

Inleiding tot die verwerking van gordynmuurbedryf
Die gordynmuurverwerkingsbedryf is 'n belangrike sektor binne die konstruksiebedryf, hoofsaaklik betrokke by die verwerking, vervaardiging en installering van argitektoniese gordynmuurprodukte.
'n Gordynmuur verwys na die nie-draende deel van 'n gebou se buitemuur, tipies saamgestel uit materiale soos aluminiumlegering, glas, klip en metaalpanele, wat vir versiering en termiese isolasie gebruik word.
Die gordynmuurverwerkingsbedryf behels die verwerking en vervaardiging van verskeie gordynmuurmateriale, insluitend die sny, pons en sweis van aluminiumlegeringsprofiele, die sny en verwerking van glas, die sny en vorming van klip, en ander verwante aktiwiteite. In die geval van die verwerking van metaalgordynmure vereis die bedryf kundigheid in verskeie verwerkingstegnieke soos CNC-bewerking, buig, sny, pons en spuit, om die presisie en kwaliteit van gordynmuurprodukte te verseker.
Moeilikhede van die tradisionele CNC-router

Vir die verwerking van gordynmuur van aluminiumlegering gebruik die meeste kliënte die tradisionele CNC-graveermasjien om te produseer en te verwerk, vir die aluminiumplaat hieronder 3mm, kies oor die algemeen F4 snygereedskap, wat maklik is om drie probleme te produseer.
1. Wanneer die snykop van die CNC-graveermasjien aluminium verwerk, sal dit direk met die metaalmateriaal in aanraking kom, en die snygereedskap sal verlies veroorsaak, wat 'n verbruikbare koste vir die kliënt sal veroorsaak.
2. Tydens die snyproses sal die gereedskap van F4 die materiaal langsaan sny, wat lei tot materiaalverlies.
3. Omdat die snygereedskap van die graveermasjien slegs die hoeke kan afrond, kan die metaalgordynmuur nie reghoekig gesny word wanneer dit die holte-eise van die vierkantige vorm het nie, wat die finale effek van die gordynmuur beperk.
01020304
Oplossingsplan vir die Gordynmuurverwerkingsbedryf
Wat die gordynmuurbedryf betref, stel ons voor dat die kliënt die vesellaser-snyer kies.
Lasersnymasjien produseer 'n laserstraal met 'n hoë energiedigtheid deur die laserstraal, die laserstraal word op die oppervlak van die werkstuk gefokus, die hoë energiedigtheid van die laserstraal maak die materiaal plaaslik verhit, gesmelt of verdamp, om sny, gravering of boor en ander verwerkingsdoeleindes te bereik.
Volgens die werkbeginsel van die lasersnymasjien kan ons verstaan dat die lasertoerusting die drie verwerkingsprobleme van kliënte effektief kan oplos.
1. Die straal van die lasersnymasjien raak nie direk aan die metaalmateriaal nie, daar sal geen probleem van gereedskapverlies wees nie, wat die gebruikskoste effektief verminder;
2. Die lasersnystraal is meer gekonsentreerd na fokus, die spleet is kleiner, en die materiaalverlies en afval is minder;
3. Wanneer skerp hoeke gesny word, kan dit effektief volgens snygrafika verwerk word om die verwagte sny-effek te maksimeer.
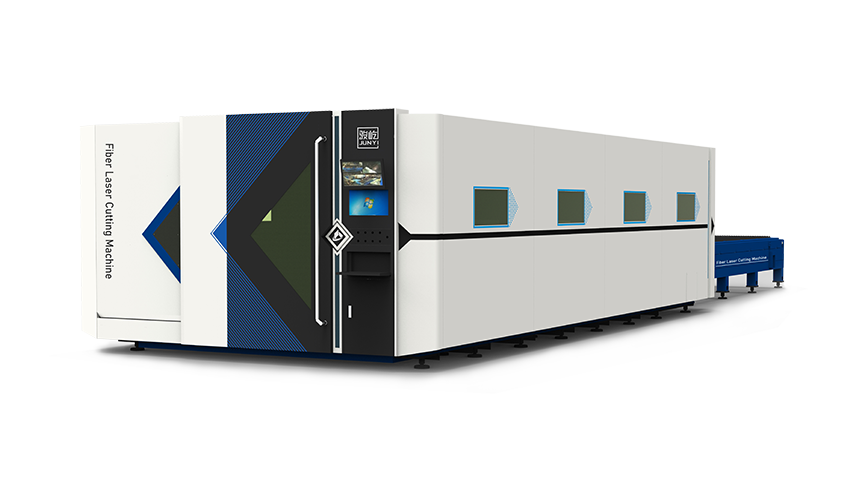
Kliëntgetuie van VF6025H lasersnyer
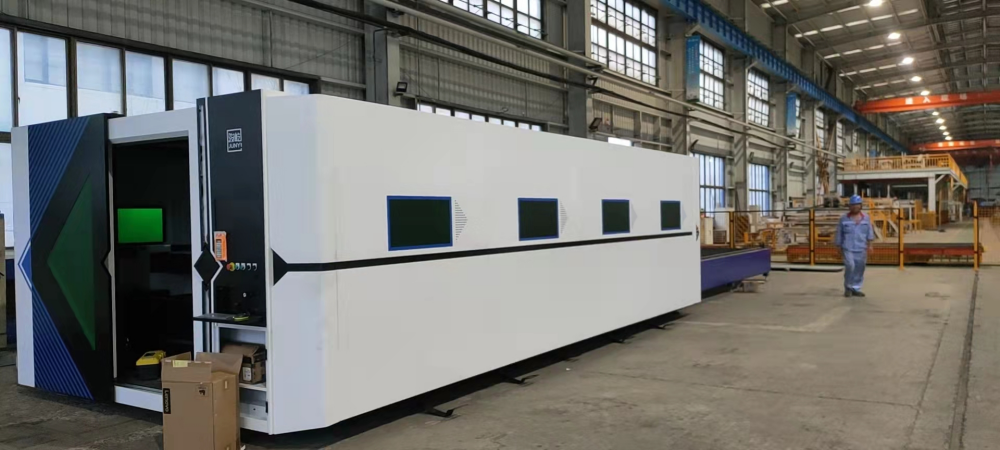
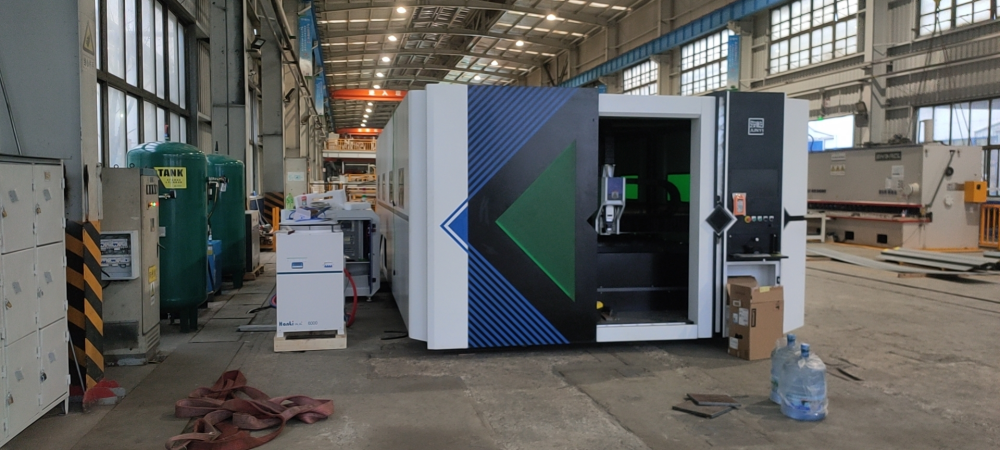
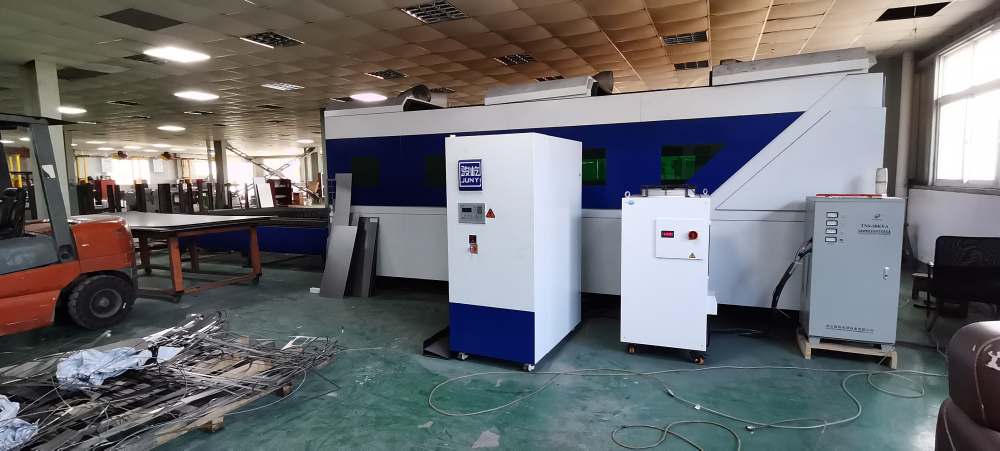
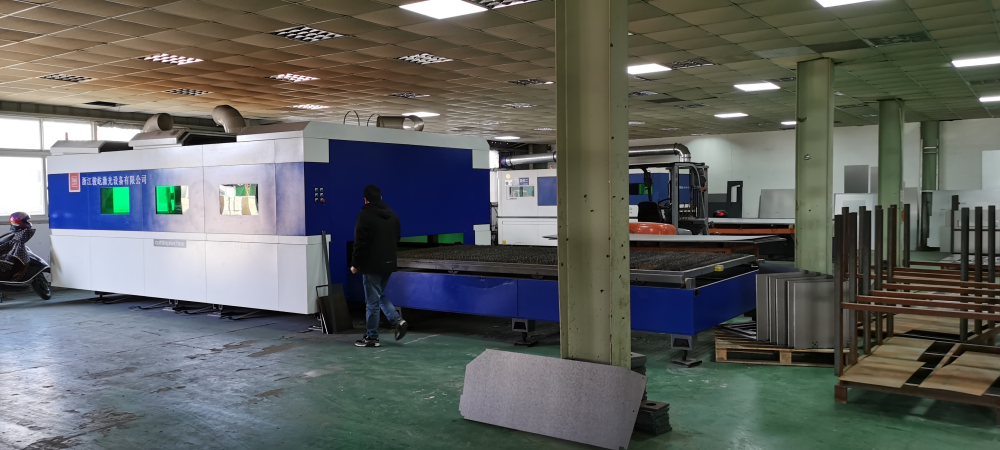
Besonderhede van VF6025H Vesellasersnyer
√ Professionele laser met anti-hoë reflektiwiteit
√ 1.2G versnelling kan die vlieënde sny-effek bereik
√Hoë veiligheidsfaktor, opsionele rooi ligrooster
√CE-sertifisering, topverkoper Europese en Amerikaanse markte
√Opsionele merk- en snydubbelkop
Toekomstige Ontwikkeling van Lasersnyer VF6025H
In vergelyking met die graveermasjien wat direk multi-laag aluminiumplaat superposisie kan sny, kan lasersnymasjien nie superposisie sny nie, om beter doeltreffende verwerking te bereik, sal dit toegerus wees met 'n spoel oop skerm toestel om outomatiese sny te bereik.
As jy meer wil leer oor die oopskermspoel se outomatiese voedings- en snytoestel, kan jy na hierdie produkreeks verwys:
Invloedfaktore van Sny-effek
· Laserbron: straalgolflengte, kolenergieverspreiding, straalkwaliteit, divergensiehoek, veselkerndiameter, ens.;
·Prosesparameters: spoed, krag, lugdruk, snyhoogte, fokus, spuitstukgrootte en -tipe en rondheid, loodtoestand, boogafskuining, ens.;
·Snyvolgorde: grafiese uitlegspasiëring, perforasievolgorde, snyvolgorde, ens.;
·Eksterne toestande: gassuiwerheid, druk, stabiliteit;
·Plaattoestand: plaatmodel, plaatroesgraad, plaatvlakheid;
·Snykopstatus: kollimasie/fokusverhouding, of die lens besoedel is, snykopvertikale ligging, snykopstabiliteit;
·Masjiengereedskapstoestande: masjiengereedskapversnelling, bedryfsstabiliteit, lasdraende prestasie, langtermyn gebruiksvervorming, ens.;
·Snystelsel: stelselreaksiespoed, stelselfunksionaliteit, stelselstabiliteit;
| Snytipe en Laserkragtendenstabel | ||
| Materiaal | Hulpgas | Laserkrag |
| Koolstofstaal helder sny | O2 | 1. Hoe hoër die krag, hoe dikker die helder oppervlak snydikte; 2. Die dikte van die plaat is vas, en daar is 'n kragbereik vir helder oppervlaksny. As dit te klein is, kan helder oppervlaksny nie bereik word nie, en as die krag te groot is, sal die snykwaliteit en -doeltreffendheid nie verbeter word nie; 3. Hoe hoër die krag, hoe vinniger die perforasiespoed van dik plate, en die verskynsel van ontploffingsgate sal verminder word; |
| Koolstofstaal mat sny | O2 | 1. Die dikte van die plaat is seker. Daar is 'n kragbereik vir die sny van matte oppervlaktes. As dit te klein is, kan snywerk nie bereik word nie. As die krag te groot is, sal die hele snyoppervlak smelt. As die snynaat te groot is, sal goeie snykwaliteit nie verkry word nie; 2. Hoe hoër die krag, hoe vinniger die perforasiespoed van dik plate, en die verskynsel van ontploffingsgate sal verminder word; |
| Vlekvrye staal/aluminiumlegering/koperlegering, ens. | N2/Lug | 1. Soos die laserkrag toeneem, toon die snydoeltreffendheid van elke plaatdikte 'n opwaartse neiging; 2. Soos die laserkrag toeneem, neem die snydikte toe, en die slakhangverskynsel word verminder of uitgeskakel; 3. Hoe hoër die krag, hoe vinniger die perforasiespoed van dik plate, en die verskynsel van ontploffingsgate sal verminder word; |
01020304
Spuitstukstatus
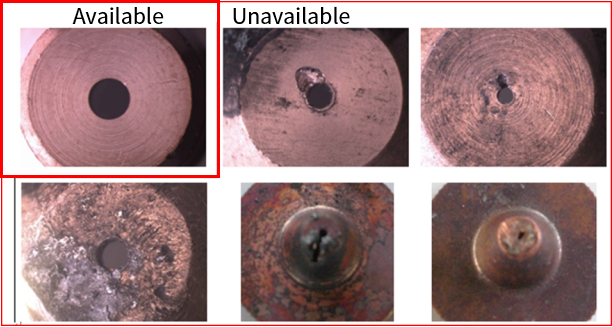
Die middelpunt van die spuitstuk is nie koaksiaal met die middelpunt van die laser nie, die spuitstuk is vervorm, of daar is smeltvlekke op die spuitstuk.
Wanneer die snygas uitgeblaas word, sal die gasuitset oneweredig wees, wat dit makliker maak vir die snygedeelte om smeltvlekke aan die een kant te hê, maar nie aan die ander kant nie. Dik plate sal 'n ernstige impak hê, wat dit soms onmoontlik maak om te sny;
Wanneer werkstukke met skerp hoeke of klein hoeke gesny word, is dit waarskynlik dat plaaslike oorsmelting sal voorkom;
Wanneer geperforeer word voor sny, is die perforasie onstabiel, die penetrasietoestande is moeilik om te begryp, en die tyd is moeilik om te beheer;
Status van beskermende lense
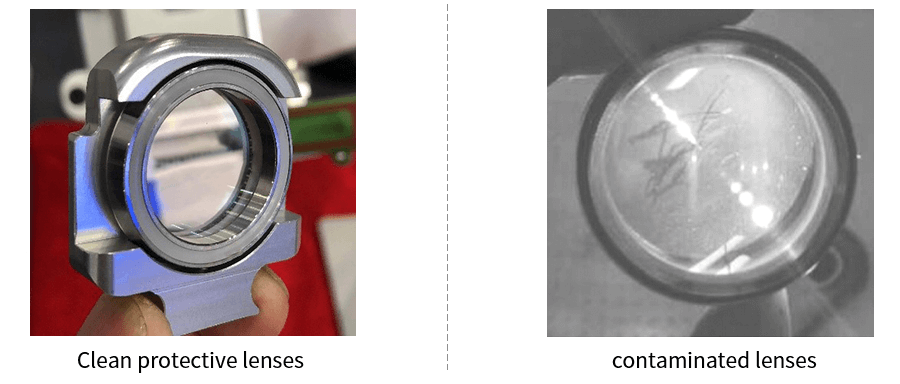
1. Moenie die oppervlak van optiese lense (reflektors, fokusspieëls, ens.) direk met jou hande aanraak om krapmerke op die spieël te vermy nie. Indien daar olievlekke of stof op die spieël is, moet die lens betyds skoongemaak word;
2. Moenie die lens in 'n donker en vogtige plek plaas nie, aangesien dit die lensoppervlak sal laat verouder.
3. As die oppervlak van die lens met stof, vuiligheid of waterdamp bevlek is, is dit maklik om laserlig te absorbeer en skade aan die lenslaag te veroorsaak; dit sal ten minste die kwaliteit van die laserstraal beïnvloed, en in die ergste geval sal geen laserstraal gegenereer word nie.
4. Wanneer die lens beskadig is, moet u die Junyi Laser-na-verkope diensafdeling betyds kontak vir herstelwerk. Probeer om nie die beskadigde lens te gebruik nie, anders sal dit die skade aan die lens wat herstel kan word, versnel.
5. Moenie te veel druk gebruik wanneer die reflektor of fokusspieël geïnstalleer of vervang word nie, anders sal dit veroorsaak dat die lens vervorm, wat die kwaliteit van die straal beïnvloed.
Wanneer aluminiumlegering met laser gesny word, sal die meeste van die laserstraal weerkaats word as gevolg van die hoë ligreflektiwiteit van die aluminiumlegering self, wat lei tot onvoldoende energie en swak verwerkingsresultate. Wanneer aluminiumlegering met laser gesny word, kan die verwerkingseffek op die volgende maniere verbeter word:
1. Kies die toepaslike laser: Veselasers word hoofsaaklik gebruik vir die sny van metaal. Veselasers kan verdeel word in kristalvesellasers, seldsame aardvesellasers, retroreflektiewe resonante holtes, DBR optiese resonansies, ens. Volgens die verskillende opwekkingsmateriale en resonante holtestrukture moet ons anti-hoë refleksielasers kies vir verskillende tipes aluminiumlegerings. Byvoorbeeld, as ons met 'n MAX-laser toegerus is, moet die konnektor G5 wees.
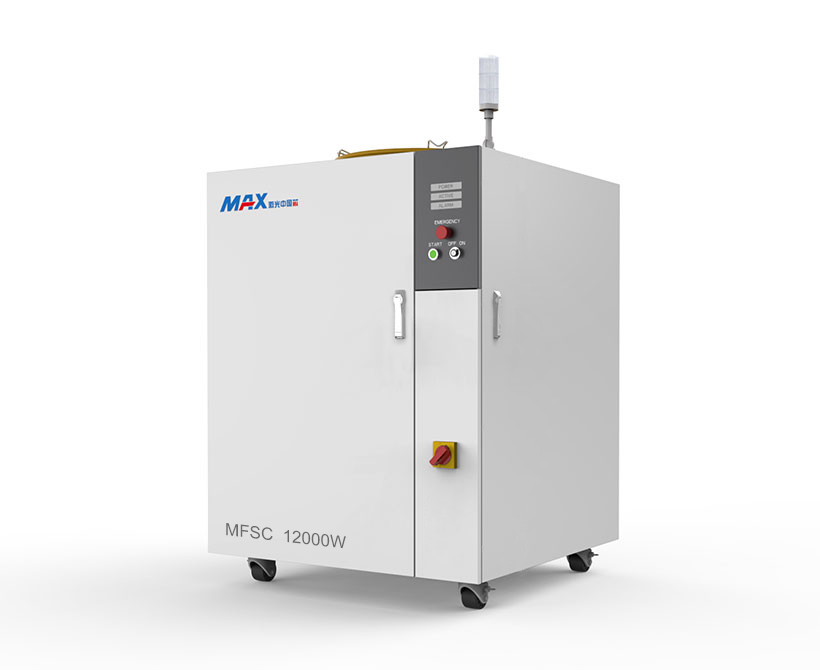
2. Pas laserparameters aan: Laserparameters is een van die belangrikste faktore wat lasersny beïnvloed. In vergelyking met koolstofstaal en ander metale, vereis die sny van aluminiumlegerings hoër krag, en parameters soos pulsfrekwensie moet ook aangepas word volgens die eienskappe van die aluminiumlegering wat verwerk word. Daarbenewens vereis aluminiumlegerings van verskillende diktes ook aanpassing van fokus en spoed.
3. Hulpgas: In lasersnyverwerking kan hulpgas help om die snyspoed te verhoog, die oksidasiereaksie en hitte-geaffekteerde sone te verminder, en terselfdertyd die gesmelte slak weg te blaas.
4. Bedekking: Wanneer aluminiumlegering met laser gesny word, kan jy die ligreflektiwiteit van die oppervlak verhoog deur spesiale pigmente of 'n bedekking op die oppervlak van die aluminiumlegering aan te wend, waardeur die lasersny-effek verbeter word.
Video van VF6025H Vesellaser-snymasjien