

Pərdə Divarı Emalı Sənayesi Girişi
Pərdə divar emalı sənayesi tikinti sənayesində mühüm bir sektordur və əsasən memarlıq pərdə divar məhsullarının emalı, istehsalı və quraşdırılması ilə məşğuldur.
Pərdə divarı, adətən bəzək və istilik izolyasiyası üçün istifadə olunan alüminium ərintisi, şüşə, daş və metal panellər kimi materiallardan ibarət olan binanın xarici divarının yük daşımayan hissəsinə aiddir.
Pərdə divar emalı sənayesi müxtəlif pərdə divar materiallarının emalı və istehsalını, o cümlədən alüminium ərintili profillərin kəsilməsi, deşilməsi və qaynaq edilməsi, şüşənin kəsilməsi və emalı, daşın kəsilməsi və formalaşdırılması və digər əlaqəli fəaliyyətləri əhatə edir. Metal pərdə divarlarının emalı halında, sənaye pərdə divar məhsullarının dəqiqliyini və keyfiyyətini təmin etmək üçün CNC emalı, əyilmə, kəsmə, deşmə və çiləmə kimi müxtəlif emal üsullarında təcrübə tələb edir.
Ənənəvi CNC Routerin Çətinlikləri

Alüminium ərintisi metal pərdə divar emalı üçün əksər müştərilər aşağıdakı alüminium lövhə üçün istehsal və emal etmək üçün ənənəvi CNC oyma maşınından istifadə edirlər 3 mm, ümumiyyətlə seçin F4 kəsici alət, bu da üç problemi yaratmaq asandır.
1. CNC oyma maşınının kəsici başlığı alüminiumu emal edərkən birbaşa metal materialla təmasda olacaq və kəsici alət itki verəcək ki, bu da müştəri üçün istehlak xərcləri yaradacaq.
2. Kəsmə prosesində F4 aləti yanındakı materialı kəsəcək və nəticədə material itkisi baş verəcək.
3. Oyma maşınının kəsici aləti yalnız küncləri yuvarlaqlaşdıra bildiyindən, metal pərdə divarının kvadrat formalı boşluq tələbi olduqda, onu düzgün bucaq altında kəsmək mümkün deyil ki, bu da pərdə divarının bitmiş təsirini məhdudlaşdırır.
01020304
Pərdə Divarı Emalı Sənayesi üçün Həll Planı
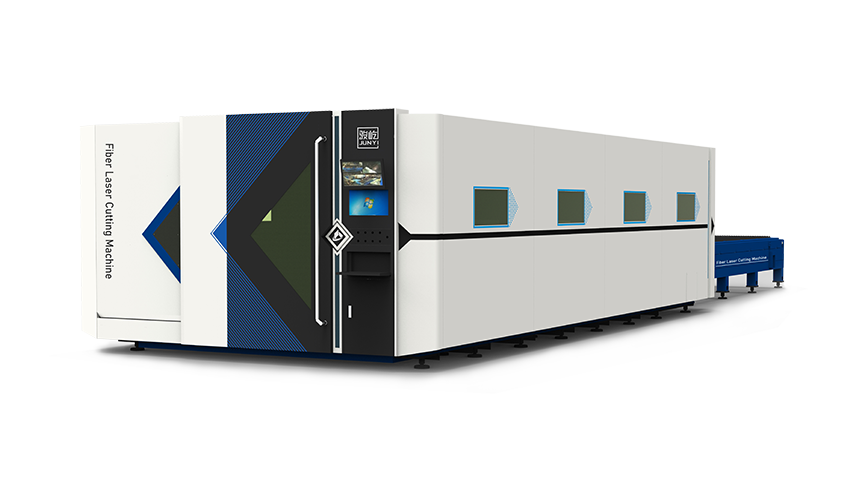
Pərdə divarı sənayesinə gəldikdə, müştəriyə lif lazer kəsicisini seçməyi təklif edirik.
Lazer kəsmə maşını lazer şüası vasitəsilə yüksək enerji sıxlığına malik lazer şüası istehsal edir, lazer şüası iş parçasının səthinə yönəldilir, lazer şüasının yüksək enerji sıxlığı materialı yerli olaraq qızdırır, əridir və ya buxarlandırır ki, kəsmə, oyma və ya qazma və digər emal məqsədlərinə nail olsun.
Lazer kəsmə maşınının iş prinsipinə əsasən, lazer avadanlıqlarının müştərilərin üç emal problemini effektiv şəkildə həll edə biləcəyini başa düşə bilərik.
1. Lazer kəsmə maşınının şüası metal materialla birbaşa təmasda deyil, alət itkisi problemi olmayacaq və istifadə xərclərini effektiv şəkildə azaldacaq;
2. Lazer kəsmə şüası fokuslandıqdan sonra daha çox cəmlənir, yarıq daha kiçik olur və material itkisi və tullantıları daha az olur;
3. Kəskin küncləri kəsərkən, gözlənilən kəsmə effektini maksimum dərəcədə artırmaq üçün kəsmə qrafiklərinə uyğun olaraq effektiv şəkildə emal edə bilər.
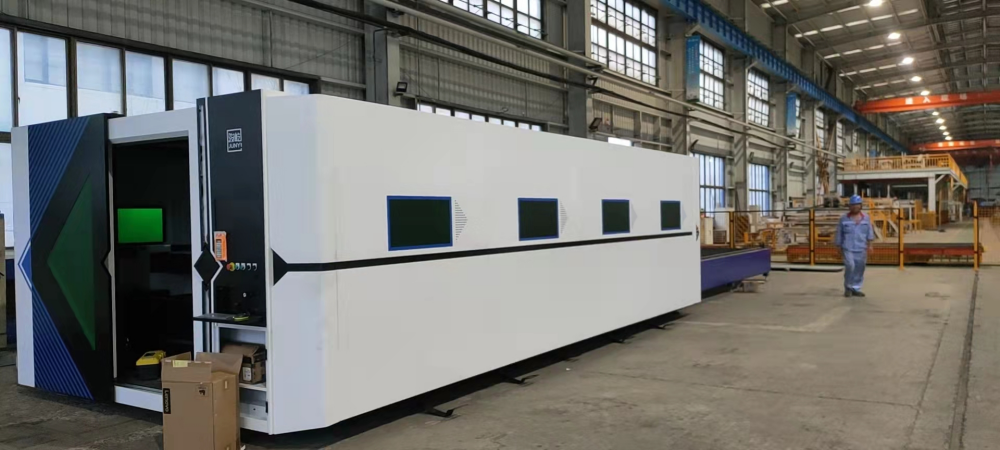
VF6025H Lazer Kəsicisinin Müştəri Şahidi
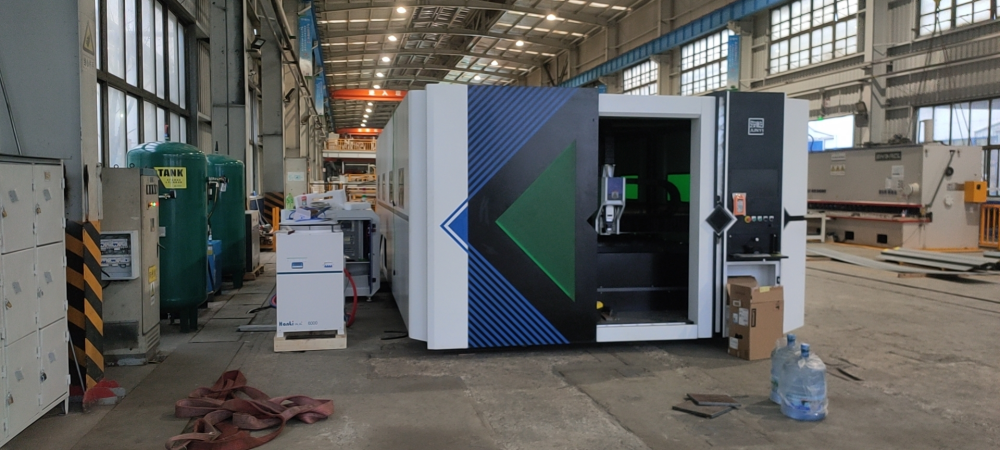
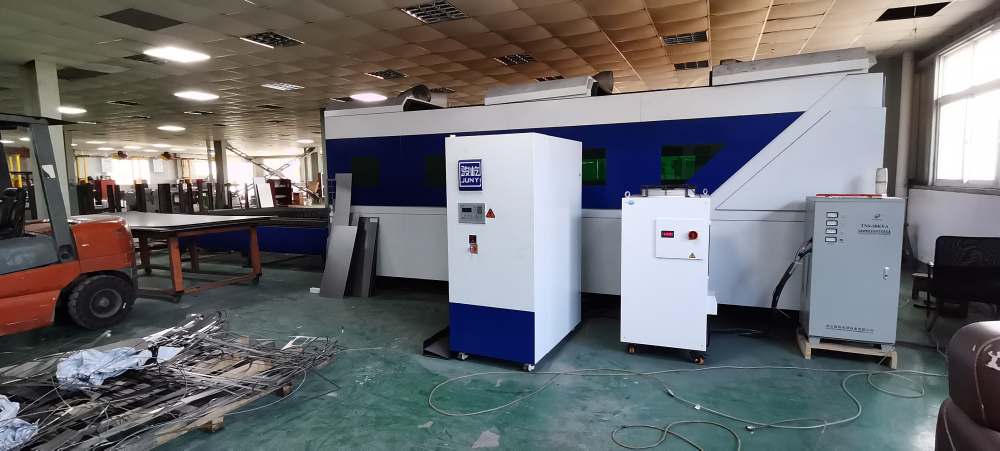
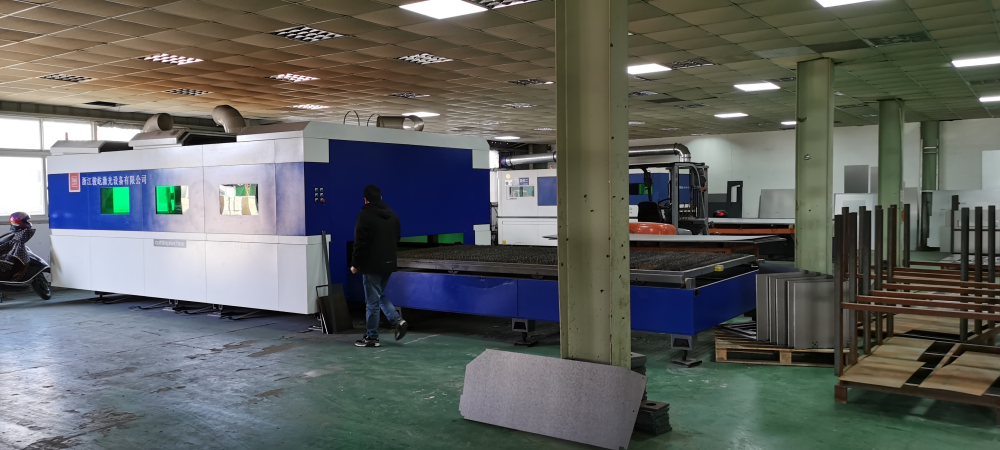
VF6025H Fiber Lazer Kəsicisinin Təfərrüatları
√ Yüksək əks etdiriciliyə malik peşəkar lazer
√ 1.2G sürətlənməsi uçan kəsmə effektinə nail ola bilər
√Yüksək təhlükəsizlik amili, isteğe bağlı qırmızı işıq barmaqlığı
√CE sertifikatı, Avropa və Amerika bazarlarında ən çox satılanlar
√İkiqat başlıq işarələmə və kəsmə seçimi
Lazer Kəsici VF6025H-nin Gələcək İnkişafı
Oyma maşını ilə müqayisədə çoxqatlı alüminium lövhə superpozisiyasını birbaşa kəsə bilər, lazer kəsmə maşını superpozisiya kəsməsinə nail ola bilmir, daha yaxşı səmərəli emal əldə etmək üçün avtomatik kəsmə əldə etmək üçün rulon açıq ekran cihazı ilə təchiz olunacaq.
Açıq ekranlı bobin avtomatik qidalanma və kəsmə cihazı haqqında daha çox məlumat əldə etmək istəyirsinizsə, bu məhsul seriyasına müraciət edə bilərsiniz:
Kəsmə Təsirinin Təsir Faktorları
· Lazer mənbəyi: şüa dalğa uzunluğu, nöqtə enerjisinin paylanması, şüa keyfiyyəti, divergensiya bucağı, lif nüvəsinin diametri və s.;
·Proses parametrləri: sürət, güc, hava təzyiqi, kəsmə hündürlüyü, fokus, burun ölçüsü və növü və yuvarlaqlığı, qurğuşun vəziyyəti, qövs paxlası və s.;
·Kəsmə ardıcıllığı: qrafik düzülüş aralığı, perforasiya ardıcıllığı, kəsmə ardıcıllığı və s.;
·Xarici şərtlər: qazın saflığı, təzyiqi, sabitliyi;
·Plitənin vəziyyəti: plitə modeli, plitə paslanma dərəcəsi, plitə düzlüyü;
·Kəsmə başlığının vəziyyəti: kollimasiya/fokus nisbəti, linzanın çirklənib-çirklənməməsi, kəsmə başlığının şaquliliyi, kəsmə başlığının sabitliyi;
·Dəzgahın vəziyyəti: dəzgahın sürətlənməsi, işləmə sabitliyi, yük daşıma qabiliyyəti, uzunmüddətli istifadə deformasiyası və s.;
·Kəsmə sistemi: sistemin cavab sürəti, sistemin funksionallığı, sistemin sabitliyi;
| Kəsmə növü və lazer gücü trend cədvəli | ||
| Material | Köməkçi qaz | Lazer gücü |
| Karbon polad parlaq kəsmə | O2 | 1. Güc nə qədər yüksəkdirsə, parlaq səth kəsmə qalınlığı da bir o qədər qalın olur; 2. Plitənin qalınlığı müəyyəndir və parlaq səth kəsimi üçün güc diapazonu mövcuddur. Əgər çox kiçikdirsə, parlaq səth kəsimi əldə edilə bilməz və güc çox böyükdürsə, kəsmə keyfiyyəti və səmərəliliyi yaxşılaşmayacaq; 3. Güc nə qədər yüksəkdirsə, qalın lövhələrin perforasiya sürəti bir o qədər yüksək olur və partlayış dəlikləri fenomeni azalacaq; |
| Karbon poladdan hazırlanmış buzlu kəsmə | O2 | 1. Plitənin qalınlığı müəyyəndir. Buzlu səth kəsimi üçün güc diapazonu mövcuddur. Əgər çox kiçikdirsə, kəsmə mümkün deyil. Güc çox böyükdürsə, bütün kəsmə səthi əriyəcək. Kəsici tikiş çox böyükdürsə, yaxşı kəsmə keyfiyyəti əldə edilməyəcək; 2. Güc nə qədər yüksəkdirsə, qalın lövhələrin perforasiya sürəti bir o qədər yüksək olur və partlayış dəlikləri fenomeni azalacaq; |
| Paslanmayan polad/alüminium ərintisi/mis ərintisi və s. | N2/Hava | 1. Lazer gücü artdıqca, hər bir lövhə qalınlığının kəsmə səmərəliliyi yüksəliş meyli göstərir; 2. Lazer gücü artdıqca kəsmə qalınlığı artır və şlak asma fenomeni azalır və ya aradan qaldırılır; 3. Güc nə qədər yüksəkdirsə, qalın lövhələrin perforasiya sürəti bir o qədər yüksək olur və partlayış dəlikləri fenomeni azalacaq; |
01020304
Burun statusu
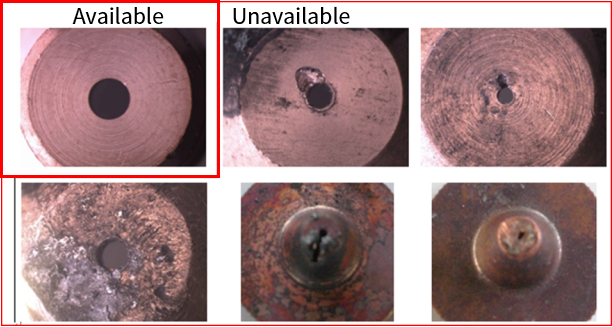
Ucluğun mərkəzi lazerin mərkəzi ilə koaksial deyil, ucluq deformasiyaya uğrayıb və ya ucluqda ərimiş ləkələr var.
Kəsici qaz üfürüldükdə, qaz çıxışı qeyri-bərabər olacaq və bu da kəsici hissənin bir tərəfində ərimiş ləkələrin qalmasını, digər tərəfində isə qalmamasını asanlaşdıracaq. Qalın lövhələr ciddi təsir göstərəcək və bəzən kəsməyi qeyri-mümkün edəcək;
İş parçalarını iti küncləri və ya kiçik bucaqları ilə kəsərkən, yerli həddindən artıq ərimə baş verə bilər;
Kəsmədən əvvəl perforasiya edərkən perforasiya qeyri-sabitdir, nüfuzetmə şərtlərini anlamaq çətindir və vaxtı idarə etmək çətindir;
Qoruyucu linzanın vəziyyəti
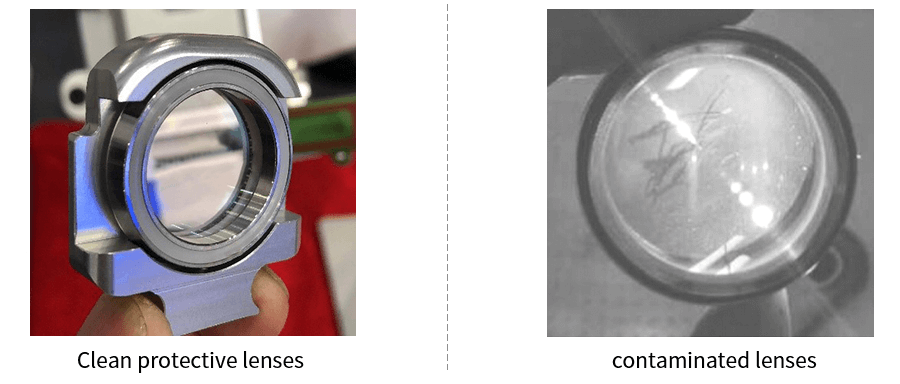
1. Güzgüdə cızıqların qarşısını almaq üçün optik linzaların (əks etdiricilər, fokuslayıcı güzgülər və s.) səthinə əllərinizlə birbaşa toxunmayın. Güzgüdə yağ ləkələri və ya toz varsa, linza vaxtında təmizlənməlidir;
2. Linzanı qaranlıq və rütubətli yerə qoymayın, çünki bu, linza səthinin yaşlanmasına səbəb olacaq.
3. Əgər linzanın səthi toz, çirk və ya su buxarı ilə ləkələnibsə, lazer işığını asanlıqla udmaq və linza örtüyünə zərər vermək olar; ən azından bu, lazer şüasının keyfiyyətinə təsir edəcək və ən pis halda lazer şüası yaranmayacaq.
4. Linza zədələndikdə, vaxtında təmir üçün Junyi Lazer satış sonrası xidmət şöbəsi ilə əlaqə saxlamalısınız. Zədələnmiş linzanı istifadə etməməyə çalışın, əks halda təmir edilə bilən linzanın zədələnməsini sürətləndirəcək.
5. Reflektoru və ya fokuslama güzgüsünü quraşdırarkən və ya dəyişdirərkən çox təzyiq göstərməyin, əks halda bu, linzanın deformasiyasına səbəb olacaq və beləliklə, şüanın keyfiyyətinə təsir edəcək.
Alüminium ərintisini lazerlə kəsərkən, alüminium ərintisinin özünün yüksək işıq əks etdirmə qabiliyyətinə görə, lazer şüasının çox hissəsi əks olunacaq və bu da qeyri-kafi enerji və zəif emal nəticələri ilə nəticələnəcək. Alüminium ərintisini lazerlə kəsərkən emal effekti aşağıdakı yollarla yaxşılaşdırıla bilər:
1. Uyğun lazeri seçin: Lif lazerləri əsasən metal kəsmək üçün istifadə olunur. Lif lazerləri müxtəlif həyəcanlandırma materiallarına və rezonans boşluq strukturlarına görə kristal lif lazerlərinə, nadir torpaq lif lazerlərinə, geriyə əks etdirici rezonans boşluqlarına, DBR optik rezonanslarına və s. bölmək olar, müxtəlif növ alüminium ərintiləri üçün anti-yüksək əks etdirici lazerlər seçməliyik. Məsələn, MAX lazeri ilə təchiz olunmuşuqsa, konnektor G5 olmalıdır.
2. Lazer parametrlərini tənzimləyin: Lazer parametrləri lazer kəsməsinə təsir edən ən vacib amillərdən biridir. Karbon polad və digər metallarla müqayisədə alüminium ərintilərinin kəsilməsi daha yüksək güc tələb edir və impuls tezliyi kimi parametrlərin də emal olunan alüminium ərintisinin xüsusiyyətlərinə uyğun olaraq tənzimlənməsi lazımdır. Bundan əlavə, müxtəlif qalınlıqdakı alüminium ərintiləri də fokus və sürətin tənzimlənməsini tələb edir.
3. Köməkçi qaz: Lazerlə kəsmə emalında köməkçi qaz kəsmə sürətini artırmağa, oksidləşmə reaksiyasını və istidən təsirlənən zonanı azaltmağa və eyni zamanda əridilmiş şlakı partlatmağa kömək edə bilər.
4. Örtük: Alüminium ərintisini lazerlə kəsərkən, alüminium ərintisinin səthinə xüsusi piqmentlər və ya örtük tətbiq etməklə səthin işıq əks etdiriciliyini artıra və bununla da lazer kəsmə effektini yaxşılaşdıra bilərsiniz.
VF6025H Lif Lazer Kəsmə Maşınının Videosu