

Introduktion til industrien for forarbejdning af gardinvægge
Forarbejdningsindustrien for facadevægge er en vigtig sektor inden for byggebranchen, primært beskæftiget med forarbejdning, fremstilling og installation af arkitektoniske facadevægsprodukter.
En facadevæg refererer til den ikke-bærende del af en bygnings ydervæg, typisk sammensat af materialer som aluminiumlegering, glas, sten og metalpaneler, der bruges til dekoration og varmeisolering.
Forarbejdningsindustrien for facader omfatter forarbejdning og fremstilling af forskellige facadermaterialer, herunder skæring, stansning og svejsning af aluminiumslegeringsprofiler, skæring og forarbejdning af glas, skæring og formning af sten og andre relaterede aktiviteter. I tilfælde af forarbejdning af metalfacader kræver branchen ekspertise inden for forskellige forarbejdningsteknikker såsom CNC-bearbejdning, bukning, skæring, stansning og sprøjtning for at sikre præcisionen og kvaliteten af facaderprodukter.
Vanskeligheder ved den traditionelle CNC-router

Til bearbejdning af metalgardinvægge i aluminiumslegering bruger de fleste kunder den traditionelle CNC-graveringsmaskine til at producere og bearbejde aluminiumpladen nedenfor 3 mm, vælger generelt F4 skæreværktøj, hvilket er nemt at producere tre problemer.
1. Når skærehovedet på CNC-graveringsmaskinen bearbejder aluminium, vil det være i direkte kontakt med metalmaterialet, og skæreværktøjet vil producere tab, hvilket vil resultere i en forbrugsomkostning for kunden.
2. Under skæringen vil værktøjet i F4 skære materialet ved siden af, hvilket resulterer i materialetab.
3. Fordi graveringsmaskinens skæreværktøj kun kan afrunde hjørnerne, kan metalgardinvæggen ikke skæres i en ret vinkel, når den har den udhulning, der kræves af den firkantede form, hvilket begrænser gardinvæggens færdige effekt.
01020304
Løsningsplan for gardinvægsbearbejdningsindustrien
Hvad angår gardinvægsindustrien, foreslår vi, at kunden vælger fiberlaserskæreren.
Laserskæremaskiner producerer en laserstråle med høj energitæthed gennem laserstrålen, som fokuserer laserstrålen på emnets overflade. Laserstrålens høje energitæthed får materialet til at opvarmes, smeltes eller fordampes lokalt for at opnå skæring, gravering eller boring og andre bearbejdningsformål.
Ifølge laserskæremaskinens arbejdsprincip kan vi forstå, at laserudstyret effektivt kan løse kundernes tre behandlingsproblemer.
1. Strålen fra laserskæremaskinen er ikke i direkte kontakt med metalmaterialet, så der vil ikke være noget problem med værktøjstab, hvilket effektivt reducerer brugsomkostningerne;
2. Laserstrålen er mere koncentreret efter fokusering, spalten er mindre, og materialetabet og spildet er mindre;
3. Ved skæring af skarpe hjørner kan den effektivt behandles i henhold til skæregrafik for at maksimere den forventede skæreeffekt.
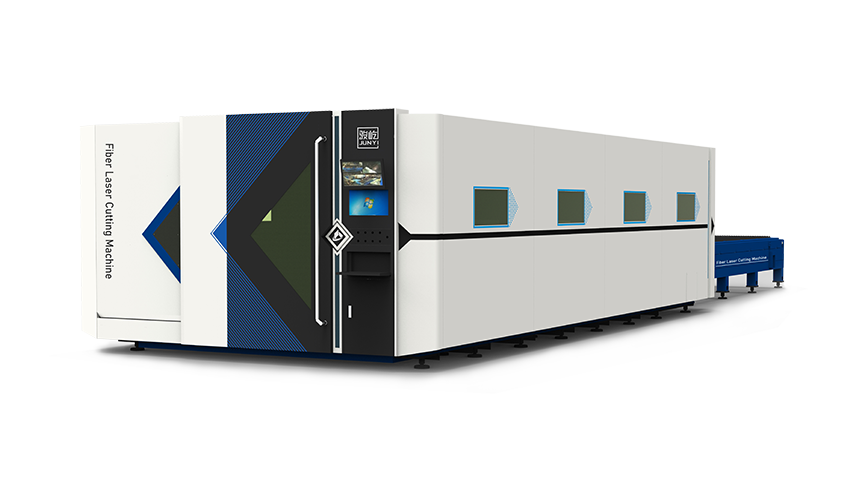
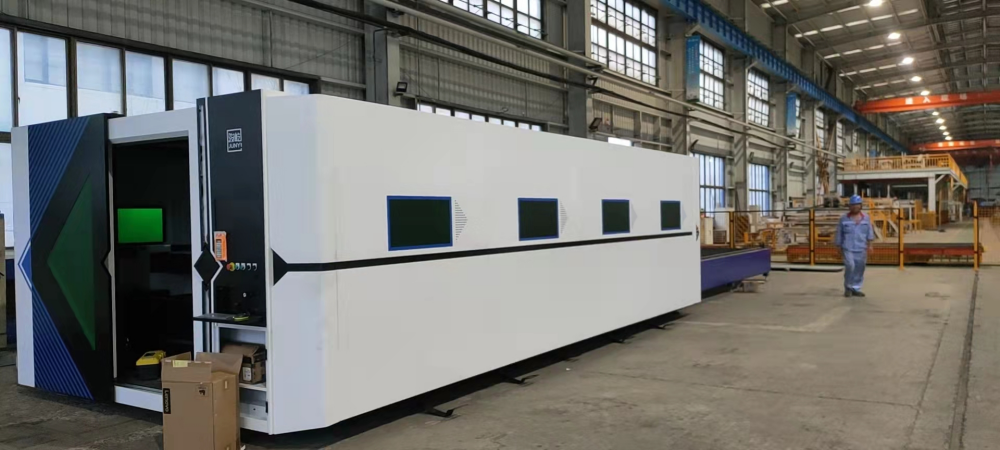
Kundevidne om VF6025H laserskærer
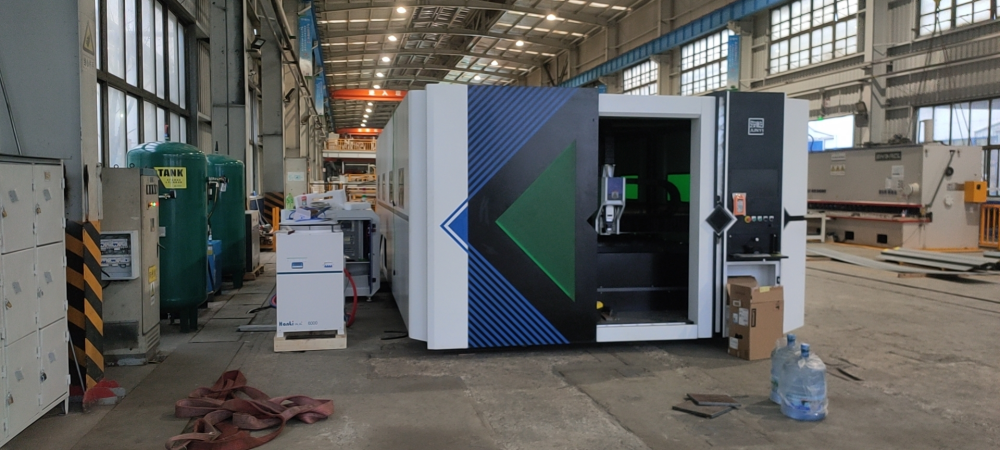
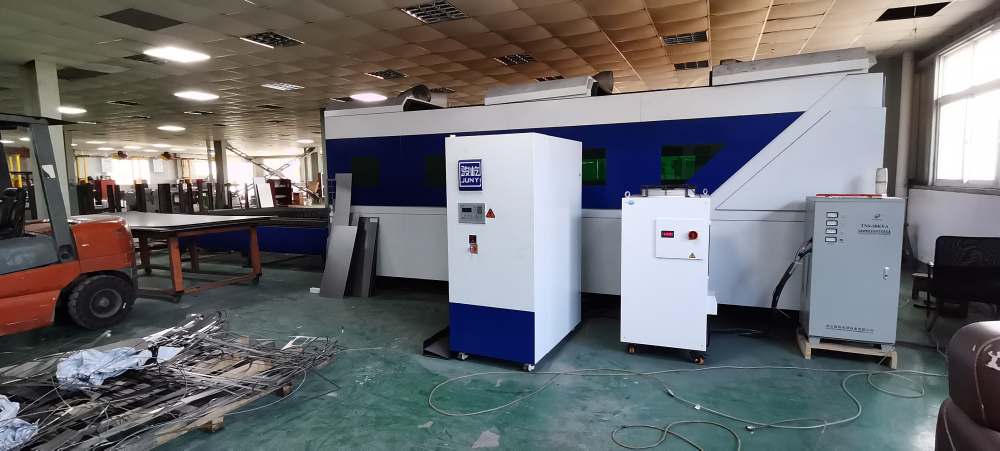
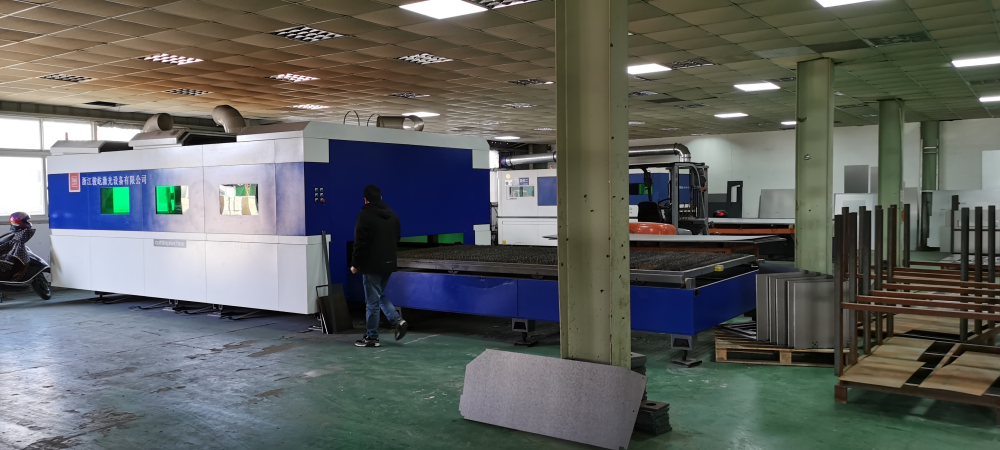
Detaljer om VF6025H fiberlaserskærer
√ Professionel laser med anti-høj reflektivitet
√ 1,2G acceleration kan opnå den flyvende skæreeffekt
√Høj sikkerhedsfaktor, valgfri rød lysgitter
√CE-certificering, bedst sælgende på europæiske og amerikanske markeder
√Valgfri markerings- og skærehoved med dobbelt hoved
Fremtidig udvikling af laserskærer VF6025H
Sammenlignet med graveringsmaskiner, der kan skære direkte i superposition af flerlags aluminiumplader, kan laserskæremaskiner ikke opnå superpositionsskæring. For bedre at opnå effektiv behandling skal de udstyres med en spoleåbningsskærm for at opnå automatisk skæring.
Hvis du vil vide mere om den automatiske tilførsels- og skæreenhed til åben skærmspoler, kan du se denne produktserie:
Indflydelsesfaktorer for skæreeffekt
· Laserkilde: strålebølgelængde, punktenergifordeling, strålekvalitet, divergensvinkel, fiberkernediameter osv.;
·Procesparametre: hastighed, effekt, lufttryk, skærehøjde, fokus, dysestørrelse og -type samt rundhed, ledningstilstand, bueaffasning osv.;
·Skæresekvens: grafisk layoutafstand, perforeringssekvens, skæresekvens osv.;
·Eksterne forhold: gasrenhed, tryk, stabilitet;
·Pladens tilstand: plademodel, pladens rustgrad, pladens fladhed;
·Skærehovedstatus: kollimerings-/fokusforhold, om linsen er forurenet, skærehovedets vertikalitet, skærehovedets stabilitet;
·Maskinværktøjsforhold: maskinværktøjets acceleration, driftsstabilitet, bærende ydeevne, deformation ved langvarig brug osv.;
·Skæresystem: systemresponshastighed, systemfunktionalitet, systemstabilitet;
| Skæretype og lasereffekttrendtabel | ||
| Materiale | Hjælpegas | Laserkraft |
| Kulstofstål blankslibning | O2 | 1. Jo højere effekten er, desto tykkere er den lyse overflades skæretykkelse; 2. Pladens tykkelse er bestemt, og der er et effektområde til skæring med blank overflade. Hvis det er for lille, kan blank overfladeskæring ikke opnås, og hvis effekten er for stor, vil skærekvaliteten og effektiviteten ikke forbedres; 3. Jo højere effekten er, desto hurtigere er perforeringshastigheden for tykke plader, og fænomenet med sprænghuller vil blive reduceret; |
| Kulstofstål matteret skæring | O2 | 1. Pladens tykkelse er bestemt. Der er et effektområde til skæring af matterede overflader. Hvis det er for lille, kan skæring ikke opnås. Hvis effekten er for stor, vil hele skærefladen smelte. Hvis skæresømmen er for stor, opnås der ikke god skærekvalitet; 2. Jo højere effekten er, desto hurtigere er perforeringshastigheden for tykke plader, og fænomenet med sprænghuller vil blive reduceret; |
| Rustfrit stål/aluminiumlegering/kobberlegering osv. | N2/Luft | 1. Efterhånden som lasereffekten stiger, viser skæreeffektiviteten for hver pladetykkelse en opadgående tendens; 2. Efterhånden som lasereffekten øges, øges skæretykkelsen, og fænomenet med slaggeophængning reduceres eller elimineres; 3. Jo højere effekten er, desto hurtigere er perforeringshastigheden for tykke plader, og fænomenet med sprænghuller vil blive reduceret; |
01020304
Dysestatus
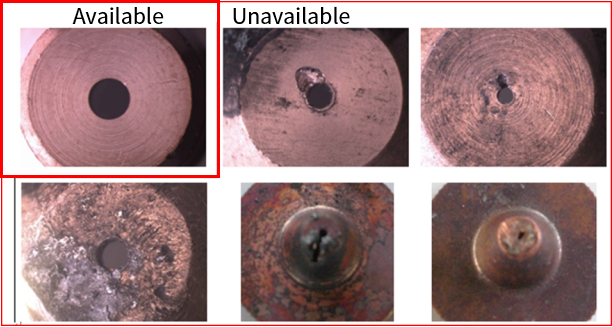
Dysens centrum er ikke koaksialt med laserens centrum, dysen er deformeret, eller der er smeltepletter på dysen.
Når skæregassen blæses ud, vil gasudgangen være ujævn, hvilket gør det lettere for skæresektionen at få smeltepletter på den ene side, men ikke på den anden side. Tykke plader vil have en alvorlig påvirkning, som nogle gange gør det umuligt at skære;
Ved skæring af emner med skarpe hjørner eller små vinkler er der sandsynlighed for lokal oversmeltning;
Ved perforering før skæring er perforeringen ustabil, indtrængningsforholdene er vanskelige at forstå, og tiden er vanskelig at kontrollere;
Status for beskyttelseslinse
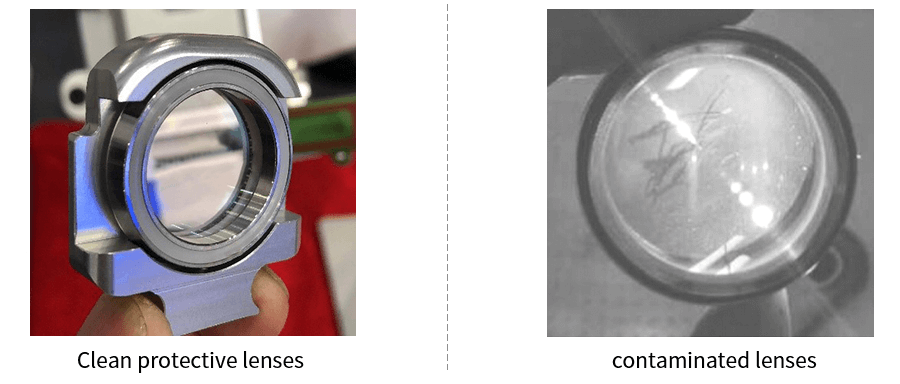
1. Rør ikke overfladen af optiske linser (reflektorer, fokusspejle osv.) direkte med hænderne for at undgå ridser i spejlet. Hvis der er oliepletter eller støv på spejlet, skal linsen rengøres i tide;
2. Placer ikke linsen et mørkt og fugtigt sted, da dette vil ælde linsens overflade.
3. Hvis linsens overflade er plettet med støv, snavs eller vanddamp, er det let at absorbere laserlys og forårsage skade på linsens belægning; det vil i det mindste påvirke laserstrålens kvalitet, og i værste fald vil der ikke blive genereret nogen laserstråle.
4. Hvis linsen er beskadiget, skal du kontakte Junyi Lasers eftersalgsserviceafdeling for at få den repareret i tide. Undgå at bruge den beskadigede linse, da det ellers vil fremskynde skaden på den linse, der kan repareres.
5. Undgå at bruge for meget tryk ved montering eller udskiftning af reflektoren eller fokusspejlet, da det ellers vil deformere linsen og dermed påvirke lysstrålens kvalitet.
Ved laserskæring af aluminiumlegering vil det meste af laserstrålen blive reflekteret på grund af aluminiumlegeringens høje lysreflektionsevne, hvilket resulterer i utilstrækkelig energi og dårlige bearbejdningsresultater. Ved laserskæring af aluminiumlegering kan bearbejdningseffekten forbedres på følgende måder:
1. Vælg den passende laser: Fiberlasere bruges primært til at skære metal. Fiberlasere kan opdeles i krystalfiberlasere, sjældne jordartsfiberlasere, retroreflektive resonanskaviteter, DBR optiske resonanser osv. Afhængigt af de forskellige excitationsmaterialer og resonanskavitetsstrukturer skal vi vælge anti-højreflektionslasere til forskellige typer aluminiumlegeringer. Hvis vi for eksempel er udstyret med en MAX-laser, skal stikket være G5.
2. Juster laserparametre: Laserparametre er en af de vigtigste faktorer, der påvirker laserskæring. Sammenlignet med kulstofstål og andre metaller kræver skæring af aluminiumlegeringer højere effekt, og parametre som pulsfrekvens skal også justeres i henhold til egenskaberne af den aluminiumlegering, der bearbejdes. Derudover kræver aluminiumlegeringer med forskellig tykkelse også justering af fokus og hastighed.
3. Hjælpegas: Ved laserskæring kan hjælpegas bidrage til at øge skærehastigheden, reducere oxidationsreaktionen og den varmepåvirkede zone og samtidig blæse den smeltede slagge væk.
4. Belægning: Ved laserskæring af aluminiumslegering kan man øge overfladens lysreflektionsevne ved at påføre specielle pigmenter eller belægninger på overfladen af aluminiumslegeringen og derved forbedre laserskæreffekten.
Video af VF6025H fiberlaserskæremaskine