

Einführung in die Vorhangfassadenverarbeitungsindustrie
Die Vorhangfassadenverarbeitungsindustrie ist ein wichtiger Sektor innerhalb der Bauindustrie, der sich hauptsächlich mit der Verarbeitung, Herstellung und Montage von architektonischen Vorhangfassadenprodukten befasst.
Eine Vorhangfassade bezeichnet den nicht tragenden Teil der Außenwand eines Gebäudes, der typischerweise aus Materialien wie Aluminiumlegierungen, Glas, Stein und Metallpaneelen besteht und zur Dekoration und Wärmedämmung dient.
Die Fassadenverarbeitungsindustrie umfasst die Bearbeitung und Herstellung verschiedener Fassadenmaterialien, darunter das Schneiden, Stanzen und Schweißen von Aluminiumprofilen, das Schneiden und Bearbeiten von Glas, das Schneiden und Formen von Stein sowie weitere damit verbundene Tätigkeiten. Bei der Bearbeitung von Metallfassaden benötigt die Branche Fachkenntnisse in verschiedenen Bearbeitungstechniken wie CNC-Bearbeitung, Biegen, Schneiden, Stanzen und Lackieren, um die Präzision und Qualität der Fassadenprodukte zu gewährleisten.
Schwierigkeiten der herkömmlichen CNC-Fräse

Für die Bearbeitung von Vorhangfassaden aus Aluminiumlegierungen verwenden die meisten Kunden die traditionelle CNC-Graviermaschine zur Herstellung und Bearbeitung der unten stehenden Aluminiumplatte. 3 mmim Allgemeinen wählen F4 Schneidwerkzeug, woraus sich leicht drei Probleme ableiten lassen.
1. Wenn der Schneidkopf der CNC-Graviermaschine Aluminium bearbeitet, kommt er in direkten Kontakt mit dem Metallmaterial, wodurch das Schneidwerkzeug Verluste erleidet, die für den Kunden mit Verbrauchskosten verbunden sind.
2. Beim Schneidvorgang schneidet das Werkzeug F4 das angrenzende Material, was zu Materialverlusten führt.
3. Da das Schneidwerkzeug der Graviermaschine nur die Ecken abrunden kann, ist es bei Metallfassaden mit quadratischen Aussparungen nicht möglich, diese im rechten Winkel zu schneiden, was den fertigen Effekt der Fassade einschränkt.
01020304
Lösungsplan für die Vorhangfassadenverarbeitungsindustrie
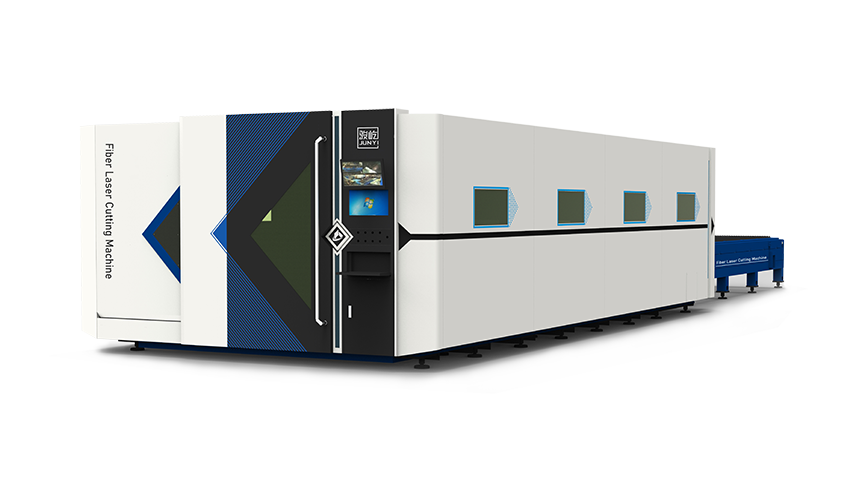
Für die Vorhangfassadenindustrie empfehlen wir dem Kunden die Wahl des Faserlaserschneiders.
Die Laserschneidmaschine erzeugt einen Laserstrahl mit hoher Energiedichte. Durch die Fokussierung des Laserstrahls auf die Oberfläche des Werkstücks wird das Material lokal erhitzt, geschmolzen oder verdampft, um so Schneid-, Gravur-, Bohr- und andere Bearbeitungsvorgänge zu ermöglichen.
Aus dem Funktionsprinzip der Laserschneidmaschine lässt sich schließen, dass die Laserausrüstung die drei Bearbeitungsprobleme der Kunden effektiv lösen kann.
1. Da der Strahl der Laserschneidmaschine nicht direkt mit dem Metallmaterial in Berührung kommt, gibt es keine Probleme mit Werkzeugverlusten, wodurch die Betriebskosten effektiv gesenkt werden;
2. Der Laserschneidstrahl ist nach der Fokussierung stärker konzentriert, der Spalt ist kleiner und der Materialverlust und der Abfall sind geringer;
3. Beim Schneiden scharfer Ecken kann es die Schnittgrafiken effektiv verarbeiten, um den erwarteten Schnitteffekt zu maximieren.
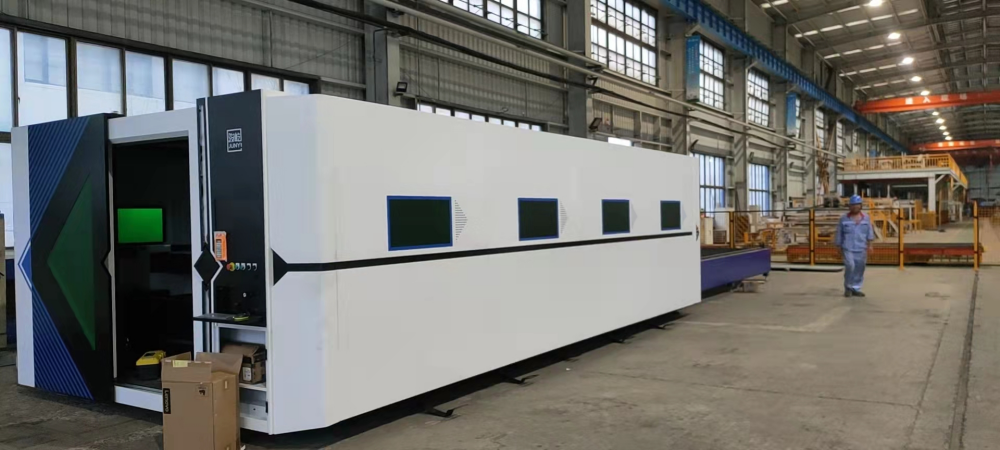
Kundenaussage zum Laserschneider VF6025H
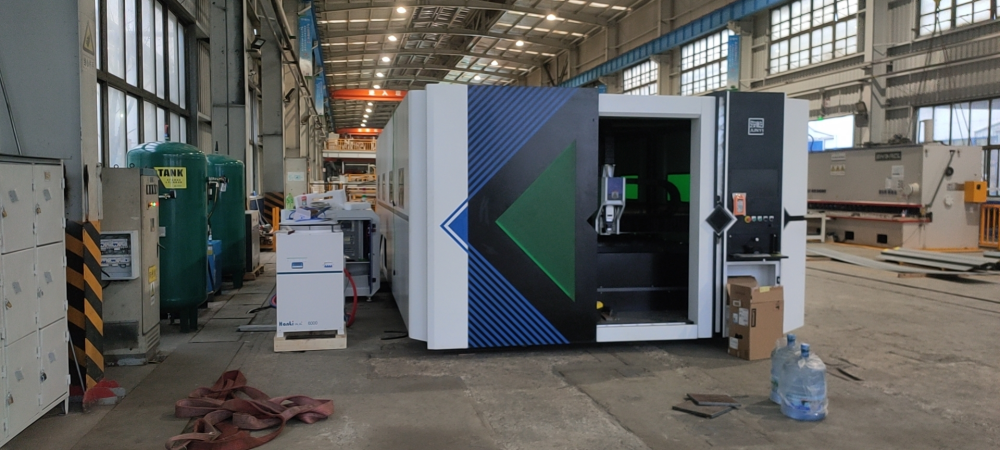
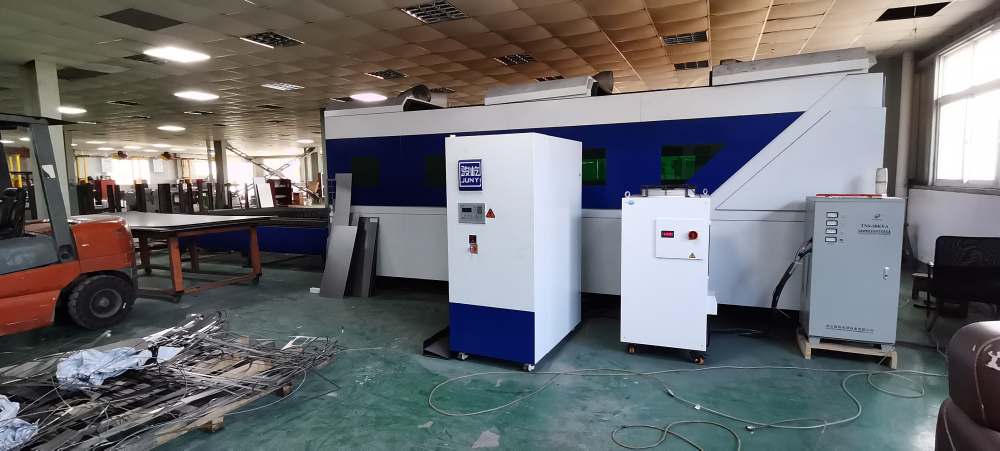
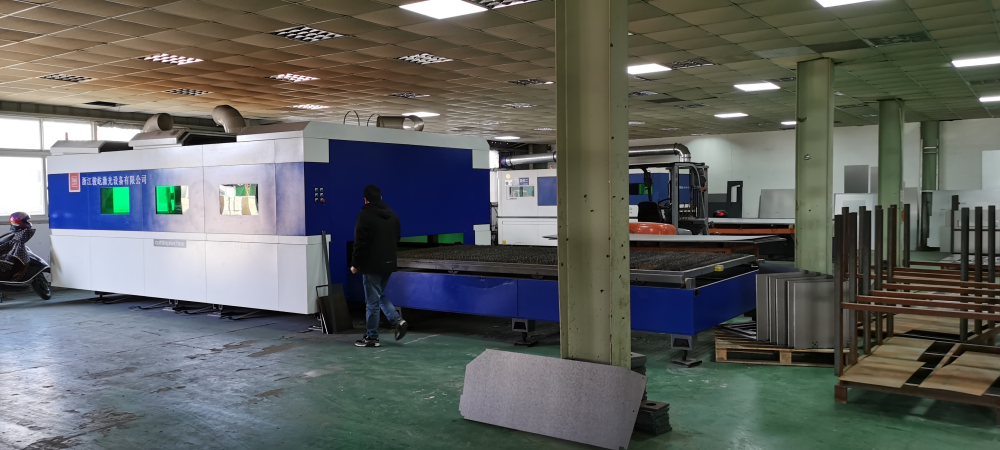
Details zum Faserlaserschneider VF6025H
√ Professioneller Laser mit Antireflexionsbeschichtung
Eine Beschleunigung von 1,2 G kann den fliegenden Schneideeffekt erzielen.
√Hoher Sicherheitsfaktor, optionales Rotlichtgitter
√CE-Zertifizierung, meistverkauft auf dem europäischen und amerikanischen Markt
√Optionaler Doppelkopf zum Markieren und Schneiden
Zukünftige Entwicklung des Laserschneiders VF6025H
Im Vergleich zur Graviermaschine, die mehrlagige Aluminiumplatten direkt schneiden kann, kann die Laserschneidmaschine kein Überlagerungsschneiden erreichen. Um eine effizientere Bearbeitung zu erzielen, wird sie mit einer Spulenöffnungsvorrichtung ausgestattet, um ein automatisches Schneiden zu ermöglichen.
Wenn Sie mehr über die automatische Zuführ- und Schneidevorrichtung für offene Siebspulen erfahren möchten, können Sie sich diese Produktserie ansehen:
Einflussfaktoren der Schneidwirkung
• Laserquelle: Wellenlänge des Strahls, Energieverteilung des Fokus, Strahlqualität, Divergenzwinkel, Faserkerndurchmesser usw.;
·Prozessparameter: Geschwindigkeit, Leistung, Luftdruck, Schnitthöhe, Fokus, Düsengröße und -typ sowie Rundheit, Führungszustand, Bogenanfasung usw.;
·Schnittfolge: grafische Layoutabstände, Perforationsreihenfolge, Schnittfolge usw.;
·Äußere Bedingungen: Gasreinheit, Druck, Stabilität;
·Zustand der Platte: Plattenmodell, Rostgrad der Platte, Ebenheit der Platte;
·Status des Schneidkopfes: Kollimations-/Fokusverhältnis, ob die Linse verschmutzt ist, Vertikalität des Schneidkopfes, Stabilität des Schneidkopfes;
·Zustand der Werkzeugmaschine: Beschleunigung der Werkzeugmaschine, Betriebsstabilität, Tragfähigkeit, Verformung bei Langzeitgebrauch usw.;
·Schneidsystem: Systemreaktionsgeschwindigkeit, Systemfunktionalität, Systemstabilität;
| Tabelle zum Trend von Schnittart und Laserleistung | ||
| Material | Hilfsgas | Laserleistung |
| Blankstahl aus Kohlenstoffstahl | O2 | 1. Je höher die Leistung, desto dicker die blanke Oberfläche beim Abtragen; 2. Die Plattendicke ist festgelegt, und es gibt einen Leistungsbereich für das Schneiden einer blanken Oberfläche. Ist die Plattendicke zu gering, kann kein blankes Oberflächenschneiden erreicht werden, ist die Leistung hingegen zu hoch, werden Schnittqualität und Effizienz nicht verbessert; 3. Je höher die Leistung, desto schneller die Durchdringungsgeschwindigkeit dicker Platten und desto geringer das Phänomen der Sprenglöcher. |
| Kohlenstoffstahl mattiert schneiden | O2 | 1. Die Blechdicke ist festgelegt. Es gibt einen Leistungsbereich für das Schneiden von mattierten Oberflächen. Ist die Leistung zu gering, kann kein Schnitt durchgeführt werden. Ist die Leistung zu hoch, schmilzt die gesamte Schnittfläche. Ist die Schnittfuge zu groß, wird keine gute Schnittqualität erzielt; 2. Je höher die Leistung, desto schneller die Durchdringungsgeschwindigkeit dicker Platten und desto geringer das Phänomen der Sprenglöcher; |
| Edelstahl/Aluminiumlegierung/Kupferlegierung usw. | N2/Luft | 1. Mit zunehmender Laserleistung steigt die Schneidleistung bei jeder Plattendicke. 2. Mit zunehmender Laserleistung erhöht sich die Schnittdicke, und das Phänomen des Schlackenanhaftens wird reduziert oder beseitigt; 3. Je höher die Leistung, desto schneller die Durchdringungsgeschwindigkeit dicker Platten und desto geringer das Phänomen der Sprenglöcher. |
01020304
Düsenstatus
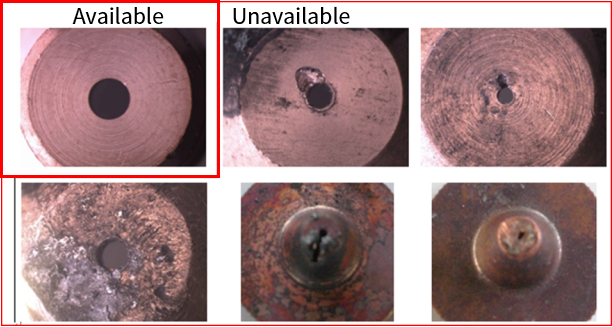
Die Mitte der Düse ist nicht koaxial zur Mitte des Lasers, die Düse ist verformt oder es befinden sich Schmelzflecken auf der Düse.
Beim Ausblasen des Schneidgases ist der Gasausstoß ungleichmäßig, wodurch es leichter zu Schmelzflecken auf einer Seite des Schneidbereichs, nicht aber auf der anderen Seite kommt. Dicke Bleche sind davon stark betroffen, manchmal ist das Schneiden sogar unmöglich;
Beim Schneiden von Werkstücken mit scharfen Ecken oder kleinen Winkeln kann es zu lokalem Überschmelzen kommen;
Beim Perforieren vor dem Schneiden ist die Perforation instabil, die Durchdringungsbedingungen sind schwer zu erfassen und die Zeit ist schwer zu kontrollieren;
Schutzlinsenstatus
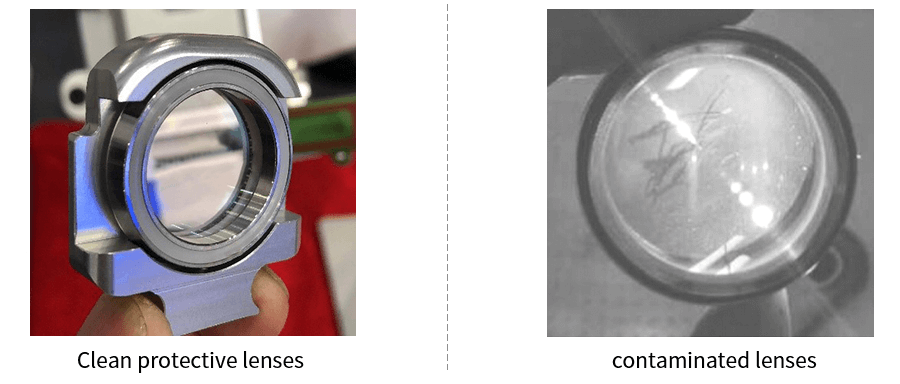
1. Berühren Sie die Oberfläche optischer Linsen (Reflektoren, Fokussierspiegel usw.) nicht direkt mit den Händen, um Kratzer auf dem Spiegel zu vermeiden. Sollten sich Ölflecken oder Staub auf dem Spiegel befinden, reinigen Sie die Linse umgehend.
2. Bewahren Sie die Linse nicht an einem dunklen und feuchten Ort auf, da dies zu einer Alterung der Linsenoberfläche führt.
3. Wenn die Oberfläche der Linse mit Staub, Schmutz oder Wasserdampf verunreinigt ist, kann das Laserlicht leicht absorbiert werden und die Linsenbeschichtung beschädigen; zumindest wird die Qualität des Laserstrahls beeinträchtigt, im schlimmsten Fall wird kein Laserstrahl erzeugt.
4. Bei Beschädigung der Linse wenden Sie sich bitte umgehend an den Kundendienst von Junyi Laser, um eine Reparatur zu veranlassen. Verwenden Sie die beschädigte Linse möglichst nicht, da dies den weiteren Schaden an der reparierbaren Linse beschleunigen kann.
5. Beim Einbau oder Austausch des Reflektors oder Fokussierspiegels darf nicht zu viel Druck ausgeübt werden, da sich sonst die Linse verformt und die Qualität des Lichtstrahls beeinträchtigt wird.
Beim Laserschneiden von Aluminiumlegierungen wird aufgrund der hohen Lichtreflexion des Materials ein Großteil des Laserstrahls reflektiert, was zu unzureichender Energie und schlechten Bearbeitungsergebnissen führt. Die Bearbeitungsergebnisse beim Laserschneiden von Aluminiumlegierungen lassen sich wie folgt verbessern:
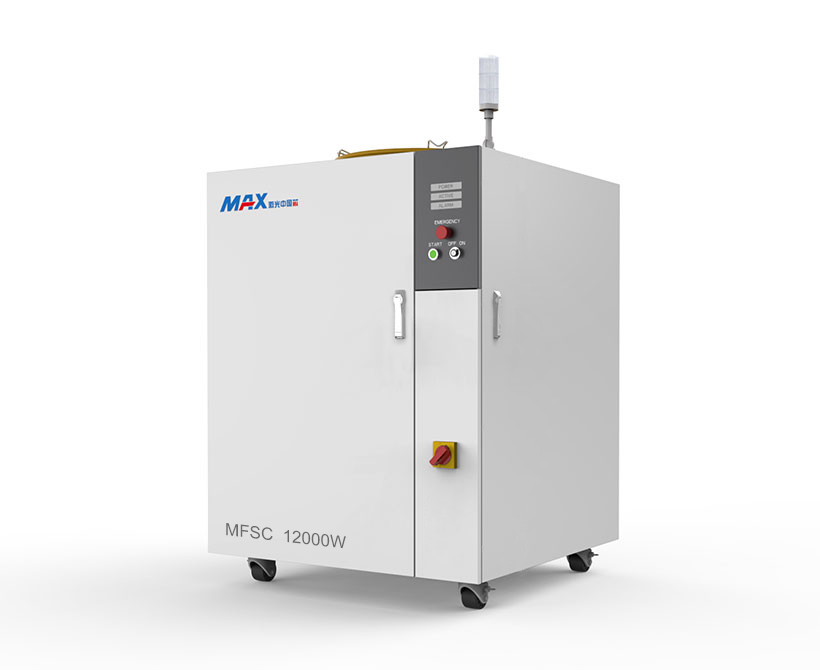
1. Wählen Sie den geeigneten Laser: Faserlaser werden hauptsächlich zum Schneiden von Metallen eingesetzt. Man unterscheidet verschiedene Arten von Faserlasern, darunter Kristallfaserlaser, Seltenerdfaserlaser, retroreflektierende Resonatoren (RBR) und optische DBR-Resonatoren. Je nach Anregungsmaterial und Resonatorstruktur ist für unterschiedliche Aluminiumlegierungen ein Laser mit geringer Reflexion erforderlich. Beispielsweise benötigt ein MAX-Laser einen G5-Anschluss.
2. Laserparameter anpassen: Die Laserparameter gehören zu den wichtigsten Faktoren beim Laserschneiden. Im Vergleich zu Kohlenstoffstahl und anderen Metallen erfordert das Schneiden von Aluminiumlegierungen eine höhere Leistung. Parameter wie die Pulsfrequenz müssen zudem an die Eigenschaften der jeweiligen Aluminiumlegierung angepasst werden. Darüber hinaus ist bei Aluminiumlegierungen unterschiedlicher Dicke eine Anpassung von Fokus und Geschwindigkeit erforderlich.
3. Hilfsgas: Beim Laserschneidprozess kann Hilfsgas dazu beitragen, die Schnittgeschwindigkeit zu erhöhen, die Oxidationsreaktion und die Wärmeeinflusszone zu reduzieren und gleichzeitig die geschmolzene Schlacke wegzublasen.
4. Beschichtung: Beim Laserschneiden von Aluminiumlegierungen kann die Lichtreflexion der Oberfläche durch das Aufbringen spezieller Pigmente oder Beschichtungen erhöht werden, wodurch der Laserschneideffekt verbessert wird.
Video der Faserlaserschneidmaschine VF6025H