

Enkonduko al la industrio de prilaborado de kurtenmuroj
La prilaborindustrio de kurtenmuroj estas grava sektoro ene de la konstruindustrio, ĉefe okupiĝanta pri la prilaborado, fabrikado kaj instalado de arkitekturaj kurtenmurproduktoj.
Kurtenmuro rilatas al la ne-ŝarĝoportanta parto de la ekstera muro de konstruaĵo, tipe kunmetita el materialoj kiel aluminialojo, vitro, ŝtono kaj metalaj paneloj, uzata por ornamado kaj termoizolado.
La industrio de prilaborado de kurtenmuroj implikas la prilaboradon kaj fabrikadon de diversaj kurtenmurmaterialoj, inkluzive de tranĉado, truado kaj veldado de aluminiaj alojprofiloj, tranĉado kaj prilaborado de vitro, tranĉado kaj formado de ŝtono, kaj aliaj rilataj agadoj. Koncerne la prilaboradon de metalaj kurtenmuroj, la industrio postulas sperton pri diversaj prilaboraj teknikoj kiel CNC-maŝinado, fleksado, tranĉado, truado kaj ŝprucado, por certigi la precizecon kaj kvaliton de kurtenmurproduktoj.
Malfacilaĵoj de la Tradicia CNC-Rotilo

Por prilaborado de kurtenmuroj de aluminio-alojoj, plej multaj klientoj uzas la tradician CNC-gravurmaŝinon por produkti kaj prilabori, por la aluminia plato sube. 3mm, ĝenerale elektas F4 tranĉilo, kio estas facile produkti tri problemojn.
1. Kiam la tranĉkapo de la CNC-gravurmaŝino prilaboras aluminion, ĝi rekte kontaktos la metalan materialon, kaj la tranĉilo produktos perdon, kio kaŭzos konsumeblan koston por la kliento.
2. Dum la tranĉado, la ilo de F4 tranĉos la apudan materialon, rezultante en materialperdo.
3. Ĉar la tranĉilo de la gravurmaŝino povas nur rondigi la angulojn, kiam la metala kurtenmuro havas la kavan postulon de la kvadrata formo, ĝi ne povas esti tranĉita laŭ orta angulo, kio limigas la pretan efikon de la kurtenmuro.
01020304
Solva Plano por la Kurtenmura Prilabora Industrio
Koncerne la kurtenmuran industrion, ni sugestas al la kliento elekti la fibran laseran tranĉilon.
Lasera tranĉmaŝino produktas laseran radion kun alta energidenseco per la lasera radio, la lasera radio estas enfokusigita al la surfaco de la laborpeco, la alta energidenseco de la lasera radio igas la materialon loke varmiĝi, fandiĝi aŭ vaporiĝi, por atingi tranĉadon, gravuradon aŭ boradon kaj aliajn prilaborajn celojn.
Laŭ la funkciprincipo de la lasera tranĉmaŝino, ni povas kompreni, ke la lasera ekipaĵo povas efike solvi la tri prilaborajn problemojn de klientoj.
1. La radio de la lasera tranĉmaŝino ne rekte kontaktas la metalan materialon, ne estos problemo pri iloperdo, efike reduktante la uzkoston;
2. La lasera tranĉa radio estas pli koncentrita post fokuso, la fendo estas pli malgranda, kaj la materiala perdo kaj malŝparo estas malpli;
3. Dum tranĉado de akraj anguloj, ĝi povas efike prilabori laŭ tranĉgrafikaĵoj por maksimumigi la atendatan tranĉefikon.
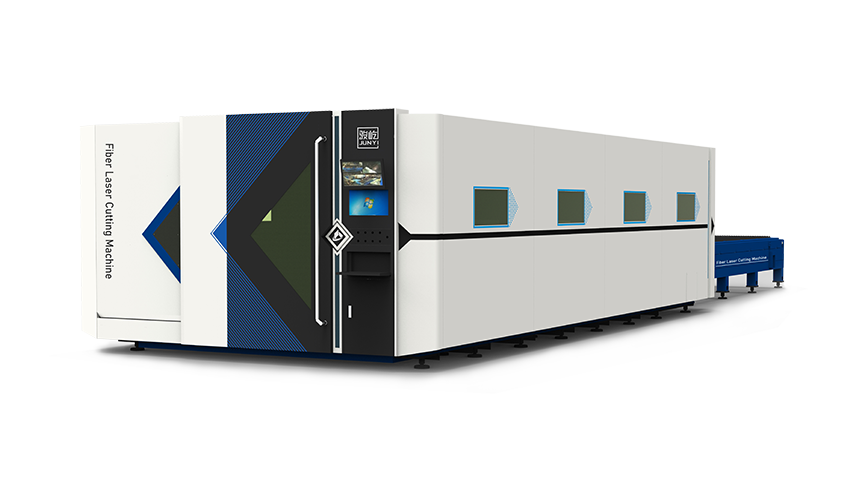
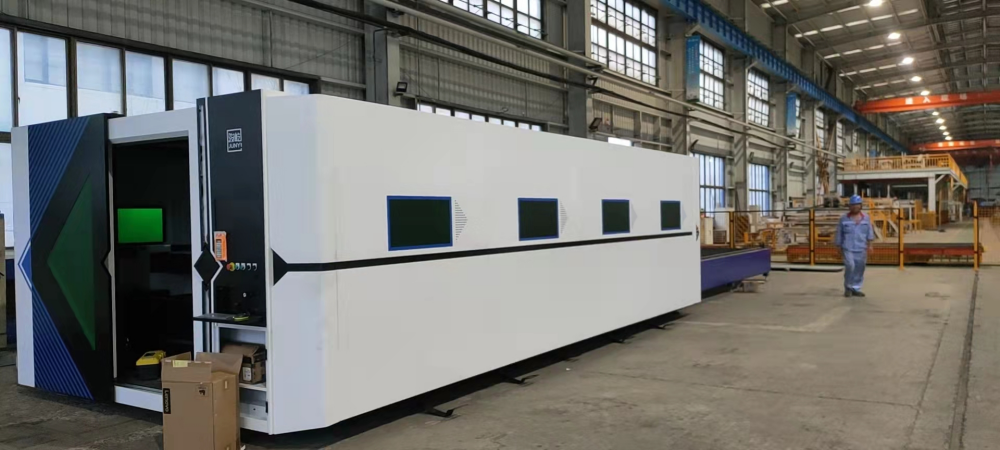
Klienta Atestanto de VF6025H Lasera Tranĉilo
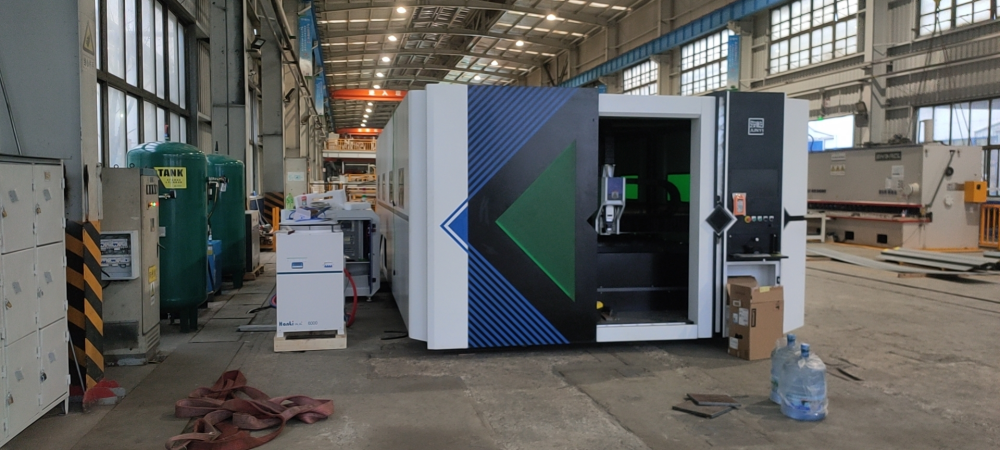
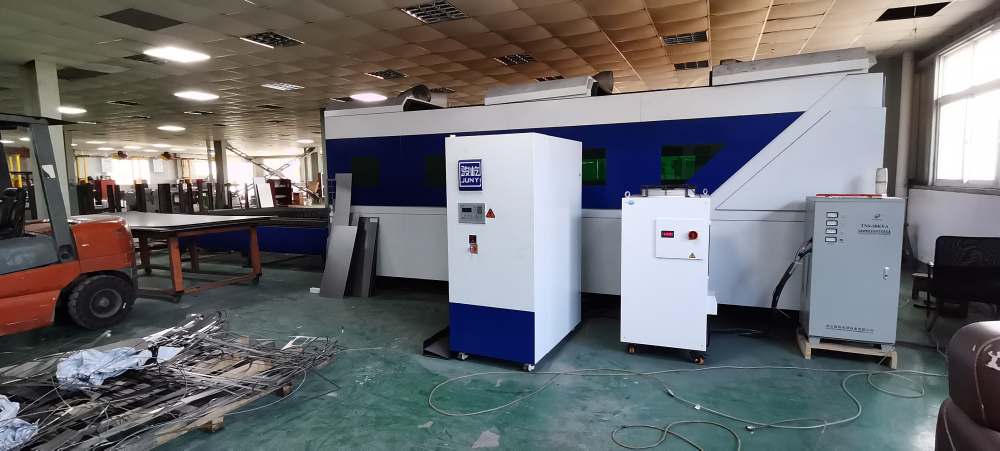
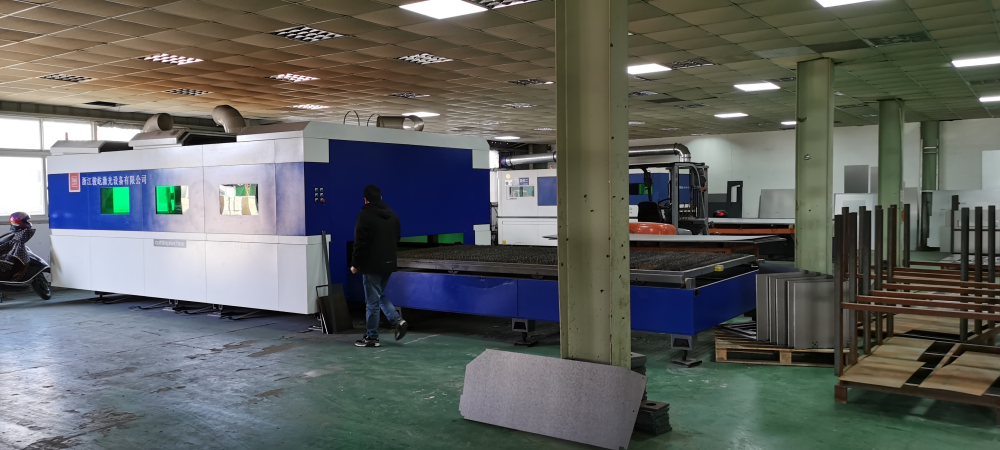
Detaloj pri VF6025H Fibra Lasera Tranĉilo
√ Profesia lasero kun kontraŭ-alta reflektiveco
√ 1.2G akcelo povas atingi la flugantan tranĉan efikon
√Alta sekureca faktoro, laŭvola ruĝa lumkrado
√CE-atestado, furorantaj eŭropaj kaj usonaj merkatoj
√Laŭvola markado kaj tranĉado duobla kapo
Estonta Disvolviĝo de Lasera Tranĉilo VF6025H
Kompare kun gravurmaŝino, kiu povas rekte tranĉi plurtavolan aluminian platon supermetantan, lasera tranĉmaŝino ne povas atingi supermetantan tranĉadon. Por pli bone atingi efikan prilaboradon, ĝi estos ekipita per volvaĵa malferma ekrana aparato por atingi aŭtomatan tranĉadon.
Se vi volas lerni pli pri la aŭtomata nutrado kaj tranĉado de malfermaj ekranaj bobenoj, vi povas rilati al ĉi tiu produkta serio:
Influaj Faktoroj de Tranĉa Efiko
· Lasera fonto: ondolongo de la radio, distribuo de punkta energio, kvalito de la radio, diverĝa angulo, diametro de la fibrokerno, ktp.;
·Procesaj parametroj: rapido, povumo, aerpremo, tranĉalteco, fokuso, ajutgrandeco kaj tipo kaj rondeco, plumbostato, arkĉavelado, ktp.;
·Tranĉsekvenco: interspaco de grafika aranĝo, truosekvenco, tranĉsekvenco, ktp.;
·Eksteraj kondiĉoj: gaspureco, premo, stabileco;
·Plata stato: platmodelo, platrustogrado, platplateco;
·Stato de la tranĉkapo: kolimatacio/fokusa rilatumo, ĉu la lenso estas poluita, vertikaleco de la tranĉkapo, stabileco de la tranĉkapo;
·Kondiĉoj de maŝiniloj: akcelo de maŝiniloj, funkcia stabileco, ŝarĝoportanta agado, deformado dum longdaŭra uzo, ktp.;
·Tranĉsistemo: sistema respondrapido, sistema funkcieco, sistema stabileco;
| Tranĉa Tipo kaj Lasera Potenco Tendenca Tabelo | ||
| Materialo | Helpa gaso | Lasera potenco |
| Brila tranĉado de karbonŝtalo | O2 | 1. Ju pli alta la potenco, des pli dika la dikeco de la brila surfaco; 2. La dikeco de la plato estas certa, kaj ekzistas potenca gamo por tranĉi brilan surfacon. Se ĝi estas tro malgranda, ne eblas tranĉi brilan surfacon, kaj se la potenco estas tro granda, la tranĉkvalito kaj efikeco ne pliboniĝos; 3. Ju pli alta la potenco, des pli rapida la truorapido de dikaj platoj, kaj la fenomeno de eksplodtruoj reduktiĝos; |
| Karbona ŝtalo malbrila tranĉado | O2 | 1. La dikeco de la plato estas certa. Ekzistas potenca gamo por tranĉi frostigitan surfacon. Se ĝi estas tro malgranda, la tranĉado ne povas esti atingita. Se la potenco estas tro granda, la tuta tranĉsurfaco fandiĝos. Se la tranĉjunto estas tro granda, bona tranĉkvalito ne estos atingita; 2. Ju pli alta la potenco, des pli rapida la truorapido de dikaj platoj, kaj la fenomeno de eksplodtruoj reduktiĝos; |
| Neoksidebla ŝtalo/aluminia alojo/kupra alojo, ktp. | N2/Aero | 1. Dum la lasera potenco pliiĝas, la tranĉa efikeco de ĉiu platdikeco montras supreniran tendencon; 2. Dum la lasera potenco pliiĝas, la tranĉa dikeco pliiĝas, kaj la ŝlaga pendanta fenomeno reduktiĝas aŭ eliminiĝas; 3. Ju pli alta la potenco, des pli rapida la truorapido de dikaj platoj, kaj la fenomeno de eksplodtruoj reduktiĝos; |
01020304
Ajuto-stato
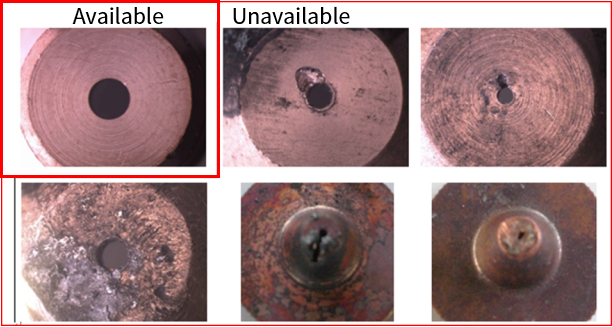
La centro de la ajuto ne estas koaksiala kun la centro de la lasero, la ajuto estas misformita, aŭ estas fandmakuloj sur la ajuto.
Kiam la tranĉgaso estas elblovita, la gasa eligo estos malegala, faciligante ke la tranĉsekcio havu fanditajn makulojn sur unu flanko sed ne sur la alia flanko. Dikaj platoj havos gravan efikon, foje malebligante tranĉadon;
Kiam oni tranĉas laborpecojn kun akraj anguloj aŭ malgrandaj anguloj, loka trofandado verŝajne okazos;
Kiam oni truas antaŭ tranĉado, la truado estas malstabila, la penetrokondiĉoj estas malfacile kompreneblaj, kaj la tempo estas malfacile kontrolebla;
Stato de protekta lenso
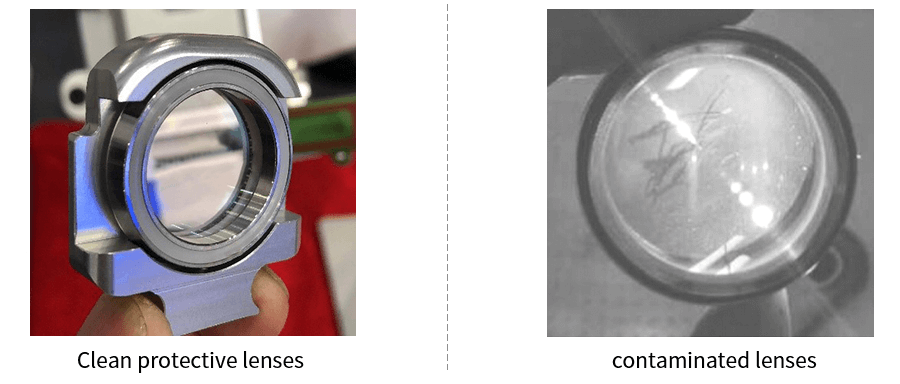
1. Ne tuŝu la surfacon de optikaj lensoj (reflektoroj, fokusaj speguloj, ktp.) rekte per viaj manoj por eviti gratvundojn sur la spegulo. Se estas olemakuloj aŭ polvo sur la spegulo, la lenso devas esti purigita ĝustatempe;
2. Ne metu la lenson en malhelan kaj humidan lokon, ĉar tio kaŭzos maljuniĝon de la lenssurfaco.
3. Se la surfaco de la lenso estas makulita per polvo, malpuraĵo aŭ akva vaporo, ĝi facile sorbos laseran lumon kaj difektos la lensan tegaĵon; almenaŭ tio influos la kvaliton de la lasera radio, kaj plej malbone, neniu lasera radio estos generita.
4. Kiam la lenso estas difektita, vi devas kontakti la postvendan servosekcion de Junyi Laser por ĝustatempa riparo. Provu ne uzi la difektitan lenson, alie ĝi akcelos la difekton de la lenso, kiu povas esti riparita.
5. Dum instalado aŭ anstataŭigo de la reflektoro aŭ fokusa spegulo, ne uzu tro da premo, alie ĝi kaŭzos deformiĝon de la lenso, tiel influante la kvaliton de la lumfasko.
Kiam oni lasertranĉas aluminian alojon, pro la alta lumreflektiveco de la aluminia alojo mem, plejparto de la lasera radio reflektiĝos, rezultante en nesufiĉa energio kaj malbonaj prilaboraj rezultoj. Kiam oni lasertranĉas aluminian alojon, la prilabora efiko povas esti plibonigita per la jenaj manieroj:
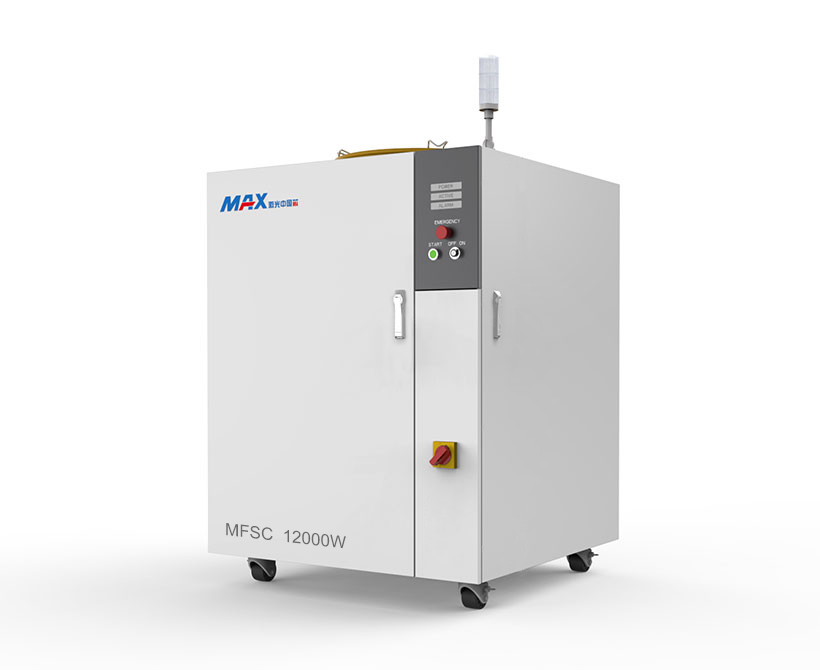
1. Elektu la taŭgan laseron: Fibraj laseroj estas ĉefe uzataj por tranĉi metalon. Fibraj laseroj povas esti dividitaj en kristalajn fibrajn laserojn, raraterajn fibrajn laserojn, retroreflektajn resonancajn kavaĵojn, DBR-optikajn resonancojn, ktp. Laŭ la malsamaj ekscitaj materialoj kaj resonancaj kavaĵstrukturoj, ni devas elekti kontraŭ-altajn reflektajn laserojn por malsamaj specoj de aluminiaj alojoj. Ekzemple, se ni estas ekipitaj per MAX-lasero, la konektilo devus esti G5.
2. Adaptu laserajn parametrojn: Laseraj parametroj estas unu el la plej gravaj faktoroj, kiuj influas lasertranĉadon. Kompare kun karbonŝtalo kaj aliaj metaloj, tranĉado de aluminio-alojoj postulas pli altan potencon, kaj parametroj kiel pulsa frekvenco ankaŭ devas esti adaptitaj laŭ la ecoj de la prilaborata aluminio-alojo. Krome, aluminio-alojoj de malsamaj dikecoj ankaŭ postulas alĝustigon de fokuso kaj rapideco.
3. Helpa gaso: En lasera tranĉado, helpa gaso povas helpi pliigi la tranĉrapidon, redukti oksidiĝan reagon kaj varmo-trafitan zonon, kaj samtempe forblovi la fanditan skorion.
4. Tegaĵo: Kiam oni lasere tranĉas aluminian alojon, oni povas pliigi la lumreflektivecon de la surfaco aplikante specialajn pigmentojn aŭ tegaĵon sur la surfacon de la aluminia alojo, tiel plibonigante la lasertranĉan efikon.
Video de VF6025H Fibra Lasera Tranĉmaŝino