

Kardinaseinte töötlemise tööstuse tutvustus
Kardinaseinte töötlev tööstus on ehitustööstuses oluline sektor, mis tegeleb peamiselt arhitektuursete kardinseinte toodete töötlemise, tootmise ja paigaldamisega.
Kardinsein viitab hoone välisseina mittekandvale osale, mis tavaliselt koosneb sellistest materjalidest nagu alumiiniumisulam, klaas, kivi ja metallpaneelid ning mida kasutatakse dekoratsiooniks ja soojusisolatsiooniks.
Kardinaseinte töötlemise tööstus hõlmab mitmesuguste kardinseinamaterjalide töötlemist ja tootmist, sealhulgas alumiiniumisulamite profiilide lõikamist, stantsimist ja keevitamist, klaasi lõikamist ja töötlemist, kivi lõikamist ja vormimist ning muid sellega seotud tegevusi. Metallist kardinseinte töötlemise puhul vajab tööstusharu ekspertiisi erinevates töötlemistehnikates, nagu CNC-töötlus, painutamine, lõikamine, stantsimine ja pihustamine, et tagada kardinseinatoodete täpsus ja kvaliteet.
Traditsioonilise CNC-ruuteri raskused

Alumiiniumisulamist metallist kardinapuude töötlemiseks kasutab enamik kliente allpool oleva alumiiniumplaadi tootmiseks ja töötlemiseks traditsioonilist CNC-graveerimismasinat 3 mm, valivad üldiselt F4 lõikeriist, millest on lihtne tekitada kolm probleemi.
1. Kui CNC-graveerimismasina lõikepea töötleb alumiiniumi, puutub see otse kokku metallmaterjaliga ja lõikeriist tekitab kadu, mis tekitab kliendile tarbekaupade kulusid.
2. Lõikamise käigus lõikab F4 tööriist kõrvalasuvat materjali, mille tulemuseks on materjali kadu.
3. Kuna graveerimismasina lõikeriist saab ümardada ainult nurki, siis kui metallist kardinseinal on ruudukujuline õõnestusnõue, ei saa seda lõigata täisnurga all, mis piirab kardinseina lõpptulemust.
01020304
Kardinaseinte töötlemise tööstuse lahendusplaan
Kardinaseinte tööstuse osas soovitame kliendil valida kiudlaserlõikuri.
Laserlõikusmasin tekitab laserkiire kaudu suure energiatihedusega laserkiire, laserkiir on fokuseeritud tooriku pinnale ja laserkiire kõrge energiatiheduse tõttu kuumutatakse, sulatatakse või aurustatakse materjal lokaalselt, et saavutada lõikamine, graveerimine või puurimine ja muud töötlemise eesmärgid.
Laserlõikusmasina tööpõhimõtte kohaselt saame aru, et laserseadmed suudavad tõhusalt lahendada klientide kolme töötlemisprobleemi.
1. Laserlõikusmasina kiir ei puutu otseselt kokku metallmaterjaliga, tööriistade kadumise probleemi ei teki, mis vähendab tõhusalt kasutuskulusid;
2. Laserlõikekiir on pärast fokuseerimist kontsentreeritum, pilu on väiksem ning materjali kadu ja jäätmed on väiksemad;
3. Teravate nurkade lõikamisel saab see tõhusalt töödelda vastavalt lõikegraafikale, et maksimeerida eeldatavat lõikeefekti.
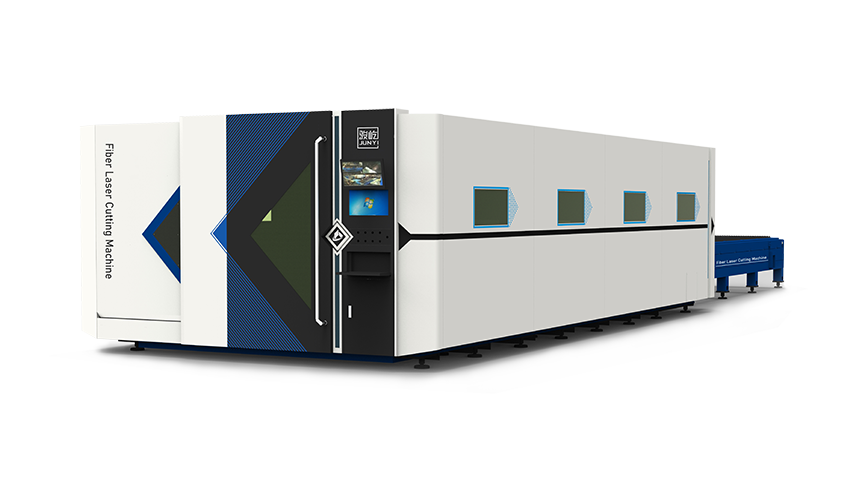
VF6025H laserlõikuri klienditunnistus
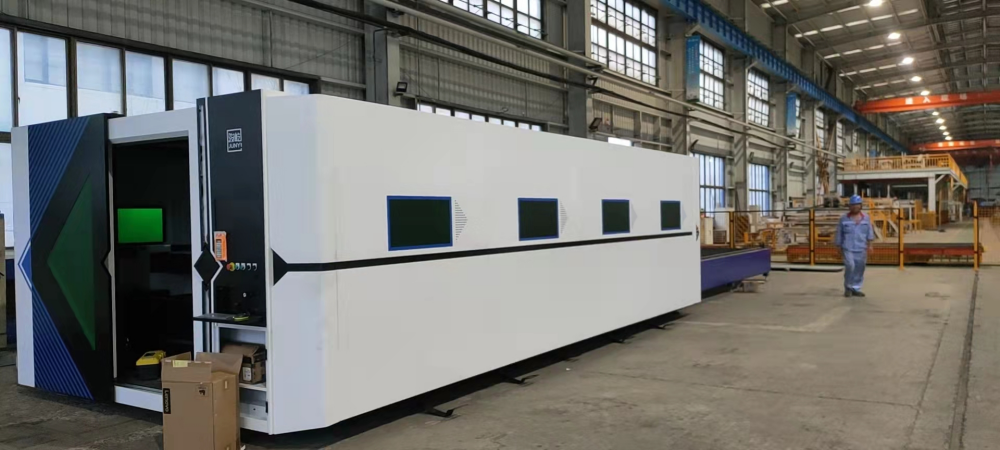
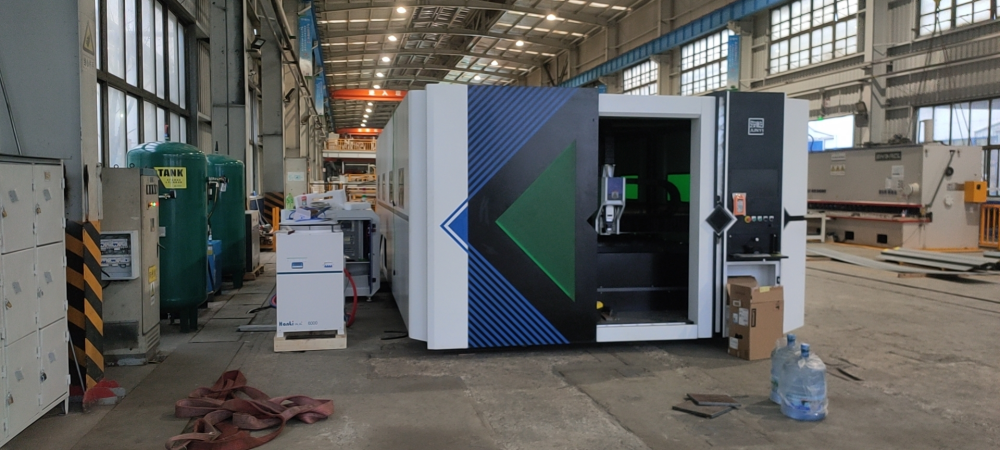
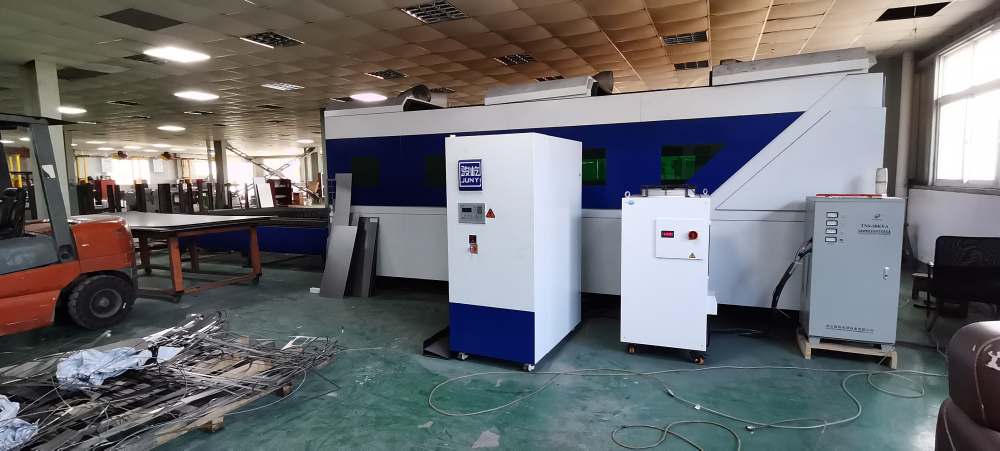
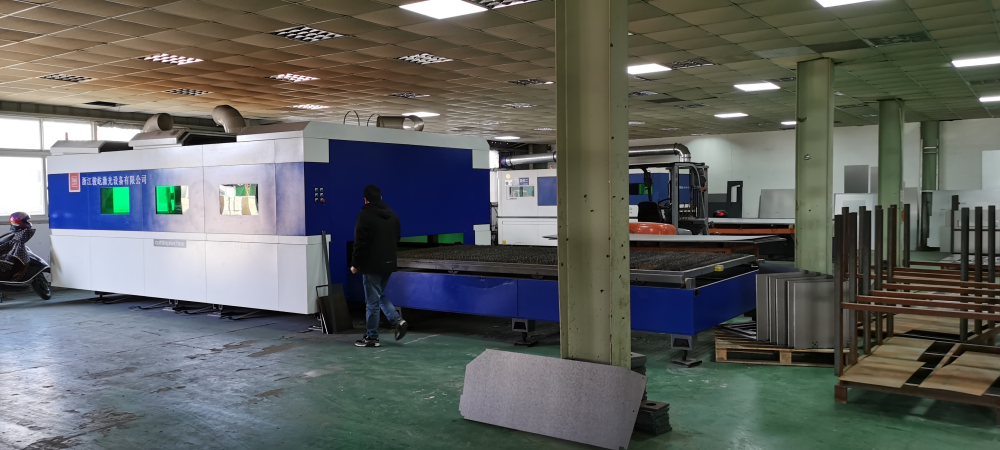
VF6025H kiudlaserlõikuri üksikasjad
√ Professionaalne laser, millel on kõrge peegeldusvõime
√ 1,2G kiirendus võib saavutada lendava lõikeefekti
√Kõrge ohutustegur, valikuline punane valgusvõre
√CE-sertifikaat, Euroopa ja Ameerika turgude enimmüüdud tooted
√Valikuline märgistus- ja lõikepea
Laserlõikuri VF6025H edasine areng
Võrreldes graveerimismasinaga, mis suudab otse lõigata mitmekihilise alumiiniumplaadi superpositsiooni, ei saa laserlõikusmasin superpositsioonilõikust saavutada. Tõhusa töötlemise parandamiseks on automaatse lõikamise saavutamiseks varustatud avatud sõelaga mähisega.
Kui soovite lisateavet avatud ekraaniga mähise automaatse söötmise ja lõikamise seadme kohta, võite vaadata seda tooteseeriat:
Lõikeefekti mõjutegurid
· Laserallikas: kiire lainepikkus, punktenergia jaotus, kiire kvaliteet, hajumisnurk, kiu südamiku läbimõõt jne;
·Protsessi parameetrid: kiirus, võimsus, õhurõhk, lõikekõrgus, fookus, düüsi suurus ja tüüp ning ümarus, juhtmete seisukord, kaare kaldpind jne;
·Lõikamisjärjestus: graafilise paigutuse vahekaugus, perforatsioonijärjestus, lõikejärjestus jne;
·Välised tingimused: gaasi puhtus, rõhk, stabiilsus;
·Plaadi seisukord: plaadi mudel, plaadi rooste aste, plaadi tasasus;
·Lõikepea olek: kollimatsiooni/fookuse suhe, kas lääts on saastunud, lõikepea vertikaalsus, lõikepea stabiilsus;
·Tööpingi seisukord: tööpingi kiirendus, tööstabiilsus, kandevõime, pikaajaline deformatsioon jne;
·Lõikesüsteem: süsteemi reageerimiskiirus, süsteemi funktsionaalsus, süsteemi stabiilsus;
| Lõiketüübi ja laservõimsuse trenditabel | ||
| Materjal | Abigaas | Laseri võimsus |
| Süsinikterasest läikiv lõikamine | O2 | 1. Mida suurem on võimsus, seda paksem on heleda pinna lõikepaksus; 2. Plaadi paksus on kindel ja heleda pinna lõikamiseks on olemas võimsusvahemik. Kui see on liiga väike, ei ole heleda pinna lõikamine võimalik ja kui võimsus on liiga suur, ei parane lõikekvaliteet ja efektiivsus. 3. Mida suurem on võimsus, seda kiirem on paksude plaatide perforatsioonikiirus ja seda vähem on lõhkeaukude nähtust; |
| Süsinikterasest mattlõikamine | O2 | 1. Plaadi paksus on kindel. Jäätunud pinna lõikamiseks on olemas võimsusvahemik. Kui see on liiga väike, ei ole lõikamine võimalik. Kui võimsus on liiga suur, sulab kogu lõikepind. Kui lõikeõmblus on liiga suur, ei saavutata head lõikekvaliteeti. 2. Mida suurem on võimsus, seda kiirem on paksude plaatide perforatsioonikiirus ja seda vähem on lõhkeaukude nähtust; |
| Roostevaba teras/alumiiniumisulam/vasesulam jne. | N2/õhk | 1. Laseri võimsuse suurenedes näitab iga plaadi paksuse lõiketõhusus tõusutrendi; 2. Laseri võimsuse suurenedes suureneb lõikepaksus ja räbu riputamise nähtus väheneb või kaob; 3. Mida suurem on võimsus, seda kiirem on paksude plaatide perforatsioonikiirus ja seda vähem on lõhkeaukude nähtust; |
01020304
Düüsi olek
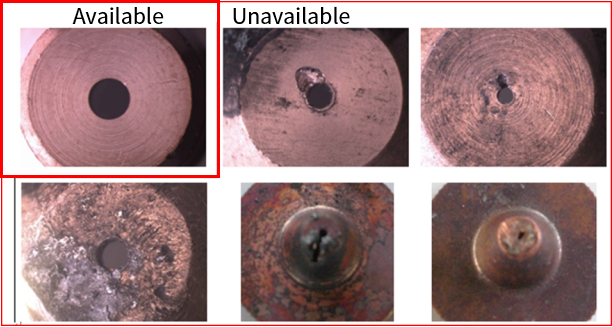
Düüsi keskpunkt ei ole laseri keskpunktiga koaksiaalne, düüs on deformeerunud või on düüsil sulamisjäljed.
Kui lõikegaas välja puhutakse, on gaasi väljund ebaühtlane, mistõttu lõikeosal võivad ühel küljel olla sulamisjäljed, teisel aga mitte. Paksud plaadid avaldavad tugevat mõju, mistõttu on lõikamine mõnikord võimatu;
Teravate nurkade või väikeste nurkadega toorikute lõikamisel on tõenäoline lokaalne üle sulamine;
Enne lõikamist perforeerimisel on perforatsioon ebastabiilne, läbitungimistingimusi on raske haarata ja aega on raske kontrollida;
Kaitseläätse olek
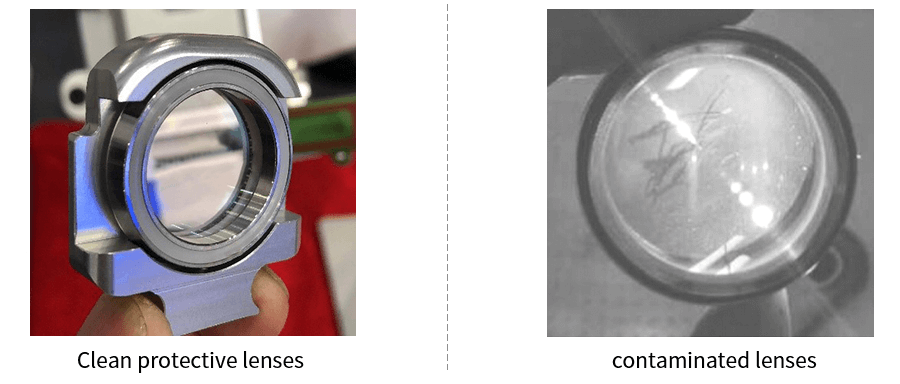
1. Ärge puudutage optiliste läätsede (reflektorite, teravustamispeeglite jne) pinda otse kätega, et vältida peegli kriimustamist. Kui peeglil on õliplekke või tolmu, tuleks lääts õigeaegselt puhastada.
2. Ärge asetage objektiivi pimedasse ja niiskesse kohta, kuna see põhjustab objektiivi pinna vananemist.
3. Kui läätse pind on tolmu, mustuse või veeauruga määrdunud, neelab see laserkiirt kergesti ja kahjustab läätse katet; vähemalt mõjutab see laserkiire kvaliteeti ja halvimal juhul laserkiirt ei teki üldse.
4. Kui lääts on kahjustatud, peaksite õigeaegselt remondiks ühendust võtma Junyi Laseri müügijärgse teenindusega. Püüdke mitte kasutada kahjustatud läätse, vastasel juhul kiirendab see parandatava läätse kahjustusi.
5. Peegeldi või teravustamispeegli paigaldamisel või vahetamisel ärge kasutage liiga suurt survet, vastasel juhul deformeerub lääts, mõjutades seeläbi kiire kvaliteeti.
Alumiiniumsulami laserlõikamisel peegeldub suurem osa laserkiirest alumiiniumisulami enda kõrge valguse peegelduvuse tõttu, mille tulemuseks on ebapiisav energia ja halvad töötlemistulemused. Alumiiniumsulami laserlõikamisel saab töötlemisefekti parandada järgmistel viisidel:
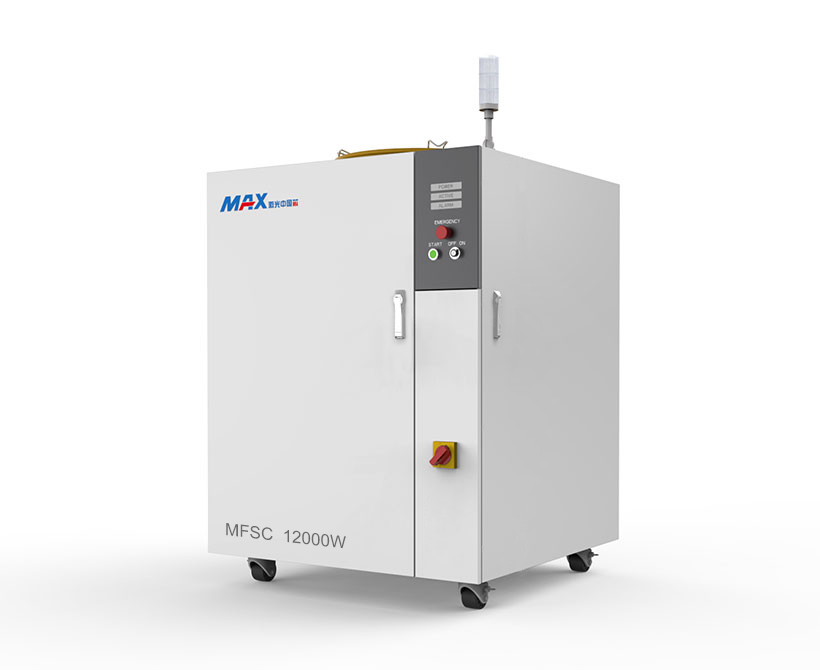
1. Valige sobiv laser: kiudlasereid kasutatakse peamiselt metalli lõikamiseks. Kiudlasereid saab jagada kristallkiudlaseriteks, haruldaste muldmetallide kiudlaseriteks, peegeldusvõimelisteks resonantsõõnsuslaseriteks, DBR-optilisteks resonantslaseriteks jne. Sõltuvalt erinevatest ergastusmaterjalidest ja resonantsõõnsusstruktuuridest peame erinevat tüüpi alumiiniumisulamite jaoks valima peegeldusvastase laseri. Näiteks kui meil on MAX-laser, peaks pistik olema G5.
2. Laseri parameetrite reguleerimine: Laseri parameetrid on üks olulisemaid tegureid, mis mõjutavad laserlõikust. Võrreldes süsinikterase ja teiste metallidega nõuab alumiiniumisulamite lõikamine suuremat võimsust ning parameetreid, nagu impulsi sagedus, tuleb samuti reguleerida vastavalt töödeldava alumiiniumisulami omadustele. Lisaks vajavad erineva paksusega alumiiniumisulamid ka fookuse ja kiiruse reguleerimist.
3. Abigaas: Laserlõikusprotsessis aitab abigaas suurendada lõikekiirust, vähendada oksüdatsioonireaktsiooni ja kuumusest mõjutatud tsooni ning samal ajal sulanud räbu minema puhuda.
4. Katmine: Alumiiniumsulami laserlõikamisel saab pinna valguse peegelduvust suurendada spetsiaalsete pigmentide või kattekihi pealekandmisega, parandades seeläbi laserlõikuse efekti.
Video VF6025H kiudlaserlõikusmasinast