

Horma-gortina prozesatzeko industriaren aurkezpena
Gortina-horma prozesatzeko industria eraikuntza-industrian sektore garrantzitsua da, batez ere arkitektura-gortina-horma produktuen prozesamenduan, fabrikazioan eta instalazioan diharduena.
Gortina-horma eraikin baten kanpoko hormaren zama-jasaten ez duen zatia da, normalean aluminiozko aleazioz, beiraz, harriz eta metalezko panelez osatua, apaingarri gisa eta isolamendu termikorako erabiltzen dena.
Gortina-hormen prozesamenduaren industriak hainbat gortina-hormen material prozesatzea eta fabrikatzea barne hartzen ditu, besteak beste, aluminiozko aleazio-profilak moztea, zulatzea eta soldatzea, beira moztea eta prozesatzea, harria moztea eta moldatzea, eta antzeko beste jarduera batzuk. Metalezko gortina-hormen prozesamenduaren kasuan, industriak hainbat prozesatzeko teknikatan espezializazioa behar du, hala nola CNC mekanizazioan, tolesturan, mozketan, zulatzean eta ihinztatzean, gortina-hormen produktuen zehaztasuna eta kalitatea bermatzeko.
CNC bideratzaile tradizionalaren zailtasunak

Aluminiozko aleazio metalikozko horma-gortina prozesatzeko, bezero gehienek CNC grabatzeko makina tradizionala erabiltzen dute beheko aluminiozko plaka ekoizteko eta prozesatzeko. 3 mm, oro har, aukeratu F4 ebaketa tresna, eta horrek hiru problema sortzea errazten du.
1. CNC grabatzeko makinaren ebaketa-buruak aluminioa prozesatzen duenean, zuzenean kontaktuan jarriko da metalezko materialarekin, eta ebaketa-erremintak galerak sortuko ditu, eta horrek kontsumigarritasun-kostua sortuko dio bezeroari.
2. Ebaketa prozesuan, F4 tresnak ondoko materiala ebakiko du, eta ondorioz material galera eragingo du.
3. Grabatzeko makinaren ebakitzeko tresnak izkinak bakarrik biribildu ditzakeenez, metalezko gortina-hormak forma karratuaren hustuketa-eskaera duenean, ezin da angelu zuzenean moztu, eta horrek gortina-hormaren efektu amaitua mugatzen du.
01020304
Horma-gortina prozesatzeko industriarako irtenbide plana
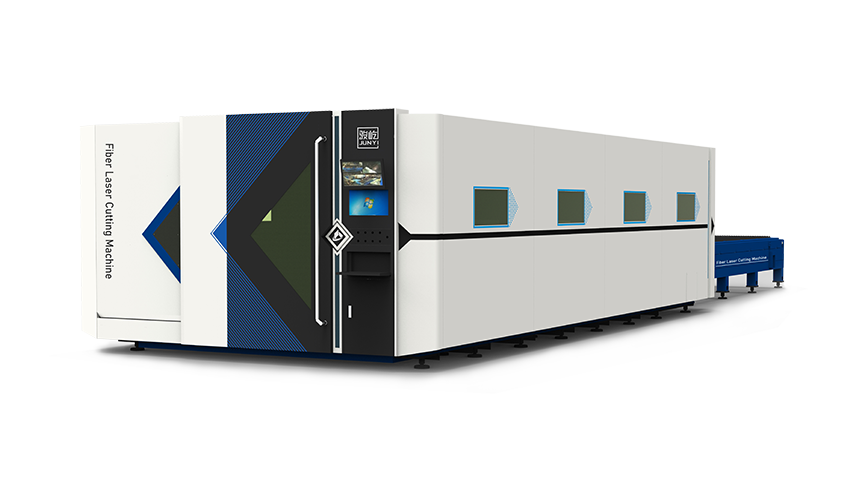
Horma-gortina industriari dagokionez, bezeroari zuntz laser ebakitzailea aukeratzea gomendatzen diogu.
Laser bidezko ebaketa-makinak energia-dentsitate handiko laser izpi bat sortzen du laser izpiaren bidez, laser izpia piezaren gainazalean fokatzen da, laser izpiaren energia-dentsitate handiak materiala lokalki berotzen, urtzen edo lurruntzen du, ebaketa, grabatua edo zulaketa eta bestelako prozesatzeko helburuak lortzeko.
Laser bidezko ebaketa-makinaren funtzionamendu-printzipioaren arabera, uler dezakegu laser-ekipoak bezeroen hiru prozesatzeko arazoak eraginkortasunez konpondu ditzakeela.
1. Laser bidezko ebaketa-makinaren izpiak ez du zuzenean kontakturik egiten metalezko materialarekin, ez da tresna galtzeko arazorik egongo, erabilera-kostua eraginkortasunez murriztuz;
2. Laser bidezko ebaketa-izpia kontzentratuagoa dago fokatu ondoren, zirrikitu txikiagoa da eta material-galera eta hondakinak txikiagoak dira;
3. Izkin zorrotzak moztean, ebaketa-grafikoen arabera prozesatu daiteke modu eraginkorrean, espero den ebaketa-efektua maximizatzeko.
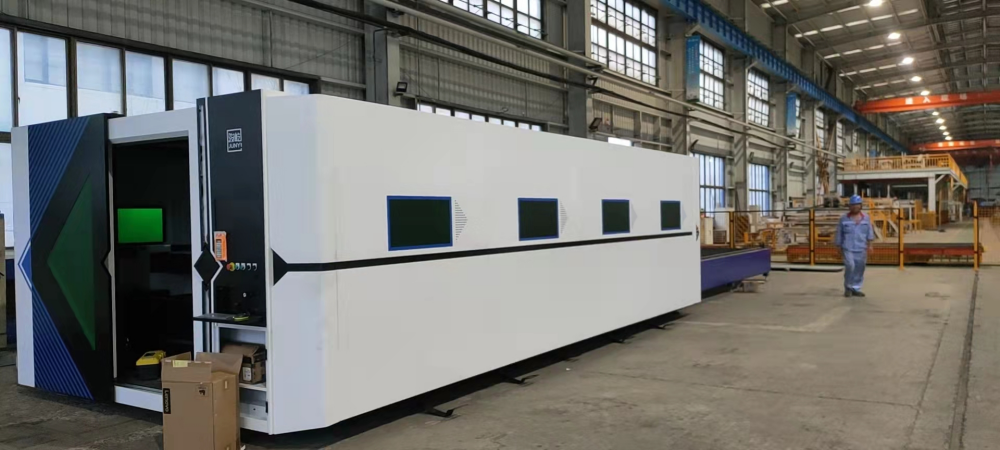
VF6025H laser ebakitzailearen bezero lekukoa
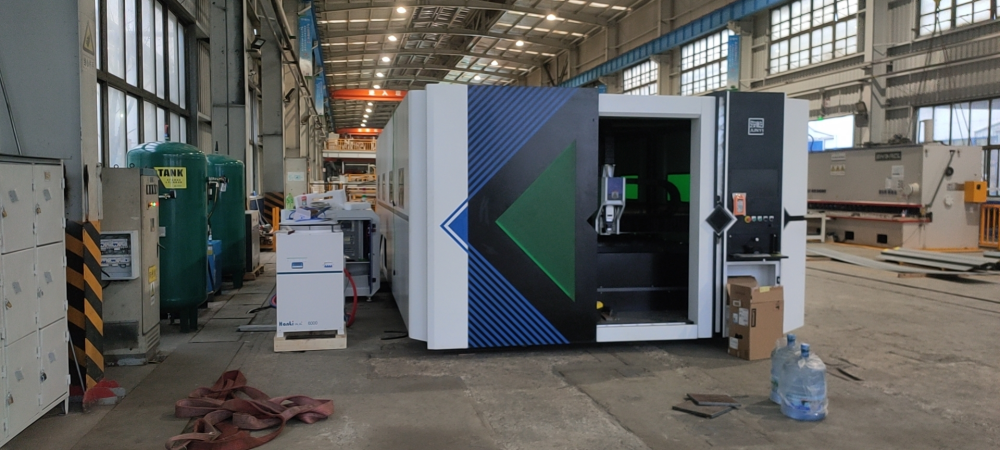
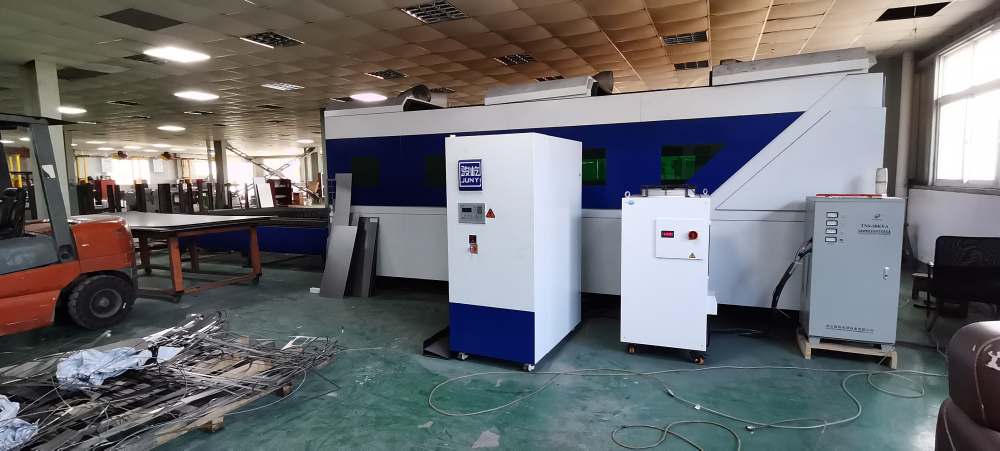
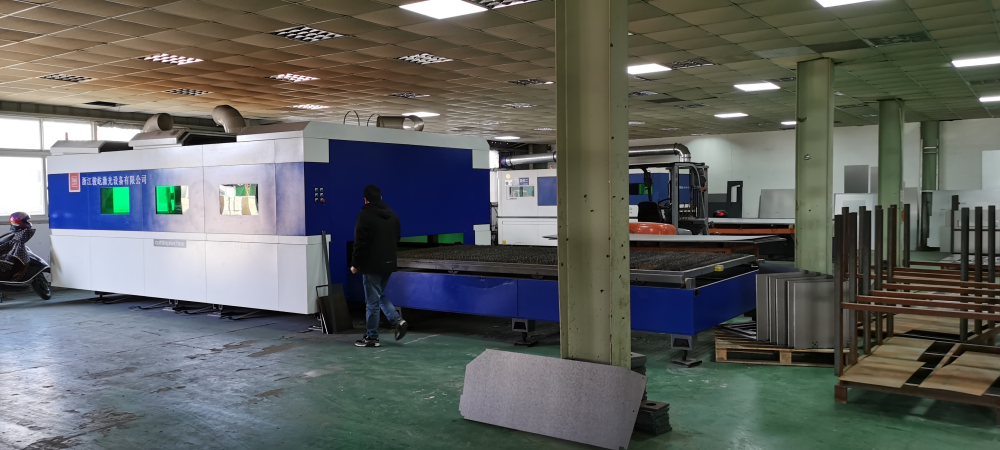
VF6025H Zuntz Laser Ebakitzailearen Xehetasunak
√ Laser profesionala islapenaren aurkakoa duena
√ 1.2G azelerazioari esker, hegan egiteko ebaketa efektua lor daiteke
√Segurtasun faktore handia, aukerako argi gorrizko sareta
√CE ziurtagiria, Europako eta Amerikako merkatuetan salduenak
√Aukerako markatzea eta ebaketa buru bikoitza
VF6025H laser ebakitzailearen etorkizuneko garapena
Grabatzeko makinak aluminiozko geruza anitzeko plaken gainjartzea zuzenean moztu dezakeenarekin alderatuta, laser bidezko ebaketa-makinak ezin du gainjartze-ebaketa lortu; prozesaketa eraginkorragoa lortzeko, bobina irekiko pantaila-gailu batekin hornituko da ebaketa automatikoa lortzeko.
Bobina irekiko elikadura eta ebaketa gailu automatikoari buruz gehiago jakin nahi baduzu, produktu serie hau kontsulta dezakezu:
Ebaketa-efektuaren eragin-faktoreak
· Laser iturria: izpiaren uhin-luzera, puntuko energiaren banaketa, izpiaren kalitatea, dibergentzia angelua, zuntz nukleoaren diametroa, etab.;
·Prozesuaren parametroak: abiadura, potentzia, airearen presioa, ebaketa-altuera, fokua, toberaren tamaina eta mota eta biribiltasuna, berunaren egoera, arkuaren txanflatzea, etab.;
·Ebaketa-sekuentzia: diseinu grafikoaren tartea, zulaketa-sekuentzia, ebaketa-sekuentzia, etab.;
·Kanpoko baldintzak: gasaren purutasuna, presioa, egonkortasuna;
·Plakaren egoera: plakaren eredua, plakaren herdoil-maila, plakaren lautasuna;
·Ebaketa-buruaren egoera: kolimazio/foku erlazioa, lentea kutsatuta dagoen ala ez, ebaketa-buruaren bertikaltasuna, ebaketa-buruaren egonkortasuna;
·Makina-erremintaren baldintzak: makina-erremintaren azelerazioa, funtzionamendu-egonkortasuna, karga-eraginkortasuna, epe luzeko erabileraren deformazioa, etab.;
·Ebaketa-sistema: sistemaren erantzun-abiadura, sistemaren funtzionaltasuna, sistemaren egonkortasuna;
| Ebaketa mota eta laser potentziaren joera taula | ||
| Materiala | Gas laguntzailea | Laser potentzia |
| Karbono altzairuzko ebaketa distiratsua | O2 | 1. Zenbat eta potentzia handiagoa izan, orduan eta lodiagoa izango da gainazal distiratsuaren ebaketaren lodiera; 2. Plakaren lodiera zehatza da, eta gainazal distiratsuak mozteko potentzia-tarte bat dago. Txikiegia bada, gainazal distiratsuak moztea ezinezkoa da, eta potentzia handiegia bada, ebaketaren kalitatea eta eraginkortasuna ez dira hobetuko; 3. Zenbat eta potentzia handiagoa izan, orduan eta azkarragoa izango da plaka lodien zulaketa-abiadura, eta leherketa-zuloen fenomenoa murriztuko da; |
| Karbono altzairuzko ebaketa izoztua | O2 | 1. Plakaren lodiera zehatza da. Gainazal izoztua mozteko potentzia-tarte bat dago. Txikiegia bada, ezin da mozketa lortu. Potentzia handiegia bada, ebaketa-gainazal osoa urtuko da. Ebaketa-juntura handiegia bada, ez da ebaketa-kalitate ona lortuko; 2. Zenbat eta potentzia handiagoa izan, orduan eta azkarragoa izango da plaka lodien zulaketa-abiadura, eta leherketa-zuloen fenomenoa murriztuko da; |
| Altzairu herdoilgaitza/aluminiozko aleazioa/kobrezko aleazioa, etab. | N2/Aire | 1. Laser potentzia handitzen den heinean, xafla bakoitzaren lodiera ebaketa-eraginkortasunak goranzko joera erakusten du; 2. Laser potentzia handitzen den heinean, ebaketa-lodiera handitzen da, eta zeparen zintzilikatze-fenomenoa murriztu edo ezabatzen da; 3. Zenbat eta potentzia handiagoa izan, orduan eta azkarragoa izango da plaka lodien zulaketa-abiadura, eta leherketa-zuloen fenomenoa murriztuko da; |
01020304
Tobera egoera
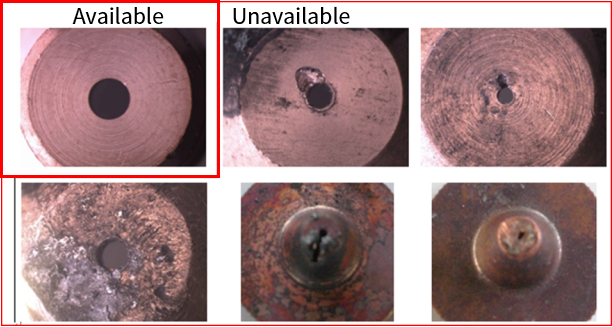
Toberaren erdigunea ez da laserraren erdigunearekin koaxiala, tobera deformatuta dago edo urtutako orbanak daude toberan.
Ebaketa-gasa botatzen denean, gasaren irteera irregularra izango da, eta horrek erraztuko du ebaketa-atalean urtutako orbanak izatea alde batean baina ez beste aldean. Plaka lodiek eragin handia izango dute, batzuetan ebaketa ezinezkoa bihurtuz;
Izkin zorrotzak edo angelu txikiak dituzten piezak ebakitzean, litekeena da tokiko gehiegi urtzea;
Moztu aurretik zulatzean, zulaketa ezegonkorra da, sartze-baldintzak zailak dira atzematen eta denbora zaila da kontrolatzen;
Babes-lentearen egoera
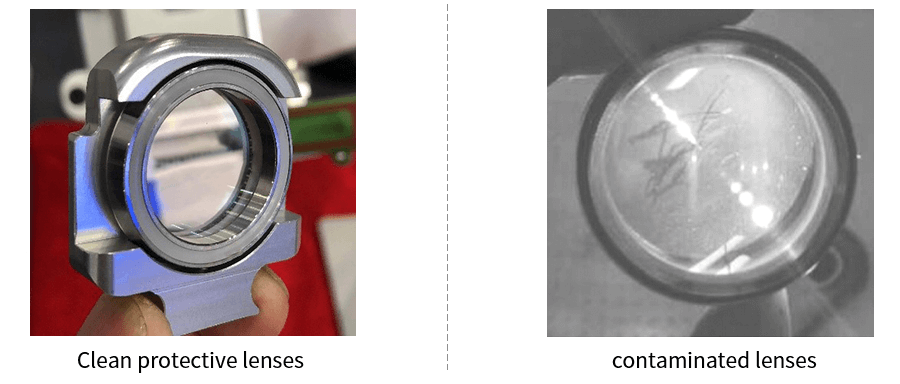
1. Ez ukitu lente optikoen gainazala (islatzaileak, fokatzeko ispiluak, etab.) zuzenean eskuekin ispiluan marradurak ekiditeko. Ispiluan olio orbanak edo hautsa badago, lentea garaiz garbitu behar da;
2. Ez jarri lentea leku ilun eta heze batean, horrek lentearen gainazala zahartzea eragingo baitu.
3. Lentearen gainazala hautsez, zikinkeriaz edo ur-lurrunez zikinduta badago, erraza da laser argia xurgatzea eta lentearen estaldura kaltetzea; gutxienez laser izpiaren kalitatean eragina izango du, eta txarrenean, ez da laser izpirik sortuko.
4. Lentea hondatuta badago, Junyi Laser-en salmenta osteko zerbitzu-sailarekin harremanetan jarri beharko zenuke garaiz konpontzeko. Saiatu hondatutako lentea ez erabiltzen, bestela lentearen kaltea bizkortuko du eta konpondu daiteke.
5. Islatzailea edo fokatze-ispilua instalatzean edo ordezkatzean, ez egin presio gehiegi, bestela lentea deformatu egingo baita, eta horrela izpiaren kalitatean eragina izango du.
Aluminiozko aleazioa laserrez moztean, aluminiozko aleazioaren beraren argi-islagarritasun handia dela eta, laser izpi gehiena islatuko da, eta horren ondorioz energia nahikorik ez da eta prozesatzeko emaitza eskasak izango dira. Aluminiozko aleazioa laserrez moztean, prozesatzeko efektua honako modu hauetan hobetu daiteke:
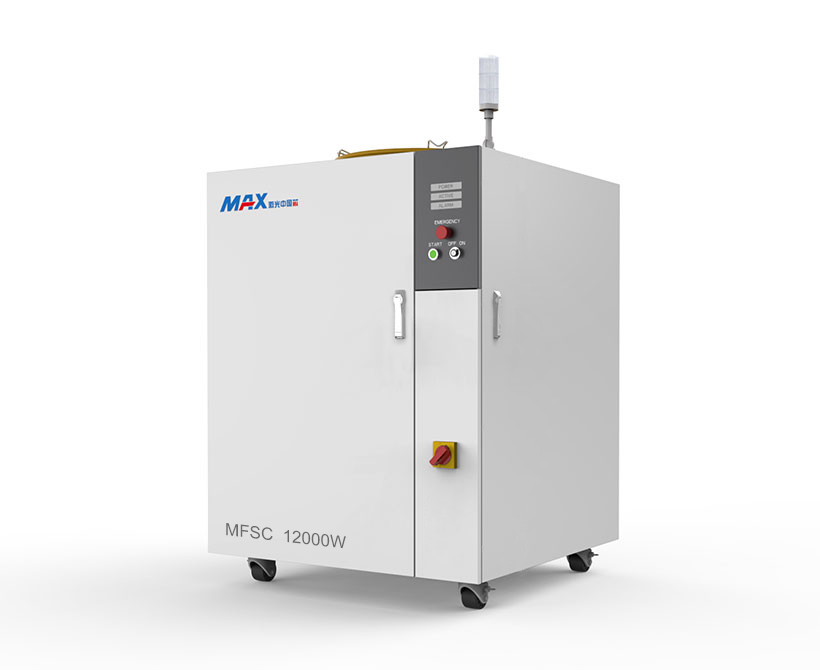
1. Aukeratu laser egokia: Zuntz laserrak batez ere metala mozteko erabiltzen dira. Zuntz laserrak kristal-zuntz laserretan, lur arraroen zuntz laserretan, erresonantzia-barrunbe erretroerreflexiboetan, DBR erresonantzia optikoetan eta abar bana daitezke. Kitzikapen-material eta erresonantzia-barrunbeen egitura desberdinen arabera, islapen handiko laserren aurkakoak aukeratu behar ditugu aluminiozko aleazio mota desberdinetarako. Adibidez, MAX laser bat badugu, konektorea G5 izan beharko litzateke.
2. Laser parametroak doitu: Laser parametroak laser bidezko ebaketa eragiten duten faktore garrantzitsuenetako bat dira. Karbono altzairuarekin eta beste metal batzuekin alderatuta, aluminiozko aleazioek potentzia handiagoa behar dute, eta pultsu-maiztasuna bezalako parametroak ere prozesatzen ari den aluminiozko aleazioaren propietateen arabera egokitu behar dira. Gainera, lodiera desberdineko aluminiozko aleazioek fokua eta abiadura ere doitu behar dituzte.
3. Gas laguntzailea: Laser bidezko ebaketa-prozesamenduan, gas laguntzaileak ebaketa-abiadura handitzen, oxidazio-erreakzioa eta beroak eragindako eremua murrizten eta, aldi berean, urtutako zepa kentzen lagun dezake.
4. Estaldura: Aluminiozko aleazioa laserrez moztean, gainazalaren argiaren islagarritasuna handitu dezakezu pigmentu edo estaldura bereziak aplikatuz aluminiozko aleazioaren gainazalean, horrela laser bidezko ebaketaren efektua hobetuz.
VF6025H Zuntz Laser bidezko Ebaketa Makinaren bideoa