

مقدمه صنعت پردازش دیوار پرده
صنعت فرآوری دیوار پردهای بخش مهمی در صنعت ساخت و ساز است که عمدتاً در فرآوری، تولید و نصب محصولات دیوار پردهای معماری فعالیت دارد.
دیوار پردهای به بخش غیرباربر دیوار بیرونی ساختمان اشاره دارد که معمولاً از موادی مانند آلیاژ آلومینیوم، شیشه، سنگ و پانلهای فلزی تشکیل شده و برای تزئینات و عایق حرارتی استفاده میشود.
صنعت فرآوری دیوار پردهای شامل فرآوری و ساخت مواد مختلف دیوار پردهای، از جمله برش، پانچ و جوشکاری پروفیلهای آلیاژ آلومینیوم، برش و فرآوری شیشه، برش و شکلدهی سنگ و سایر فعالیتهای مرتبط است. در مورد فرآوری دیوارهای پردهای فلزی، این صنعت به تخصص در تکنیکهای مختلف فرآوری مانند ماشینکاری CNC، خمکاری، برش، پانچ و اسپری نیاز دارد تا دقت و کیفیت محصولات دیوار پردهای تضمین شود.
مشکلات روتر CNC سنتی

برای پردازش دیوار پرده فلزی آلیاژ آلومینیوم، اکثر مشتریان از دستگاه حکاکی CNC سنتی برای تولید و پردازش، برای صفحه آلومینیومی زیر استفاده میکنند. ۳ میلیمتر، به طور کلی انتخاب کنید ابزار برش F4، که به راحتی میتوان سه مسئله را حل کرد.
۱. هنگامی که سر برش دستگاه حکاکی CNC آلومینیوم را پردازش میکند، مستقیماً با مواد فلزی تماس پیدا میکند و ابزار برش دچار افت میشود که هزینه مصرفی برای مشتری ایجاد میکند.
۲. در فرآیند برش، ابزار F4 ماده کناری خود را برش میدهد و منجر به از دست رفتن ماده میشود.
۳. از آنجا که ابزار برش دستگاه حکاکی فقط میتواند گوشهها را گرد کند، وقتی دیوار پرده فلزی نیاز به توخالی شدن به شکل مربع دارد، نمیتوان آن را با زاویه قائمه برش داد، که این امر جلوه نهایی دیوار پرده را محدود میکند.
0102۰۳04
طرح راه حل برای صنعت پردازش دیوار پرده
در مورد صنعت دیوار پرده، به مشتری پیشنهاد میکنیم برشدهنده لیزر فیبری را انتخاب کند.
دستگاه برش لیزری، پرتو لیزر با چگالی انرژی بالا را از طریق پرتو لیزر تولید میکند، پرتو لیزر روی سطح قطعه کار متمرکز میشود، چگالی انرژی بالای پرتو لیزر باعث میشود ماده به صورت موضعی گرم، ذوب یا تبخیر شود، به طوری که بتوان برش، حکاکی یا سوراخکاری و سایر اهداف پردازش را انجام داد.
با توجه به اصل کار دستگاه برش لیزر، میتوانیم درک کنیم که تجهیزات لیزر میتوانند به طور موثر سه مشکل پردازش مشتریان را حل کنند.
۱. پرتو دستگاه برش لیزر مستقیماً با مواد فلزی تماس پیدا نمیکند، مشکلی برای از دست دادن ابزار وجود نخواهد داشت و به طور موثر هزینه استفاده را کاهش میدهد.
2. پرتو برش لیزر پس از فوکوس کردن متمرکزتر است، شکاف کوچکتر است و اتلاف و ضایعات مواد کمتر است.
۳. هنگام برش گوشههای تیز، میتواند به طور مؤثر مطابق با گرافیک برش پردازش شود تا اثر برش مورد انتظار به حداکثر برسد.
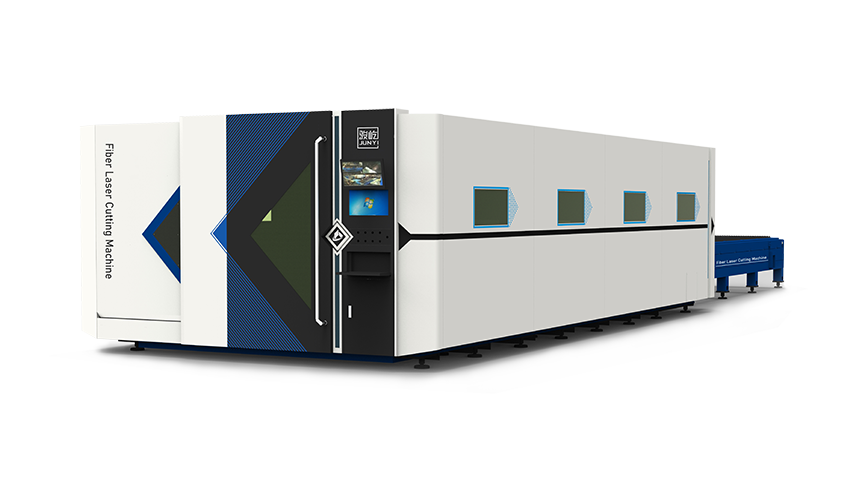
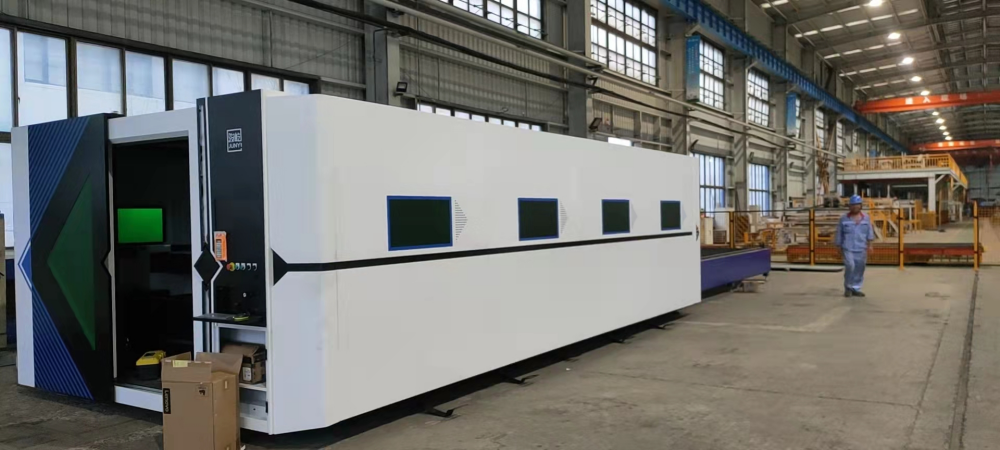
شاهد مشتری دستگاه برش لیزری VF6025H
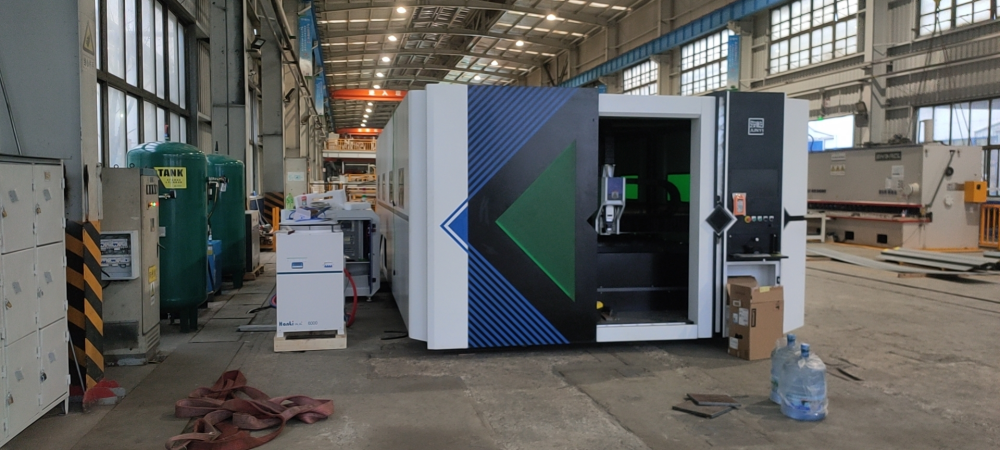
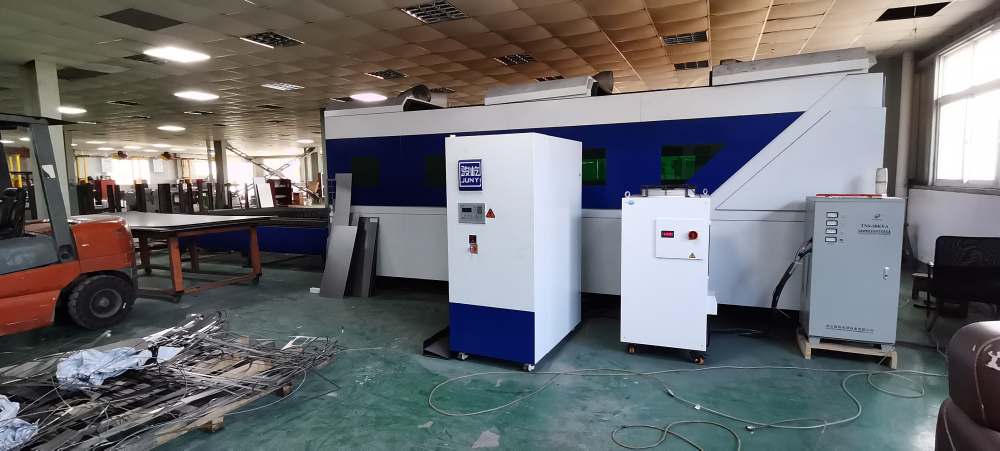
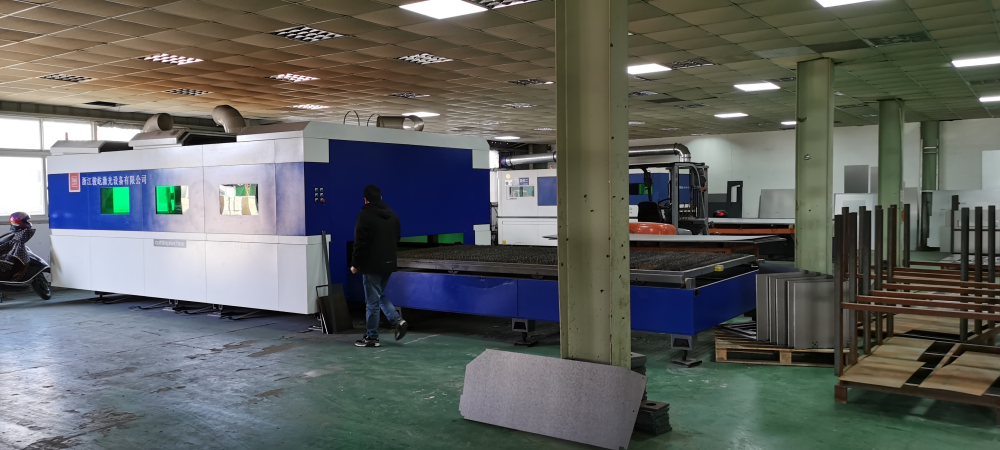
جزئیات دستگاه برش لیزر فیبر VF6025H
√ لیزر حرفهای با بازتابندگی بالا
√ شتاب 1.2G میتواند به اثر برش پروازی دست یابد
√ضریب ایمنی بالا، توری نور قرمز اختیاری
√گواهینامه CE، پرفروشترین در بازارهای اروپا و آمریکا
√علامت گذاری و برش اختیاری با دو سر
توسعه آینده برش لیزری VF6025H
در مقایسه با دستگاه حکاکی که میتواند مستقیماً صفحات آلومینیومی چند لایه را روی هم قرار دهد، دستگاه برش لیزری نمیتواند برش روی هم قرار دادن را انجام دهد، به منظور دستیابی به پردازش کارآمدتر، به دستگاه صفحه باز کویل مجهز خواهد شد تا برش خودکار انجام شود.
اگر میخواهید درباره دستگاه تغذیه و برش خودکار کویل صفحه باز بیشتر بدانید، میتوانید به این سری محصولات مراجعه کنید:
عوامل مؤثر بر اثر برش
· منبع لیزر: طول موج پرتو، توزیع انرژی نقطهای، کیفیت پرتو، زاویه واگرایی، قطر هسته فیبر و غیره؛
·پارامترهای فرآیند: سرعت، توان، فشار هوا، ارتفاع برش، فوکوس، اندازه و نوع و گردی نازل، وضعیت سرب، پخ زنی قوس و غیره؛
·ترتیب برش: فاصلهگذاری طرح گرافیکی، ترتیب سوراخکاری، ترتیب برش و غیره؛
·شرایط خارجی: خلوص گاز، فشار، پایداری؛
·وضعیت صفحه: مدل صفحه، درجه زنگزدگی صفحه، صافی صفحه؛
·وضعیت سر برش: نسبت همخطی/فوکوس، آلودگی لنز، عمودی بودن سر برش، پایداری سر برش؛
·شرایط ماشین ابزار: شتاب ماشین ابزار، پایداری عملیاتی، عملکرد تحمل بار، تغییر شکل در استفاده طولانی مدت و غیره؛
·سیستم برش: سرعت پاسخ سیستم، عملکرد سیستم، پایداری سیستم؛
| جدول روند نوع برش و قدرت لیزر | ||
| مواد | گاز کمکی | توان لیزر |
| برش براق فولاد کربنی | O2 | ۱. هرچه قدرت بالاتر باشد، ضخامت برش سطح روشن ضخیمتر است. 2. ضخامت صفحه مشخص است و محدوده توان برای برش سطح روشن وجود دارد. اگر خیلی کوچک باشد، برش سطح روشن حاصل نمیشود و اگر توان خیلی بزرگ باشد، کیفیت و راندمان برش بهبود نمییابد. ۳. هرچه قدرت بیشتر باشد، سرعت سوراخ کردن صفحات ضخیم بیشتر میشود و پدیده سوراخهای انفجاری کاهش مییابد. |
| برش مات فولاد کربنی | O2 | ۱. ضخامت صفحه مشخص است. برای برش سطح مات، محدوده قدرتی وجود دارد. اگر خیلی کوچک باشد، برش انجام نمیشود. اگر قدرت خیلی بزرگ باشد، کل سطح برش ذوب میشود. اگر درز برش خیلی بزرگ باشد، کیفیت برش خوبی حاصل نمیشود. ۲. هرچه قدرت بیشتر باشد، سرعت سوراخ کردن صفحات ضخیم بیشتر میشود و پدیده سوراخهای انفجاری کاهش مییابد. |
| فولاد ضد زنگ/آلیاژ آلومینیوم/آلیاژ مس و غیره | نیتروژن/هوا | ۱. با افزایش توان لیزر، راندمان برش هر ضخامت صفحه روند صعودی نشان میدهد؛ 2. با افزایش توان لیزر، ضخامت برش افزایش مییابد و پدیده آویزان شدن سرباره کاهش یافته یا از بین میرود. ۳. هرچه قدرت بیشتر باشد، سرعت سوراخ کردن صفحات ضخیم بیشتر میشود و پدیده سوراخهای انفجاری کاهش مییابد. |
0102۰۳04
وضعیت نازل
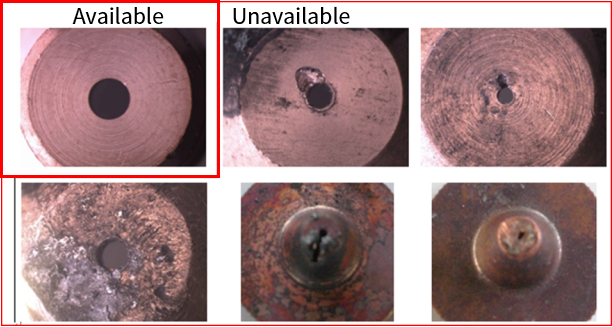
مرکز نازل با مرکز لیزر هم محور نیست، نازل تغییر شکل داده است یا لکه های مذاب روی نازل وجود دارد.
وقتی گاز برش خارج میشود، خروجی گاز ناهموار خواهد بود و باعث میشود که قسمت برش به راحتی لکههای مذاب را در یک طرف داشته باشد اما در طرف دیگر نداشته باشد. صفحات ضخیم ضربه جدی وارد میکنند و گاهی اوقات برش را غیرممکن میکنند.
هنگام برش قطعات کار با گوشههای تیز یا زوایای کوچک، احتمال ذوب بیش از حد موضعی وجود دارد.
هنگام سوراخ کردن قبل از برش، سوراخ شدن ناپایدار است، شرایط نفوذ دشوار است و کنترل زمان دشوار است.
وضعیت لنز محافظ
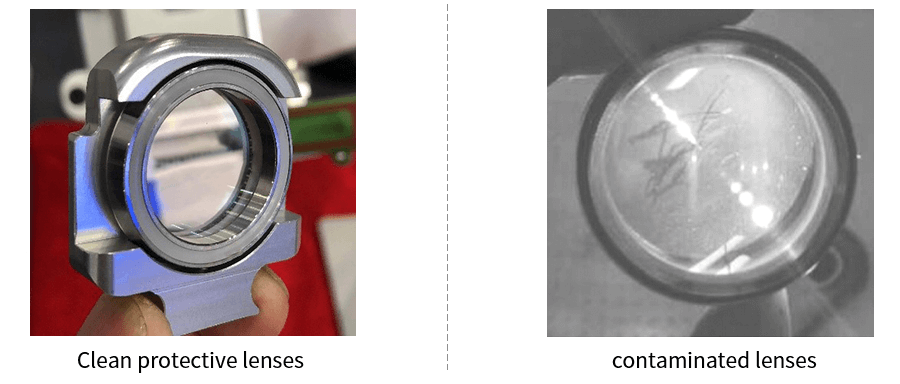
۱. برای جلوگیری از خراشیدگی روی آینه، سطح لنزهای اپتیکی (بازتابندهها، آینههای فوکوس و غیره) را مستقیماً با دست لمس نکنید. اگر لکههای روغن یا گرد و غبار روی آینه وجود دارد، لنز باید به موقع تمیز شود.
۲. لنز را در جای تاریک و مرطوب قرار ندهید، زیرا این کار باعث کهنه شدن سطح لنز می شود.
۳. اگر سطح لنز با گرد و غبار، کثیفی یا بخار آب آغشته شده باشد، به راحتی نور لیزر را جذب کرده و به پوشش لنز آسیب میرساند؛ حداقل بر کیفیت پرتو لیزر تأثیر میگذارد و در بدترین حالت، هیچ پرتو لیزری تولید نمیشود.
۴. در صورت آسیب دیدن لنز، باید به موقع با بخش خدمات پس از فروش لیزر جونی تماس بگیرید تا آن را تعمیر کنید. سعی کنید از لنز آسیب دیده استفاده نکنید، در غیر این صورت آسیب به لنزی که قابل تعمیر است، تسریع میشود.
۵. هنگام نصب یا تعویض بازتابنده یا آینه فوکوس، از فشار زیاد استفاده نکنید، در غیر این صورت باعث تغییر شکل لنز میشود و در نتیجه بر کیفیت پرتو تأثیر میگذارد.
هنگام برش لیزری آلیاژ آلومینیوم، به دلیل بازتاب بالای نور خود آلیاژ آلومینیوم، بیشتر پرتو لیزر منعکس میشود و در نتیجه انرژی کافی و نتایج پردازش ضعیف حاصل میشود. هنگام برش لیزری آلیاژ آلومینیوم، اثر پردازش را میتوان به روشهای زیر بهبود بخشید:
۱. لیزر مناسب را انتخاب کنید: لیزرهای فیبری عمدتاً برای برش فلز استفاده میشوند. لیزرهای فیبری را میتوان به لیزرهای فیبر کریستالی، لیزرهای فیبری عناصر خاکی کمیاب، حفرههای رزونانسی بازتابنده معکوس، رزونانسهای نوری DBR و غیره تقسیم کرد. با توجه به مواد تحریک مختلف و ساختارهای حفره رزونانسی، باید لیزرهای ضد بازتاب بالا را برای انواع مختلف آلیاژهای آلومینیوم انتخاب کنیم. به عنوان مثال، اگر به لیزر MAX مجهز هستیم، کانکتور باید G5 باشد.
۲. تنظیم پارامترهای لیزر: پارامترهای لیزر یکی از مهمترین عوامل مؤثر بر برش لیزر هستند. در مقایسه با فولاد کربنی و سایر فلزات، برش آلیاژهای آلومینیوم به توان بالاتری نیاز دارد و پارامترهایی مانند فرکانس پالس نیز باید با توجه به خواص آلیاژ آلومینیوم مورد پردازش تنظیم شوند. علاوه بر این، آلیاژهای آلومینیوم با ضخامتهای مختلف نیز نیاز به تنظیم فوکوس و سرعت دارند.
۳. گاز کمکی: در فرآیند برش لیزری، گاز کمکی میتواند به افزایش سرعت برش، کاهش واکنش اکسیداسیون و منطقه تحت تأثیر گرما کمک کند و همزمان سرباره ذوب شده را از بین ببرد.
۴. پوششدهی: هنگام برش لیزری آلیاژ آلومینیوم، میتوانید با اعمال رنگدانههای خاص یا پوشش روی سطح آلیاژ آلومینیوم، بازتاب نور سطح را افزایش دهید و در نتیجه اثر برش لیزری را بهبود بخشید.
ویدئوی دستگاه برش لیزر فیبر VF6025H