

Verhoseinien jalostusteollisuuden esittely
Verhoseinien jalostusteollisuus on tärkeä sektori rakennusteollisuudessa, ja se harjoittaa pääasiassa arkkitehtonisten verhoseinätuotteiden jalostusta, valmistusta ja asennusta.
Verhoseinällä tarkoitetaan rakennuksen ulkoseinän ei-kantavaa osaa, joka tyypillisesti koostuu materiaaleista, kuten alumiiniseoksesta, lasista, kivestä ja metallilevyistä, ja jota käytetään koristeluun ja lämmöneristykseen.
Verhoseinien jalostusteollisuus käsittää erilaisten verhoseinämateriaalien käsittelyn ja valmistuksen, mukaan lukien alumiiniseosprofiilien leikkaus, lävistys ja hitsaus, lasin leikkaus ja käsittely, kiven leikkaus ja muotoilu sekä muut niihin liittyvät toiminnot. Metallisten verhoseinien käsittelyssä teollisuus vaatii asiantuntemusta useissa käsittelytekniikoissa, kuten CNC-työstössä, taivutuksessa, leikkauksessa, lävistyksessä ja ruiskutuksessa, verhoseinätuotteiden tarkkuuden ja laadun varmistamiseksi.
Perinteisen CNC-reitittimen vaikeudet

Alumiiniseoksesta valmistettujen metalliverhojen seinien käsittelyssä useimmat asiakkaat käyttävät perinteistä CNC-kaiverruskonetta alla olevan alumiinilevyn valmistukseen ja käsittelyyn 3 mm, yleensä valitsevat F4-leikkaustyökalu, mikä on helppo tuottaa kolme ongelmaa.
1. Kun CNC-kaiverruskoneen leikkauspää käsittelee alumiinia, se koskettaa suoraan metallimateriaalia ja leikkaustyökalu tuottaa häviötä, mikä aiheuttaa asiakkaalle kulutuskustannuksia.
2. Leikkausprosessissa F4:n työkalu leikkaa viereistä materiaalia, mikä johtaa materiaalihävikkiin.
3. Koska kaiverruskoneen leikkaustyökalu voi pyöristää vain kulmia, kun metalliverhoseinän ontto muoto on neliön muotoinen, sitä ei voida leikata suorassa kulmassa, mikä rajoittaa verhoseinän lopullista vaikutusta.
01020304
Ratkaisusuunnitelma verhoseinien jalostusteollisuudelle
Verhoseinäteollisuuden osalta suosittelemme asiakkaalle kuitulaserleikkurin valitsemista.
Laserleikkauskone tuottaa lasersäteen, jolla on suuri energiatiheys, lasersäteen kautta. Lasersäde kohdistetaan työkappaleen pintaan. Lasersäteen suuri energiatiheys saa materiaalin paikallisesti lämmitetyksi, sulamaan tai höyrystymään leikkaamisen, kaiverruksen tai poraamisen ja muiden käsittelytarkoitusten saavuttamiseksi.
Laserleikkauskoneen toimintaperiaatteen mukaan voimme ymmärtää, että laserlaitteet voivat tehokkaasti ratkaista asiakkaiden kolme käsittelyongelmaa.
1. Laserleikkauskoneen säde ei ole suoraan kosketuksissa metallimateriaaliin, joten työkalun menetys ei ole ongelma, mikä vähentää tehokkaasti käyttökustannuksia;
2. Laserleikkaussäde on tarkennuksen jälkeen keskittyneempi, rako on pienempi ja materiaalihävikki ja -jäte ovat pienemmät;
3. Teräviä kulmia leikattaessa se voi tehokkaasti käsitellä leikkausgrafiikan mukaan odotetun leikkausvaikutuksen maksimoimiseksi.
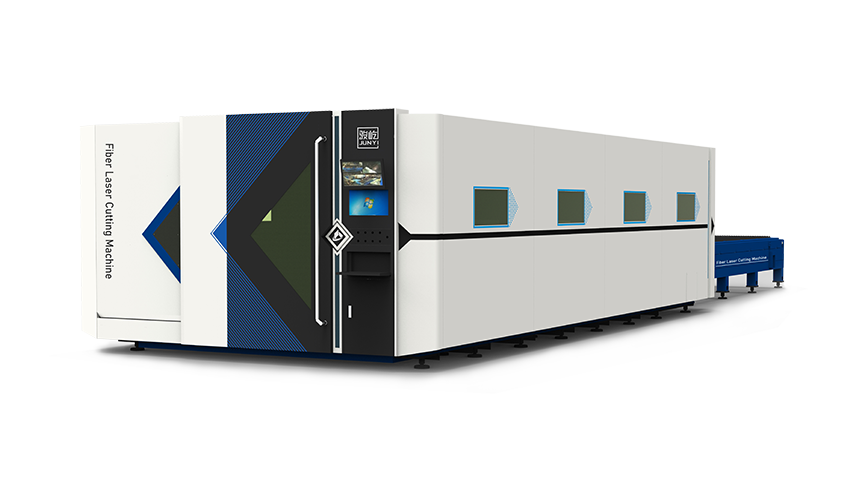
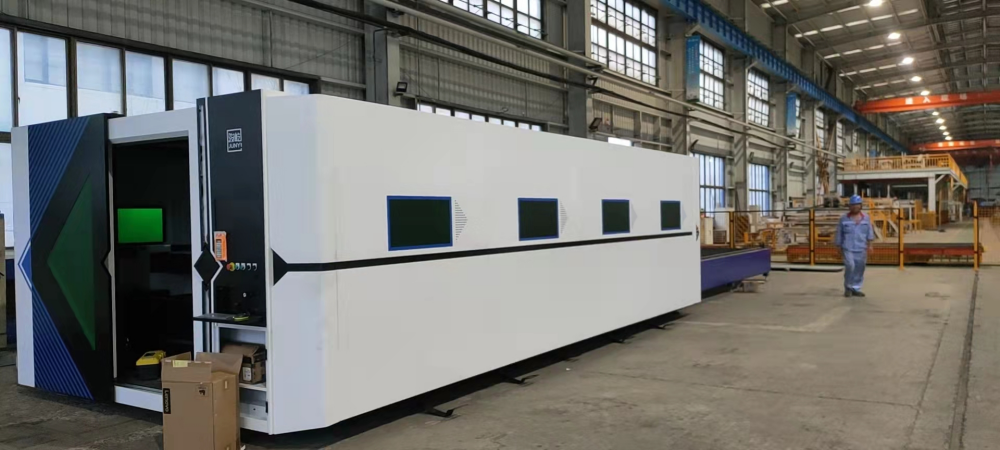
Asiakkaan todistus VF6025H-laserleikkurista
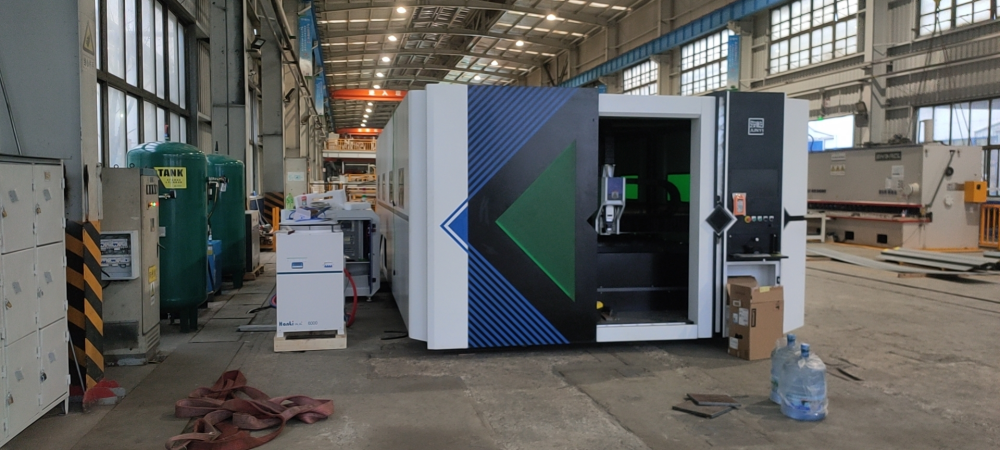
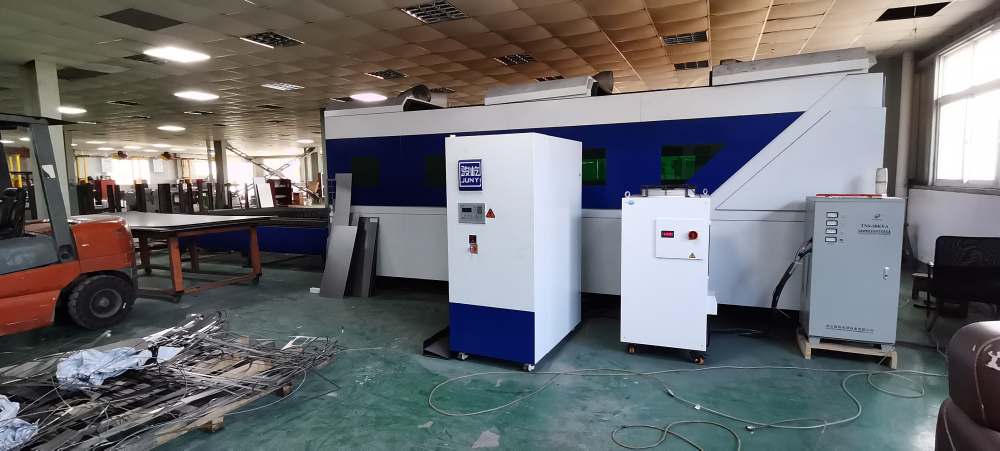
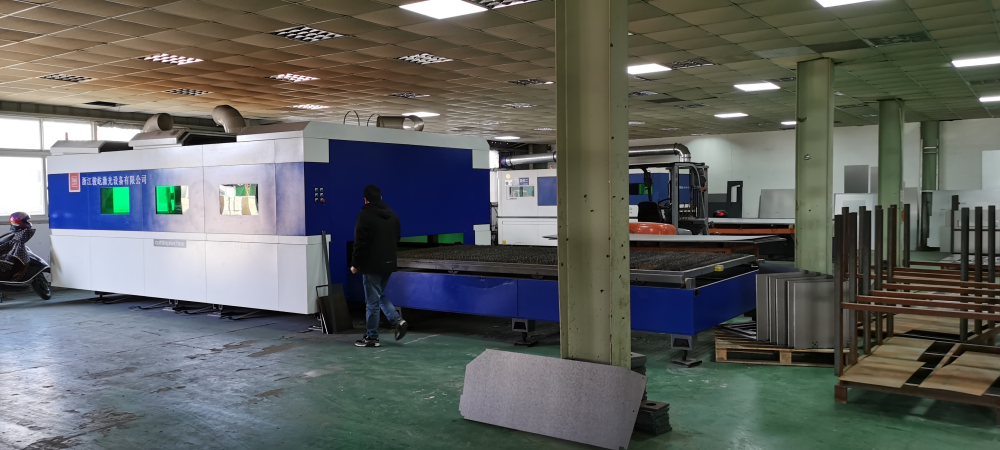
Tiedot VF6025H-kuitulaserleikkurista
√ Ammattimainen laser, jolla on korkea heijastavuus
√ 1,2 G:n kiihtyvyys voi saavuttaa lentävän leikkausvaikutuksen
√Korkea turvallisuuskerroin, valinnainen punainen valoritilä
√CE-sertifiointi, myydyimmät Euroopan ja Amerikan markkinat
√Valinnainen merkkaus- ja leikkauspää
Laserleikkurin VF6025H tuleva kehitys
Verrattuna kaiverruskoneeseen, joka voi leikata suoraan monikerroksisia alumiinilevyjä päällekkäin, laserleikkauskone ei pysty saavuttamaan päällekkäisleikkausta. Tehokkaan käsittelyn parantamiseksi koneessa on avoin seulalaite automaattisen leikkauksen saavuttamiseksi.
Jos haluat lisätietoja avoimen seulan kelan automaattisesta syöttö- ja leikkauslaitteesta, voit tutustua tähän tuotesarjaan:
Leikkausvaikutuksen vaikuttavat tekijät
· Laserlähde: säteen aallonpituus, pisteen energiajakauma, säteen laatu, hajaannuskulma, kuidun ytimen halkaisija jne.;
·Prosessiparametrit: nopeus, teho, ilmanpaine, leikkauskorkeus, tarkennus, suuttimen koko ja tyyppi sekä pyöreys, johtimen kunto, valokaaren viisteytys jne.;
·Leikkausjärjestys: graafisen asettelun välistys, rei'itysjärjestys, leikkausjärjestys jne.;
·Ulkoiset olosuhteet: kaasun puhtaus, paine, stabiilius;
·Levyn kunto: levyn malli, levyn ruostumisaste, levyn tasaisuus;
·Leikkuupään tila: kollimaatio-/tarkennussuhde, linssin likaantuminen, leikkuupään pystysuuntaisuus, leikkuupään vakaus;
·Konetyökalun olosuhteet: konetyökalun kiihtyvyys, käyttövakaus, kuormituksenkestokyky, pitkäaikainen muodonmuutos jne.;
·Leikkausjärjestelmä: järjestelmän vasteaika, järjestelmän toimivuus, järjestelmän vakaus;
| Leikkaustyyppien ja lasertehon trenditaulukko | ||
| Materiaali | Apukaasu | Laserteho |
| Hiiliteräksen kirkasleikkaus | O2 | 1. Mitä suurempi teho, sitä paksumpi on kirkkaan pinnan leikkauspaksuus; 2. Levyn paksuus on tietty, ja kirkkaan pinnan leikkaamiseen on tehoalue. Jos se on liian pieni, kirkkaan pinnan leikkaamista ei voida saavuttaa, ja jos teho on liian suuri, leikkauksen laatu ja tehokkuus eivät parane. 3. Mitä suurempi teho, sitä nopeampi paksujen levyjen rei'itysnopeus ja räjähdysreikien ilmiö vähenee; |
| Hiiliteräksen himmeä leikkaus | O2 | 1. Levyn paksuus on tietty. Himmeän pinnan leikkaamiseen on tehoalue. Jos se on liian pieni, leikkausta ei voida saavuttaa. Jos teho on liian suuri, koko leikkauspinta sulaa. Jos leikkaussauma on liian suuri, hyvää leikkauslaatua ei saavuteta. 2. Mitä suurempi teho, sitä nopeampi paksujen levyjen rei'itysnopeus ja räjähdysreikien ilmiö vähenee; |
| Ruostumaton teräs/alumiiniseos/kupariseos jne. | N2/Ilma | 1. Lasertehon kasvaessa kunkin levynpaksuuden leikkaustehokkuus osoittaa nousevaa trendiä; 2. Lasertehon kasvaessa leikkauspaksuus kasvaa ja kuonan roikkumisilmiö vähenee tai poistuu; 3. Mitä suurempi teho, sitä nopeampi paksujen levyjen rei'itysnopeus ja räjähdysreikien ilmiö vähenee; |
01020304
Suuttimen tila
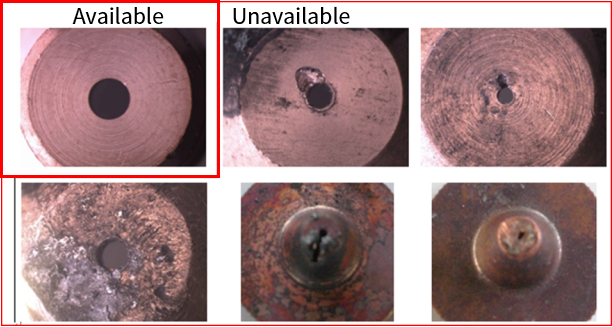
Suuttimen keskikohta ei ole koaksiaalinen laserin keskikohdan kanssa, suutin on epämuodostunut tai suuttimessa on sulamisjälkiä.
Kun leikkauskaasu puhalletaan ulos, kaasun tuotto on epätasaista, mikä helpottaa sulamisjälkien muodostumista leikkausalueelle toiselle puolelle, mutta ei toiselle. Paksuilla levyillä on vakava vaikutus, joka joskus tekee leikkaamisen mahdottomaksi;
Teräviä kulmia tai pieniä kulmia sisältäviä työkappaleita leikattaessa on todennäköistä, että paikallinen ylikuumeneminen tapahtuu;
Rei'ittäessä ennen leikkaamista rei'itys on epävakaa, tunkeutumisolosuhteita on vaikea hallita ja aikaa on vaikea hallita;
Suojaavan linssin tila
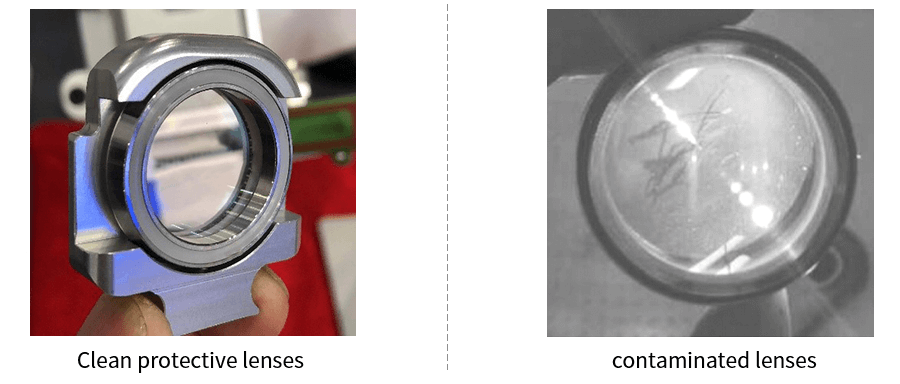
1. Älä kosketa optisten linssien (heijastimien, tarkennuspeilien jne.) pintaa suoraan käsilläsi, jotta peiliin ei tule naarmuja. Jos peilissä on öljytahroja tai pölyä, linssi on puhdistettava ajoissa.
2. Älä aseta linssiä pimeään ja kosteaan paikkaan, sillä se aiheuttaa linssin pinnan vanhenemista.
3. Jos linssin pinta on pölyn, lian tai vesihöyryn tahriintunut, lasersäde imeytyy helposti ja vahingoittaa linssin pinnoitetta; ainakin se vaikuttaa lasersäteen laatuun ja pahimmassa tapauksessa lasersädettä ei synny lainkaan.
4. Kun linssi on vaurioitunut, ota yhteyttä Junyi Laserin huolto-osastoon korjausta varten ajoissa. Älä käytä vaurioitunutta linssiä, muuten se nopeuttaa korjattavan linssin vaurioitumista.
5. Heijastinta tai tarkennuspeiliä asennettaessa tai vaihdettaessa älä käytä liikaa painetta, muuten linssi voi vääntyä ja siten vaikuttaa säteen laatuun.
Alumiiniseosta laserleikattaessa suurin osa lasersäteestä heijastuu alumiiniseoksen korkean valonheijastavuuden vuoksi, mikä johtaa riittämättömään energiaan ja heikkoihin käsittelytuloksiin. Alumiiniseosta laserleikattaessa käsittelytehoa voidaan parantaa seuraavilla tavoilla:
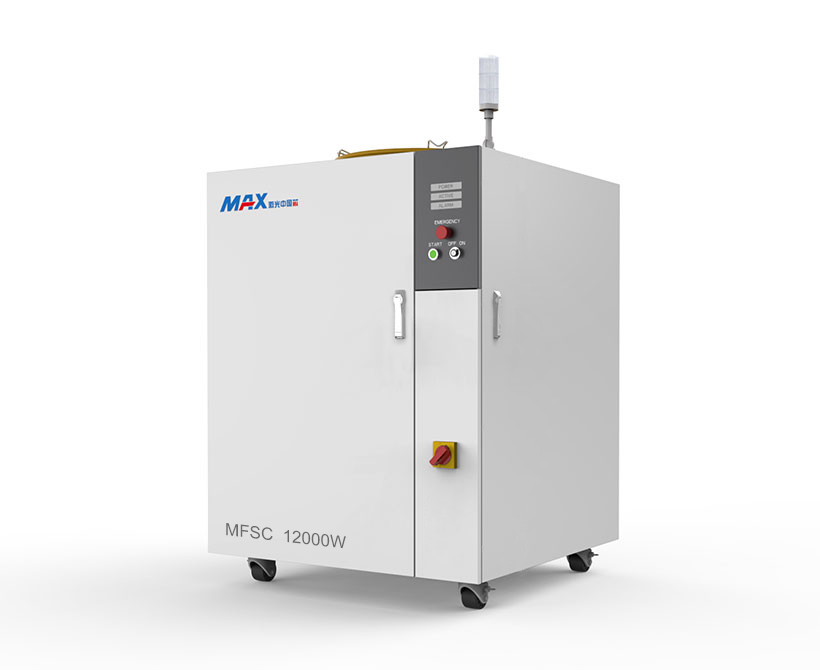
1. Valitse sopiva laser: Kuitulasereita käytetään pääasiassa metallin leikkaamiseen. Kuitulaserit voidaan jakaa kiteisiin kuitulasereihin, harvinaisten maametallien kuitulasereihin, heijastaviin resonanssilasereihin, DBR-optisiin resonanssilasereihin jne. Erilaisten viritysmateriaalien ja resonanssiontelorakenteiden mukaan meidän on valittava heijastamattomia lasereita erityyppisille alumiiniseoksille. Esimerkiksi jos meillä on MAX-laser, liittimen tulisi olla G5.
2. Laserparametrien säätäminen: Laserparametrit ovat yksi tärkeimmistä laserleikkaukseen vaikuttavista tekijöistä. Hiiliteräkseen ja muihin metalleihin verrattuna alumiiniseosten leikkaaminen vaatii suurempaa tehoa, ja myös pulssitaajuuden kaltaisia parametreja on säädettävä käsiteltävän alumiiniseoksen ominaisuuksien mukaan. Lisäksi eri paksuiset alumiiniseokset vaativat myös tarkennuksen ja nopeuden säätöä.
3. Apukaasu: Laserleikkauksessa apukaasu voi auttaa lisäämään leikkausnopeutta, vähentämään hapettumisreaktiota ja lämpövaikutusaluetta sekä puhaltamaan pois sulaneen kuonan samanaikaisesti.
4. Pinnoite: Alumiiniseosta laserleikattaessa pinnan valonheijastavuutta voidaan lisätä levittämällä alumiiniseoksen pinnalle erityisiä pigmenttejä tai pinnoitetta, mikä parantaa laserleikkausvaikutusta.
Video VF6025H-kuitulaserleikkauskoneesta