

Uvod u industriju obrade zavjesnih zidova
Industrija obrade zavjesnih zidova važan je sektor unutar građevinske industrije, prvenstveno se bavi obradom, proizvodnjom i ugradnjom arhitektonskih proizvoda za zavjesne zidove.
Zidna zavjesa odnosi se na nenoseći dio vanjskog zida zgrade, obično sastavljen od materijala poput aluminijske legure, stakla, kamena i metalnih ploča, koji se koriste za ukrašavanje i toplinsku izolaciju.
Industrija obrade fasadnih zavjesa uključuje obradu i proizvodnju različitih materijala za fasadne zavjese, uključujući rezanje, bušenje i zavarivanje profila od aluminijskih legura, rezanje i obradu stakla, rezanje i oblikovanje kamena i druge srodne aktivnosti. U slučaju obrade metalnih fasadnih zavjesa, industrija zahtijeva stručnost u raznim tehnikama obrade kao što su CNC obrada, savijanje, rezanje, bušenje i prskanje, kako bi se osigurala preciznost i kvaliteta proizvoda za fasadne zavjese.
Poteškoće tradicionalnog CNC glodalice

Za obradu metalnih zavjesnih zidova od aluminijskih legura, većina kupaca koristi tradicionalni CNC stroj za graviranje za proizvodnju i obradu, za aluminijsku ploču ispod 3 mm, općenito biraju Alat za rezanje F4, što je lako za proizvesti tri problema.
1. Kada rezna glava CNC gravirnog stroja obrađuje aluminij, ona će izravno dodirivati metalni materijal, a alat za rezanje će proizvoditi gubitke, što će stvoriti trošak potrošnog materijala za kupca.
2. Tijekom rezanja, alat F4 će rezati materijal pored sebe, što će rezultirati gubitkom materijala.
3. Budući da alat za rezanje gravirnog stroja može zaobliti samo kutove, kada metalna zidna zavjesa ima zahtjev za udubljenjem kvadratnog oblika, ne može se rezati pod pravim kutom, što ograničava konačni efekt zidne zavjese.
01020304
Plan rješenja za industriju obrade zavjesnih zidova
Što se tiče industrije zavjesnih zidova, predlažemo kupcu da odabere laserski rezač s vlaknima.
Stroj za lasersko rezanje proizvodi lasersku zraku visoke gustoće energije kroz lasersku zraku, laserska zraka je usmjerena na površinu obratka, visoka gustoća energije laserske zrake uzrokuje lokalno zagrijavanje, taljenje ili isparavanje materijala, kako bi se postiglo rezanje, graviranje ili bušenje i druge svrhe obrade.
Prema principu rada stroja za lasersko rezanje, možemo shvatiti da laserska oprema može učinkovito riješiti tri problema obrade kupaca.
1. Snop laserskog reznog stroja ne dodiruje izravno metalni materijal, neće biti problema s gubitkom alata, što učinkovito smanjuje troškove korištenja;
2. Laserska zraka za rezanje je koncentriranija nakon fokusiranja, prorez je manji, a gubitak materijala i otpad su manji;
3. Prilikom rezanja oštrih kutova, može učinkovito obrađivati prema grafici za rezanje kako bi se maksimizirao očekivani učinak rezanja.
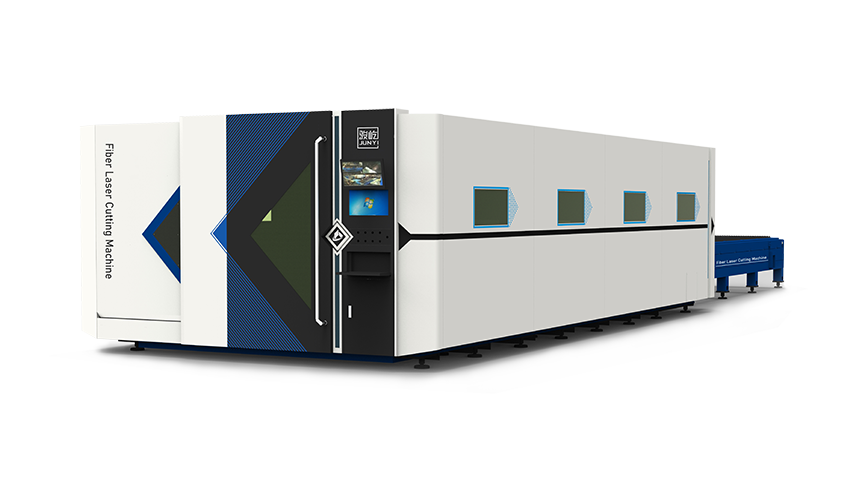
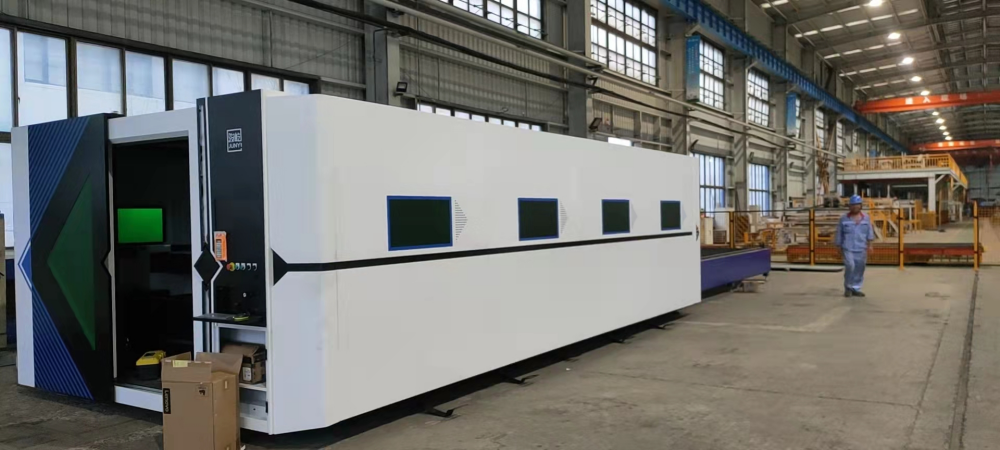
Svjedok kupca laserskog rezača VF6025H
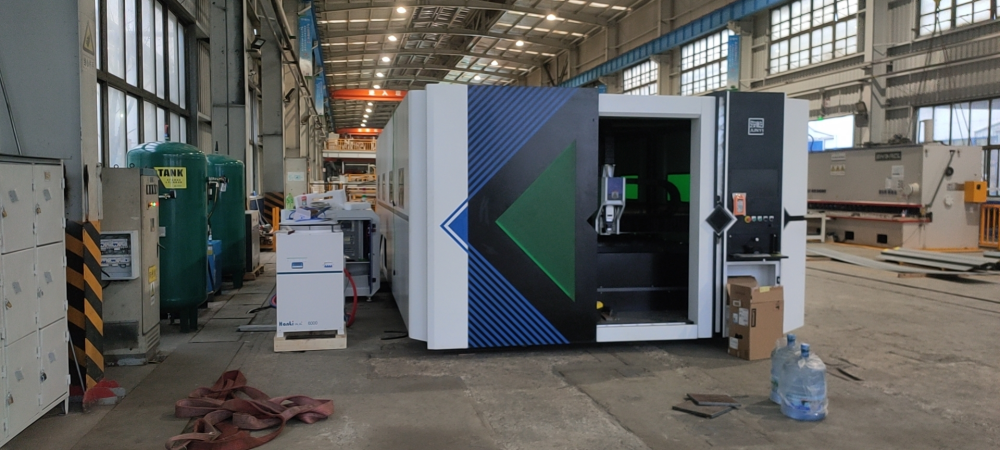
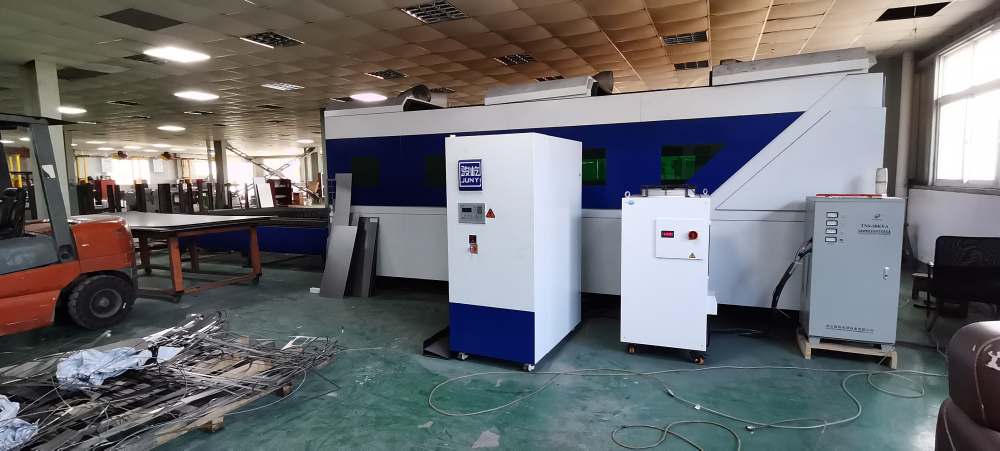
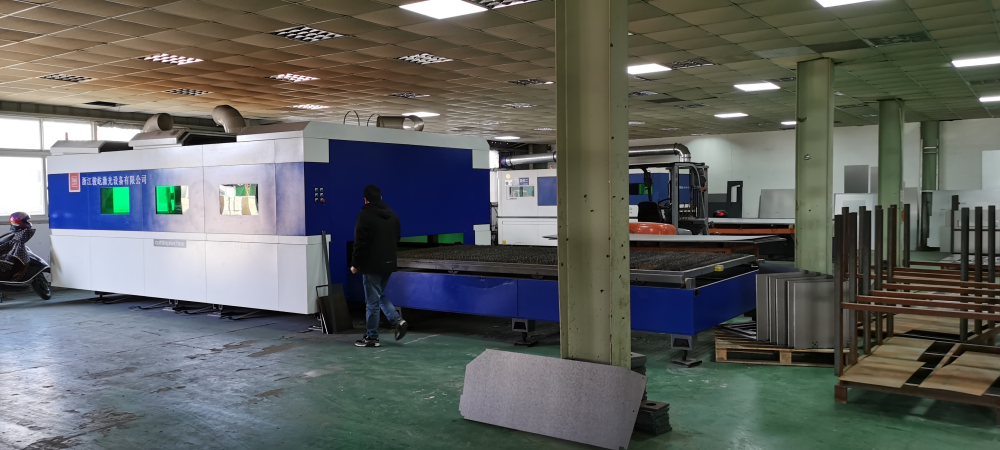
Detalji VF6025H vlaknastog laserskog rezača
√ Profesionalni laser s anti-visokom refleksijom
√ Ubrzanje od 1,2 G može postići učinak letećeg rezanja
√Visoki faktor sigurnosti, opcionalna rešetka s crvenim svjetlom
√CE certifikat, najprodavaniji na europskom i američkom tržištu
√Opcionalna dvostruka glava za označavanje i rezanje
Budući razvoj laserskog rezača VF6025H
U usporedbi s gravirnim strojem koji može izravno rezati višeslojnu aluminijsku ploču superpozicijom, laserski rezač ne može postići superpozicijsko rezanje. Kako bi se postigla učinkovitija obrada, bit će opremljen uređajem s otvorenim sitom zavojnice za automatsko rezanje.
Ako želite saznati više o uređaju za automatsko uvlačenje i rezanje zavojnica s otvorenim sitom, možete se obratiti ovoj seriji proizvoda:
Utjecajni faktori reznog učinka
· Izvor lasera: valna duljina snopa, raspodjela energije točke, kvaliteta snopa, kut divergencije, promjer jezgre vlakna itd.;
·Parametri procesa: brzina, snaga, tlak zraka, visina rezanja, fokus, veličina i vrsta mlaznice te zaobljenost, stanje reza, skošenje luka itd.;
·Redoslijed rezanja: razmak grafičkog rasporeda, redoslijed perforacije, redoslijed rezanja itd.;
·Vanjski uvjeti: čistoća plina, tlak, stabilnost;
·Stanje ploče: model ploče, stupanj hrđe ploče, ravnost ploče;
·Status rezne glave: omjer kolimacije/fokusa, je li leća kontaminirana, vertikalnost rezne glave, stabilnost rezne glave;
·Stanja alatnog stroja: ubrzanje alatnog stroja, stabilnost rada, nosivost, deformacija pri dugotrajnoj upotrebi itd.;
·Sustav rezanja: brzina odziva sustava, funkcionalnost sustava, stabilnost sustava;
| Tablica trendova vrsta rezanja i snage lasera | ||
| Materijal | Pomoćni plin | Snaga lasera |
| Sjajno rezanje ugljičnog čelika | O2 | 1. Što je veća snaga, to je deblja debljina rezanja sjajne površine; 2. Debljina ploče je određena i postoji raspon snage za rezanje sjajne površine. Ako je premala, ne može se postići rezanje sjajne površine, a ako je snaga prevelika, kvaliteta i učinkovitost rezanja neće se poboljšati; 3. Što je veća snaga, to je veća brzina perforacije debelih ploča, a fenomen eksplozijskih rupa će se smanjiti; |
| Rezanje matiranim ugljičnim čelikom | O2 | 1. Debljina ploče je određena. Postoji raspon snage za rezanje matirane površine. Ako je premalen, rezanje se ne može postići. Ako je snaga prevelika, cijela površina rezanja će se rastopiti. Ako je šav rezanja prevelik, neće se postići dobra kvaliteta rezanja; 2. Što je veća snaga, to je veća brzina perforacije debelih ploča, a fenomen eksplozijskih rupa će se smanjiti; |
| Nehrđajući čelik/aluminijska legura/bakrena legura itd. | N2/zrak | 1. Kako se snaga lasera povećava, učinkovitost rezanja svake debljine ploče pokazuje uzlazni trend; 2. Kako se snaga lasera povećava, debljina rezanja se povećava, a fenomen zadržavanja troske se smanjuje ili eliminira; 3. Što je veća snaga, to je veća brzina perforacije debelih ploča, a fenomen eksplozijskih rupa će se smanjiti; |
01020304
Status mlaznice
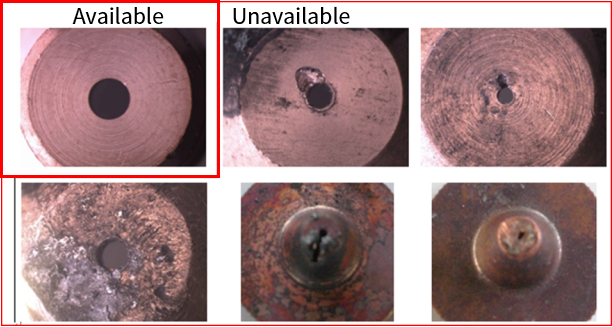
Središte mlaznice nije koaksijalno sa središtem lasera, mlaznica je deformirana ili na mlaznici postoje mrlje od taline.
Kada se plin za rezanje ispuše, izlaz plina bit će neravnomjeran, što će olakšati rezanje i stvaranje mrlja od taline na jednoj strani, ali ne i na drugoj. Debele ploče imat će ozbiljan utjecaj, ponekad onemogućavajući rezanje;
Prilikom rezanja obradaka s oštrim kutovima ili malim kutovima, vjerojatno će doći do lokalnog prekomjernog taljenja;
Prilikom perforiranja prije rezanja, perforacija je nestabilna, uvjeti prodiranja su teško shvatljivi, a vrijeme je teško kontrolirati;
Status zaštitne leće
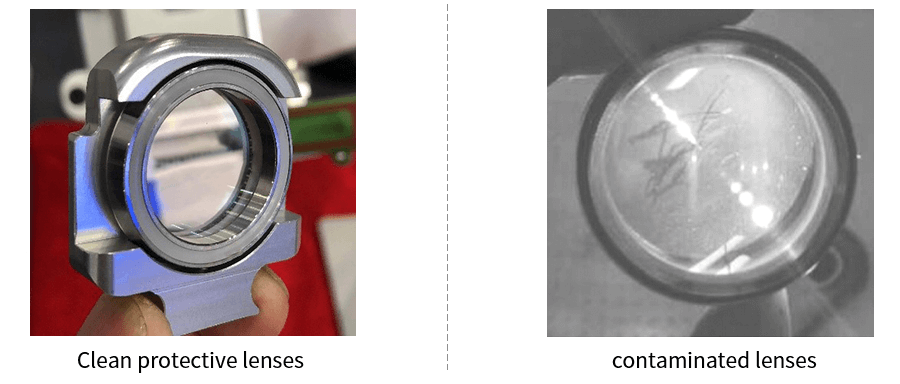
1. Ne dodirujte površinu optičkih leća (reflektora, zrcala za fokusiranje itd.) izravno rukama kako biste izbjegli ogrebotine na zrcalu. Ako na zrcalu ima mrlja od ulja ili prašine, leću treba pravovremeno očistiti;
2. Ne stavljajte leću na tamno i vlažno mjesto, jer će to uzrokovati starenje površine leće.
3. Ako je površina leće zaprljana prašinom, prljavštinom ili vodenom parom, lako je apsorbirati lasersku svjetlost i oštetiti premaz leće; u najmanju ruku to će utjecati na kvalitetu laserske zrake, a u najgorem slučaju neće se generirati laserska zraka.
4. Kada je leća oštećena, trebali biste se pravovremeno obratiti postprodajnoj službi tvrtke Junyi Laser radi popravka. Pokušajte ne koristiti oštećenu leću, jer će se u suprotnom ubrzati oštećenje leće koja se može popraviti.
5. Prilikom postavljanja ili zamjene reflektora ili zrcala za fokusiranje nemojte previše pritiskati, jer će se leća deformirati, što će utjecati na kvalitetu snopa.
Prilikom laserskog rezanja aluminijske legure, zbog visoke refleksije svjetlosti same aluminijske legure, većina laserske zrake će se reflektirati, što rezultira nedovoljnom energijom i lošim rezultatima obrade. Prilikom laserskog rezanja aluminijske legure, učinak obrade može se poboljšati na sljedeće načine:
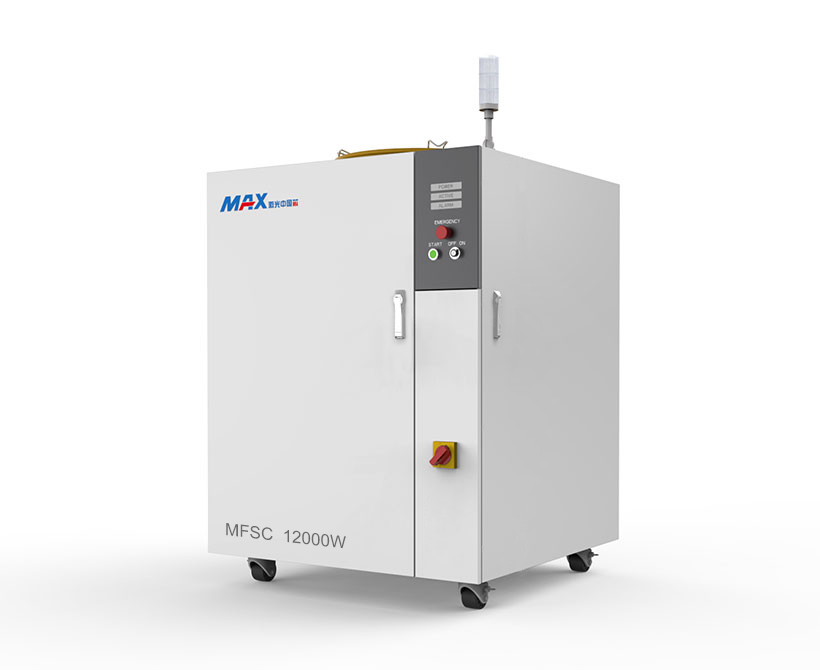
1. Odaberite odgovarajući laser: Vlaknasti laseri se uglavnom koriste za rezanje metala. Vlaknasti laseri mogu se podijeliti na kristalne vlaknaste lasere, vlaknaste lasere rijetkih zemalja, retroreflektirajuće rezonantne šupljine, DBR optičke rezonancije itd. Prema različitim pobudnim materijalima i strukturama rezonantnih šupljina, moramo odabrati lasere s visokim stupnjem refleksije za različite vrste aluminijskih legura. Na primjer, ako smo opremljeni MAX laserom, konektor bi trebao biti G5.
2. Podešavanje parametara lasera: Parametri lasera jedan su od najvažnijih čimbenika koji utječu na lasersko rezanje. U usporedbi s ugljičnim čelikom i drugim metalima, rezanje aluminijskih legura zahtijeva veću snagu, a parametre poput frekvencije impulsa također je potrebno prilagoditi prema svojstvima aluminijske legure koja se obrađuje. Osim toga, aluminijske legure različitih debljina također zahtijevaju podešavanje fokusa i brzine.
3. Pomoćni plin: Kod laserskog rezanja, pomoćni plin može pomoći povećati brzinu rezanja, smanjiti oksidacijsku reakciju i zonu utjecaja topline te istovremeno otpuhati rastopljenu trosku.
4. Premaz: Prilikom laserskog rezanja aluminijske legure, možete povećati reflektivnost svjetlosti površine nanošenjem posebnih pigmenata ili premaza na površinu aluminijske legure, čime se poboljšava učinak laserskog rezanja.
Video VF6025H stroja za lasersko rezanje vlaknima