

Függönyfal-feldolgozó ipar bemutatása
A függönyfal-feldolgozó ipar az építőipar fontos ágazata, amely elsősorban építészeti függönyfal-termékek feldolgozásával, gyártásával és telepítésével foglalkozik.
A függönyfal az épület külső falának nem teherhordó részére utal, amely jellemzően olyan anyagokból áll, mint az alumíniumötvözet, üveg, kő és fémpanelek, és dekorációra és hőszigetelésre használják.
A függönyfal-feldolgozó ipar különféle függönyfal-anyagok feldolgozását és gyártását foglalja magában, beleértve az alumíniumötvözet profilok vágását, lyukasztását és hegesztését, az üveg vágását és megmunkálását, a kő vágását és formázását, valamint egyéb kapcsolódó tevékenységeket. Fém függönyfalak feldolgozása esetén az iparágnak szakértelmet kell alkalmaznia a különböző feldolgozási technikákban, például CNC megmunkálásban, hajlításban, vágásban, lyukasztásban és permetezésben, hogy biztosítsa a függönyfal-termékek pontosságát és minőségét.
A hagyományos CNC router nehézségei

Az alumíniumötvözetből készült fém függönyfalak megmunkálásához a legtöbb ügyfél a hagyományos CNC gravírozógépet használja az alábbi alumíniumlemez gyártásához és feldolgozásához 3 mm, általában választják F4 vágószerszám, amivel könnyen előállítható három probléma.
1. Amikor a CNC gravírozó gép vágófeje alumíniumot dolgoz fel, közvetlenül érintkezik a fém anyaggal, és a vágószerszám veszteséget okoz, ami fogyóeszközköltséget eredményez az ügyfél számára.
2. A vágás során az F4 szerszáma elvágja a mellette lévő anyagot, ami anyagveszteséget eredményez.
3. Mivel a gravírozógép vágószerszáma csak a sarkokat tudja lekerekíteni, amikor a fém függönyfalnak négyzet alakú üregesedési igénye van, nem lehet derékszögben vágni, ami korlátozza a függönyfal kész hatását.
01020304
Megoldási terv a függönyfal-feldolgozó ipar számára
Ami a függönyfal-ipart illeti, azt javasoljuk az ügyfélnek, hogy válassza a szálas lézervágót.
A lézervágó gép nagy energiasűrűségű lézersugarat bocsát ki a lézersugáron keresztül, a lézersugár a munkadarab felületére fókuszál, a lézersugár nagy energiasűrűsége helyileg felmelegíti, megolvasztja vagy elpárologtatja az anyagot, így vágást, gravírozást vagy fúrást és egyéb feldolgozási célokat szolgál.
A lézervágó gép működési elve szerint megérthetjük, hogy a lézerberendezés hatékonyan megoldhatja az ügyfelek három feldolgozási problémáját.
1. A lézervágó gép sugara nem érintkezik közvetlenül a fém anyaggal, így nem lesz probléma a szerszámvesztéssel, ami hatékonyan csökkenti a használat költségeit;
2. A lézervágó sugár fókuszálás után koncentráltabb, a rés kisebb, az anyagveszteség és a hulladék kisebb;
3. Éles sarkok vágásakor hatékonyan feldolgozhatja a vágási grafikák szerint a várható vágási hatás maximalizálása érdekében.
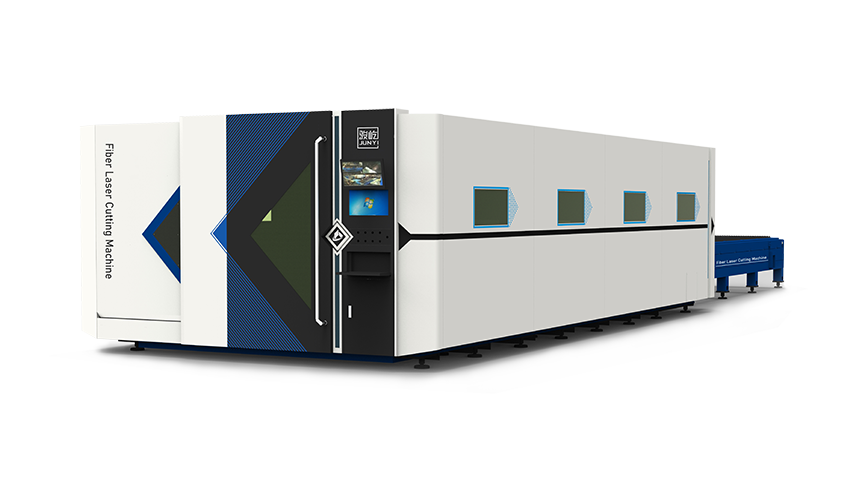
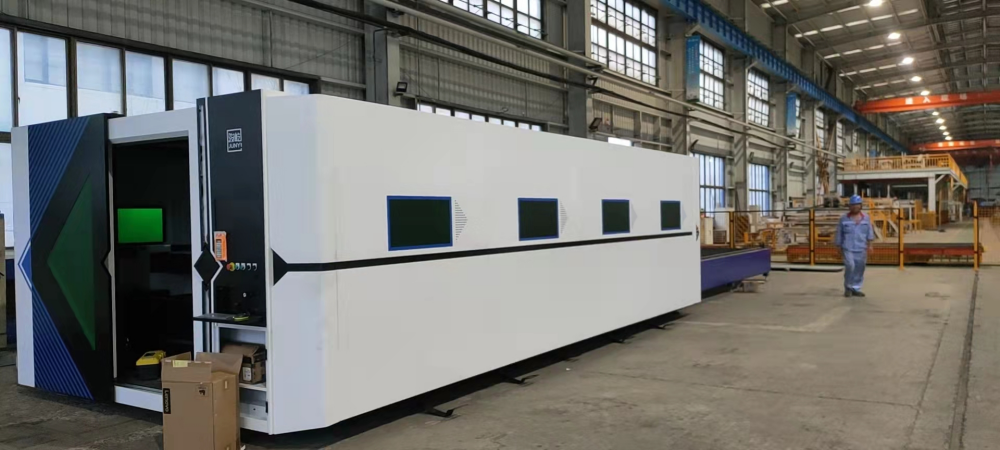
A VF6025H lézervágó vásárlói szemtanúja
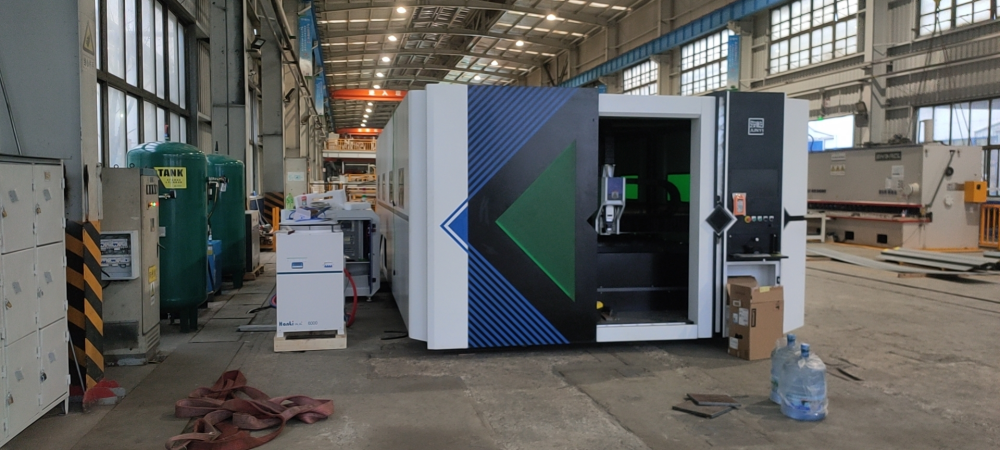
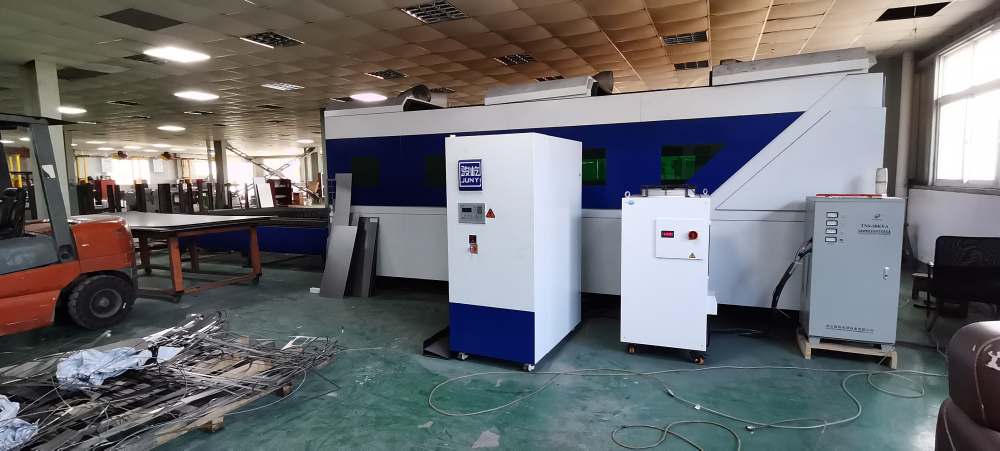
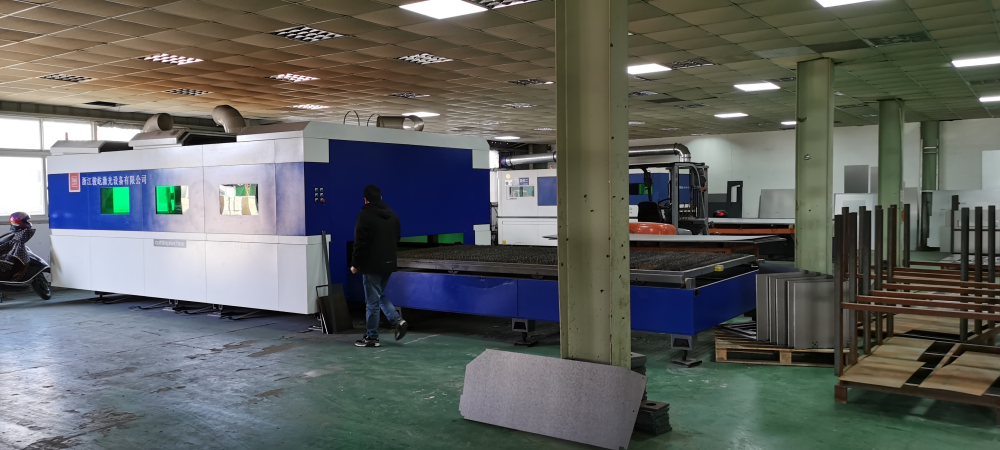
A VF6025H szálas lézervágó részletei
√ Professzionális lézer nagy visszaverődésgátlóval
√ 1,2 G gyorsulás érhető el a repülő vágási hatás
√Magas biztonsági tényező, opcionális piros fényrács
√CE minősítés, a legkelendőbb európai és amerikai piacok
√Opcionális jelölő- és vágófejjel
A VF6025H lézervágó jövőbeli fejlesztése
A gravírozógéppel összehasonlítva, amely közvetlenül képes vágni a többrétegű alumíniumlemez szuperpozícióját, a lézervágó gép nem képes szuperpozíciós vágást elérni. A hatékonyabb feldolgozás érdekében tekercses, nyitott képernyős eszközzel lesz felszerelve az automatikus vágás eléréséhez.
Ha többet szeretne megtudni a nyitott képernyős tekercses automatikus adagoló és vágó berendezésről, tekintse meg ezt a termékcsaládot:
A vágási hatás befolyásoló tényezői
· Lézerforrás: nyaláb hullámhossza, foltenergia-eloszlás, nyalábminőség, divergencia szög, szálmag átmérője stb.;
·Folyamatparaméterek: sebesség, teljesítmény, légnyomás, vágási magasság, fókusz, fúvóka mérete és típusa, valamint kerekdedség, fúvóka állapota, ívletörés stb.;
·Vágási sorrend: grafikus elrendezés térköze, perforáció sorrendje, vágási sorrend stb.;
·Külső feltételek: gáztisztaság, nyomás, stabilitás;
·Lemez állapota: lemezmodell, lemez rozsdásodási foka, lemez síklapúsága;
·Vágófej állapota: kollimáció/fókusz arány, hogy a lencse szennyezett-e, a vágófej függőlegessége, a vágófej stabilitása;
·Szerszámgép állapota: szerszámgép gyorsulása, üzemi stabilitása, teherbírás, hosszú távú használat utáni deformáció stb.;
·Vágórendszer: rendszer válaszideje, rendszer funkcionalitása, rendszer stabilitása;
| Vágási típus és lézerteljesítmény trendtáblázat | ||
| Anyag | Segédgáz | Lézerteljesítmény |
| Szénacél fényes forgácsolás | O2 | 1. Minél nagyobb a teljesítmény, annál vastagabb a fényes felület vágási vastagsága; 2. A lemez vastagsága meghatározott, és van egy teljesítménytartomány a fényes felületű vágáshoz. Ha ez túl kicsi, a fényes felületű vágás nem érhető el, és ha a teljesítmény túl nagy, a vágás minősége és hatékonysága nem javul; 3. Minél nagyobb a teljesítmény, annál gyorsabb a vastag lemezek perforációs sebessége, és csökken a robbantási lyukak jelensége; |
| Szénacél matt vágás | O2 | 1. A lemez vastagsága meghatározott. A matt felület vágásához van egy teljesítménytartomány. Ha ez túl kicsi, a vágás nem érhető el. Ha a teljesítmény túl nagy, a teljes vágási felület megolvad. Ha a vágási varrat túl nagy, a vágási minőség nem érhető el. 2. Minél nagyobb a teljesítmény, annál gyorsabb a vastag lemezek perforációs sebessége, és csökken a robbantási lyukak jelensége; |
| Rozsdamentes acél/alumíniumötvözet/rézötvözet stb. | N2/Levegő | 1. A lézerteljesítmény növekedésével az egyes lemezvastagságok vágási hatékonysága növekvő tendenciát mutat; 2. A lézerteljesítmény növekedésével a vágási vastagság is növekszik, és a salakfelhalmozódás jelensége csökken vagy megszűnik; 3. Minél nagyobb a teljesítmény, annál gyorsabb a vastag lemezek perforációs sebessége, és csökken a robbantási lyukak jelensége; |
01020304
Fúvóka állapota
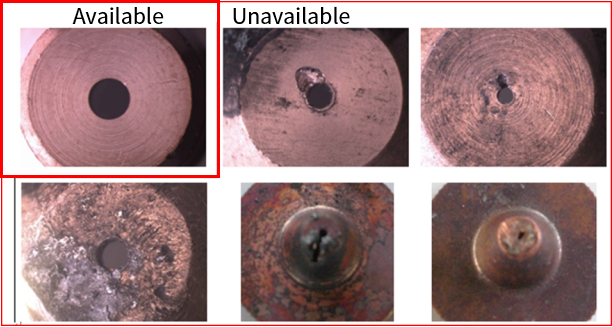
A fúvóka közepe nem koaxiális a lézer közepével, a fúvóka deformálódott, vagy olvadékfoltok vannak a fúvókán.
Amikor a vágógázt kifújják, a gázkibocsátás egyenetlen lesz, ami megkönnyíti, hogy a vágófelület egyik oldalán olvadékfoltok jelennek meg, a másikon pedig nem. A vastag lemezek komoly ütést gyakorolnak, néha lehetetlenné téve a vágást;
Éles sarkú vagy kis szögű munkadarabok vágásakor valószínűleg lokális túlolvadás lép fel;
A vágás előtti perforáció során a perforáció instabil, a behatolási feltételek nehezen megfoghatók, és az idő nehezen szabályozható;
Védőlencse állapota
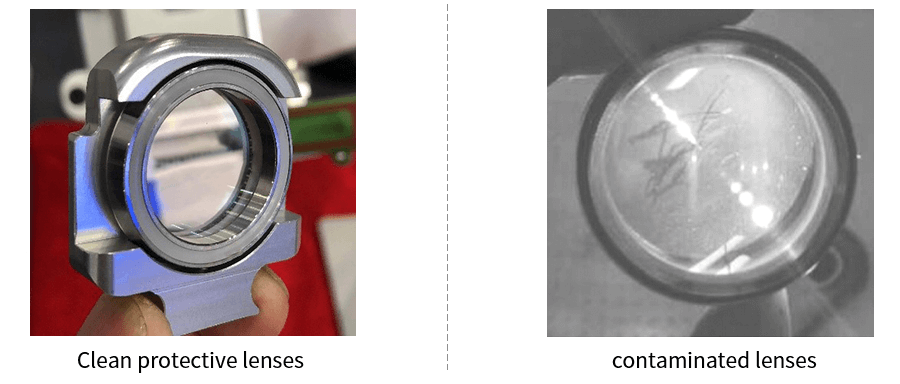
1. Ne érintse meg közvetlenül az optikai lencsék (reflektorok, fókuszáló tükrök stb.) felületét a kezével, hogy elkerülje a tükör karcolódását. Ha olajfoltok vagy por van a tükrön, a lencsét időben meg kell tisztítani;
2. Ne helyezze a lencsét sötét és párás helyre, mert ez a lencse felületének öregedését okozza.
3. Ha a lencse felületét por, szennyeződés vagy vízgőz szennyezi, könnyen elnyelheti a lézerfényt és károsíthatja a lencse bevonatát; legalábbis ez befolyásolja a lézersugár minőségét, legrosszabb esetben pedig egyáltalán nem keletkezik lézersugár.
4. Ha a lencse sérült, időben vegye fel a kapcsolatot a Junyi Laser értékesítés utáni szervizével a javítás érdekében. Ne próbálja meg használni a sérült lencsét, különben felgyorsítja a javítható lencse károsodását.
5. A reflektor vagy a fókuszáló tükör felszerelésekor vagy cseréjekor ne alkalmazzon túl nagy nyomást, különben a lencse deformálódhat, ami befolyásolja a sugár minőségét.
Alumíniumötvözet lézervágása esetén az alumíniumötvözet magas fényvisszaverő képessége miatt a lézersugár nagy része visszaverődik, ami elégtelen energiát és gyenge feldolgozási eredményeket eredményez. Alumíniumötvözet lézervágása esetén a feldolgozási hatás a következő módokon javítható:
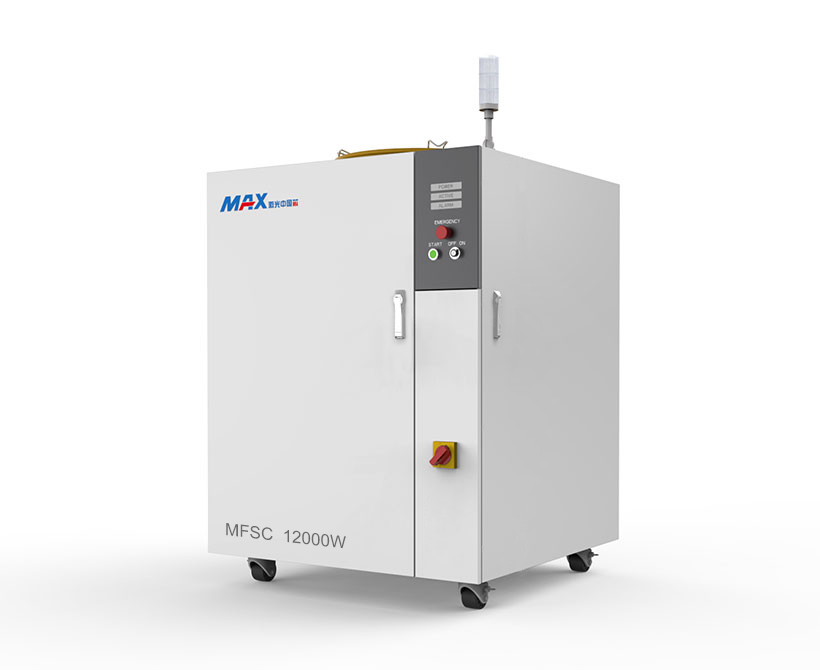
1. Válassza ki a megfelelő lézert: A szálas lézereket elsősorban fémek vágására használják. A szálas lézerek feloszthatók kristályszálas lézerekre, ritkaföldfém szálas lézerekre, visszaverődésű rezonáns üreglézerekre, DBR optikai rezonanciákra stb. A különböző gerjesztő anyagok és rezonáns üregszerkezetek szerint különböző típusú alumíniumötvözetekhez nagy visszaverődésű lézereket kell választanunk. Például, ha MAX lézerrel rendelkezünk, a csatlakozónak G5-ösnek kell lennie.
2. Lézerparaméterek beállítása: A lézerparaméterek a lézervágást befolyásoló legfontosabb tényezők közé tartoznak. A szénacélhoz és más fémekhez képest az alumíniumötvözetek vágása nagyobb teljesítményt igényel, és az olyan paramétereket, mint az impulzusfrekvencia, szintén a feldolgozandó alumíniumötvözet tulajdonságainak megfelelően kell beállítani. Ezenkívül a különböző vastagságú alumíniumötvözetek esetében a fókusz és a sebesség beállítására is szükség van.
3. Segédgáz: A lézervágás során a segédgáz segíthet növelni a vágási sebességet, csökkenteni az oxidációs reakciót és a hőhatásövezetet, valamint egyidejűleg elfújni az olvadt salakot.
4. Bevonat: Alumíniumötvözet lézervágása esetén a felület fényvisszaverő képességét speciális pigmentek vagy bevonatok felvitelével növelheti az alumíniumötvözet felületére, ezáltal javítva a lézervágási hatást.
Videó a VF6025H szálas lézervágó gépről