

Վարագույրների պատերի մշակման արդյունաբերության ներածություն
Վարագույրների պատերի մշակման արդյունաբերությունը շինարարության արդյունաբերության կարևոր ոլորտ է, որը հիմնականում զբաղվում է ճարտարապետական վարագույրների պատերի մշակմամբ, արտադրությամբ և տեղադրմամբ:
Վարագույրային պատը վերաբերում է շենքի արտաքին պատի ոչ բեռ կրող մասին, որը սովորաբար կազմված է այնպիսի նյութերից, ինչպիսիք են ալյումինե համաձուլվածքը, ապակին, քարը և մետաղական վահանակները, որոնք օգտագործվում են ձևավորման և ջերմամեկուսացման համար:
Վարագույրների պատերի մշակման արդյունաբերությունը ներառում է տարբեր վարագույրների պատերի նյութերի մշակում և արտադրություն, ներառյալ ալյումինե համաձուլվածքի պրոֆիլների կտրումը, ծակումը և եռակցումը, ապակու կտրումը և մշակումը, քարի կտրումը և ձևավորումը, ինչպես նաև այլ հարակից գործողություններ: Մետաղական վարագույրների պատերի մշակման դեպքում արդյունաբերությունը պահանջում է փորձագիտական գիտելիքներ տարբեր մշակման տեխնիկաներում, ինչպիսիք են CNC մեքենայացումը, ծռումը, կտրումը, ծակումը և ցողումը, որպեսզի ապահովվի վարագույրների պատերի արտադրանքի ճշգրտությունն ու որակը:
Ավանդական CNC ռուտերի դժվարությունները

Ալյումինե համաձուլվածքի մետաղական վարագույրների պատի մշակման համար, հաճախորդների մեծ մասը օգտագործում է ավանդական CNC փորագրման մեքենան՝ ստորև նշված ալյումինե թիթեղի համար արտադրելու և մշակելու համար։ 3 մմ, ընդհանուր առմամբ ընտրում F4 կտրող գործիք, որը հեշտ է առաջացնել երեք խնդիր։
1. Երբ CNC փորագրական մեքենայի կտրող գլուխը մշակում է ալյումին, այն ուղղակիորեն կկապվի մետաղական նյութի հետ, և կտրող գործիքը կառաջացնի կորուստ, ինչը կբերի սպառվող ծախսերի հաճախորդի համար:
2. Կտրման գործընթացում F4 գործիքը կկտրի կողքի նյութը, ինչը կհանգեցնի նյութի կորստի:
3. Քանի որ փորագրական մեքենայի կտրող գործիքը կարող է կլորացնել միայն անկյունները, երբ մետաղական վարագույրի պատը ունի քառակուսի ձևի խոռոչման պահանջ, այն չի կարող կտրվել ուղիղ անկյան տակ, ինչը սահմանափակում է վարագույրի պատի վերջնական էֆեկտը:
01020304
Լուծման ծրագիր վարագույրների պատերի մշակման արդյունաբերության համար
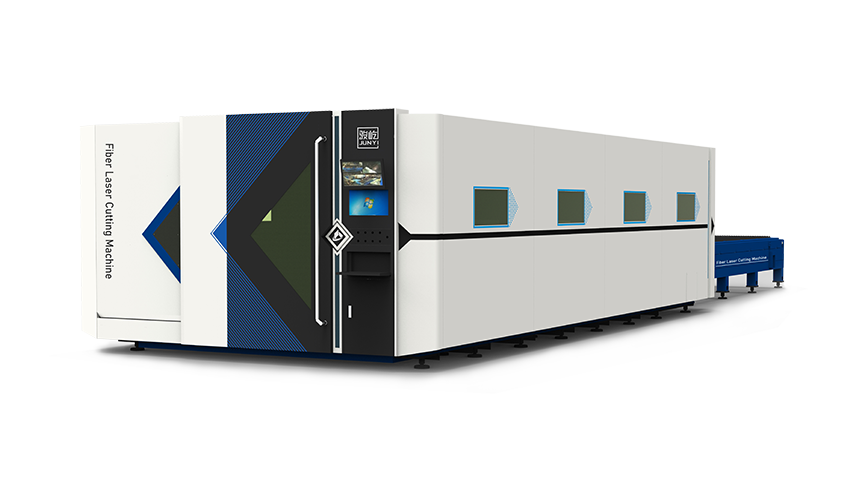
Ինչ վերաբերում է վարագույրների պատերի արդյունաբերությանը, մենք հաճախորդին առաջարկում ենք ընտրել մանրաթելային լազերային կտրիչը։
Լազերային կտրող մեքենան լազերային ճառագայթի միջոցով արտադրում է բարձր էներգիայի խտությամբ լազերային ճառագայթ, որը կենտրոնանում է աշխատանքային մասի մակերեսի վրա, լազերային ճառագայթի բարձր էներգիայի խտությունը նյութը տեղայնորեն տաքացնում, հալեցնում կամ գոլորշիացնում է՝ կտրման, փորագրման կամ հորատման և այլ մշակման նպատակներով։
Լազերային կտրող մեքենայի աշխատանքային սկզբունքի համաձայն, մենք կարող ենք հասկանալ, որ լազերային սարքավորումները կարող են արդյունավետորեն լուծել հաճախորդների երեք մշակման խնդիրները:
1. Լազերային կտրող մեքենայի ճառագայթը ուղղակիորեն չի շփվում մետաղական նյութի հետ, գործիքի կորստի խնդիր չի լինի, ինչը արդյունավետորեն կնվազեցնի օգտագործման արժեքը։
2. Լազերային կտրող ճառագայթը կենտրոնանալուց հետո ավելի կենտրոնացված է, ճեղքը փոքր է, և նյութական կորուստն ու թափոնները՝ ավելի քիչ։
3. Սուր անկյունները կտրելիս այն կարող է արդյունավետորեն մշակել կտրման գրաֆիկայի համաձայն՝ առավելագույնի հասցնելու սպասվող կտրման ազդեցությունը:
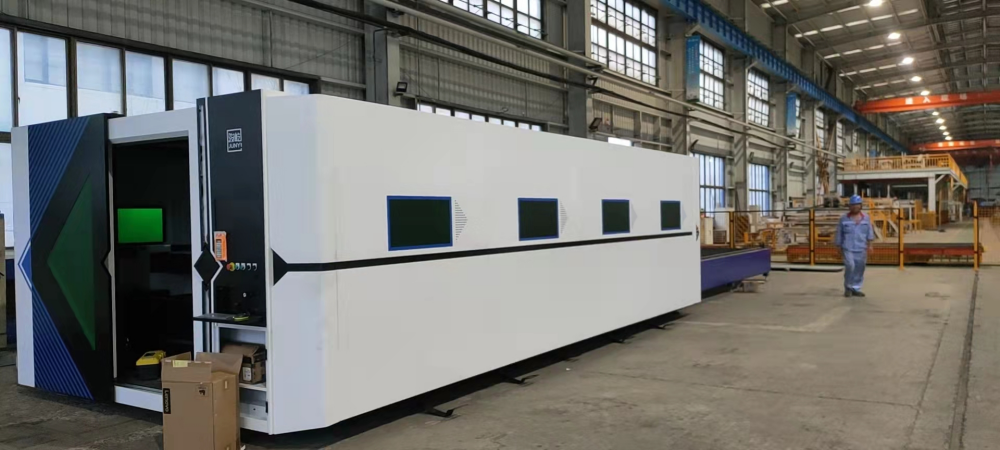
VF6025H լազերային կտրիչի հաճախորդի վկայությունը
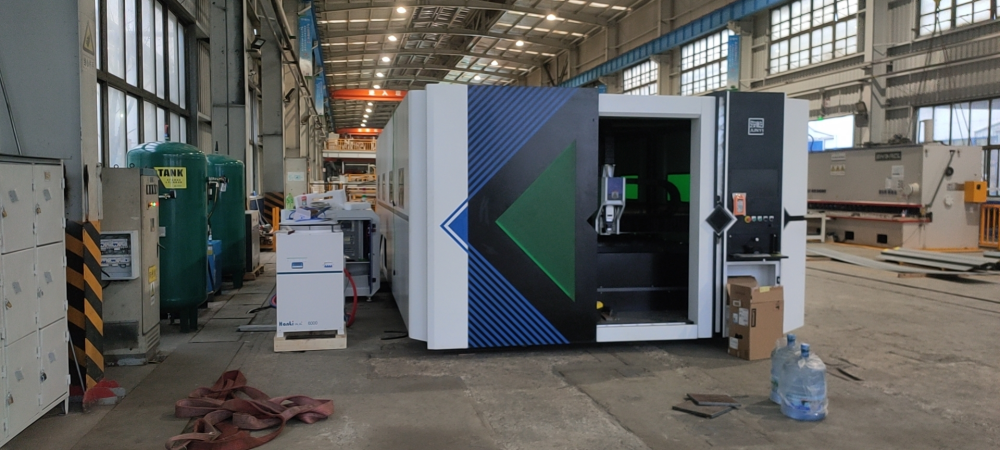
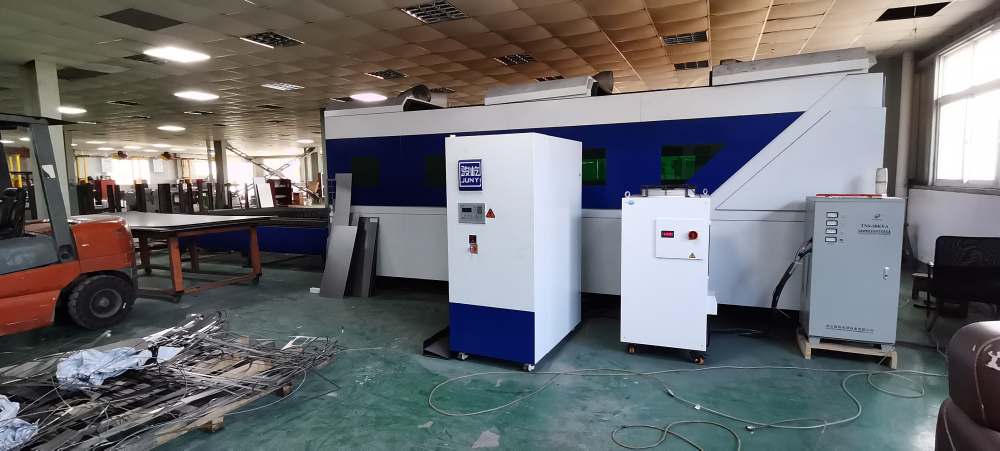
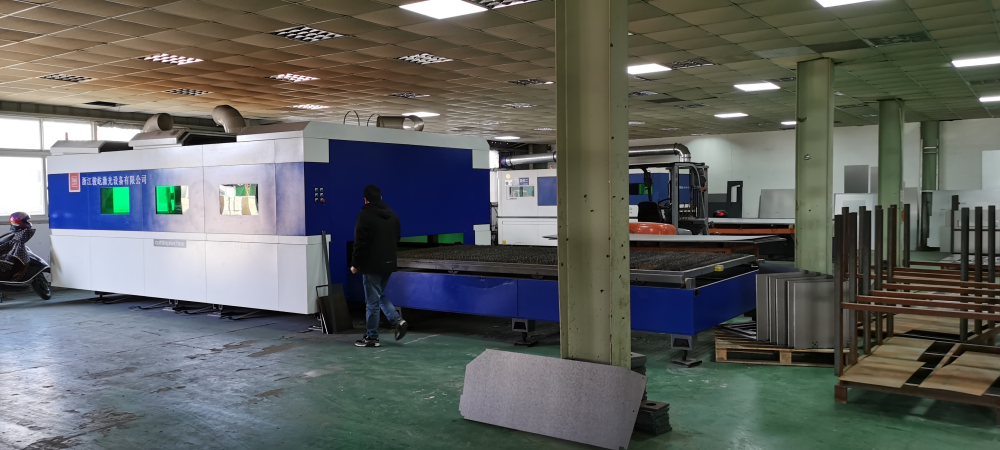
VF6025H մանրաթելային լազերային կտրիչի մանրամասները
√ Բարձր անդրադարձման դեմ պրոֆեսիոնալ լազեր
√ 1.2G արագացումը կարող է հասնել թռչող կտրման էֆեկտի
√Բարձր անվտանգության գործոն, ըստ ցանկության կարմիր լույսի ցանց
√CE հավաստագրում, Եվրոպայի և Ամերիկայի ամենավաճառվող շուկաներում
√Կրկնակի գլխիկի լրացուցիչ նշում և կտրում
Լազերային կտրիչ VF6025H-ի ապագա զարգացումը
Համեմատած փորագրող մեքենայի հետ, որը կարող է ուղղակիորեն կտրել բազմաշերտ ալյումինե թիթեղի վերադրում, լազերային կտրող մեքենան չի կարող իրականացնել վերադրումային կտրում, ուստի ավելի արդյունավետ մշակման հասնելու համար այն հագեցած կլինի կծիկային բաց էկրանով սարքով՝ ավտոմատ կտրում իրականացնելու համար։
Եթե ցանկանում եք ավելին իմանալ բաց էկրանի կծիկի ավտոմատ կերակրման և կտրման սարքի մասին, կարող եք դիմել այս ապրանքային շարքին.
Կտրման ազդեցության գործոնները
· Լազերի աղբյուր՝ ճառագայթի ալիքի ալիք, կետային էներգիայի բաշխում, ճառագայթի որակ, տարամիտման անկյուն, մանրաթելի միջուկի տրամագիծ և այլն։
·Գործընթացի պարամետրեր՝ արագություն, հզորություն, օդի ճնշում, կտրման բարձրություն, ֆոկուս, ծայրակալի չափս և տեսակ, կլորություն, կապարի վիճակ, աղեղի թեքություն և այլն։
·Կտրման հաջորդականություն՝ գրաֆիկական դասավորության միջակայք, պերֆորացիայի հաջորդականություն, կտրման հաջորդականություն և այլն։
·Արտաքին պայմաններ՝ գազի մաքրություն, ճնշում, կայունություն։
·Թիթեղի վիճակը՝ թիթեղի մոդելը, թիթեղի ժանգոտման աստիճանը, թիթեղի հարթությունը։
·Կտրող գլխիկի վիճակը՝ կոլիմացիայի/ֆոկուսի հարաբերակցություն, օբյեկտիվի աղտոտվածություն, կտրող գլխիկի ուղղահայացություն, կտրող գլխիկի կայունություն։
·Մեքենայի գործիքների պայմաններ՝ մեքենայական գործիքների արագացում, շահագործման կայունություն, բեռի կրող հատկություններ, երկարատև օգտագործման դեֆորմացիա և այլն։
·Կտրման համակարգ. համակարգի արձագանքման արագություն, համակարգի ֆունկցիոնալություն, համակարգի կայունություն;
| Կտրման տեսակի և լազերի հզորության միտումների աղյուսակ | ||
| Նյութ | Օժանդակ գազ | Լազերային հզորություն |
| Ածխածնային պողպատից պայծառ կտրում | O2 | 1. Որքան բարձր է հզորությունը, այնքան ավելի հաստ է պայծառ մակերեսի կտրման հաստությունը։ 2. Թիթեղի հաստությունը որոշակի է, և կա հզորության միջակայք պայծառ մակերեսային կտրման համար: Եթե այն չափազանց փոքր է, պայծառ մակերեսային կտրում հնարավոր չէ իրականացնել, իսկ եթե հզորությունը չափազանց մեծ է, կտրման որակը և արդյունավետությունը չեն բարելավվի։ 3. Որքան բարձր է հզորությունը, այնքան արագ է հաստ թիթեղների պերֆորացիայի արագությունը, և պայթյունի անցքերի երևույթը կնվազի։ |
| Ածխածնային պողպատից սառեցված կտրում | O2 | 1. Թիթեղի հաստությունը որոշակի է: Սառեցված մակերեսի կտրման համար կա հզորության սահման: Եթե այն չափազանց փոքր է, կտրումը հնարավոր չէ իրականացնել: Եթե հզորությունը չափազանց մեծ է, ամբողջ կտրման մակերեսը կհալվի: Եթե կտրման կարը չափազանց մեծ է, լավ կտրման որակ չի ստացվի: 2. Որքան բարձր է հզորությունը, այնքան արագ է հաստ թիթեղների պերֆորացիայի արագությունը, և պայթյունի անցքերի երևույթը կնվազի։ |
| Չժանգոտվող պողպատ/ալյումինե համաձուլվածք/պղնձի համաձուլվածք և այլն: | N2/Օդ | 1. Լազերի հզորության աճին զուգընթաց, յուրաքանչյուր թիթեղի հաստության կտրման արդյունավետությունը ցույց է տալիս աճի միտում։ 2. Լազերային հզորության մեծացմանը զուգընթաց կտրման հաստությունը մեծանում է, և խարամների կախման երևույթը նվազում կամ վերանում է։ 3. Որքան բարձր է հզորությունը, այնքան արագ է հաստ թիթեղների պերֆորացիայի արագությունը, և պայթյունի անցքերի երևույթը կնվազի։ |
01020304
Ծայրակալի վիճակը
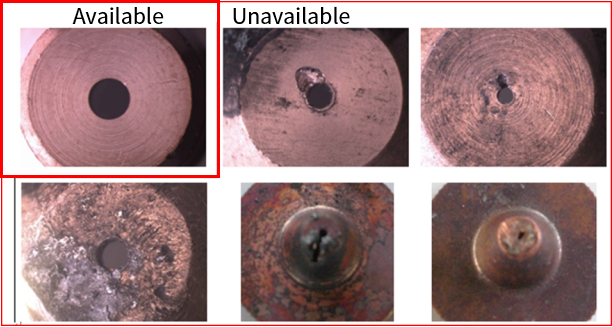
Ծայրակալի կենտրոնը համաառանցքային չէ լազերի կենտրոնի հետ, ծայրակալը դեֆորմացված է, կամ ծայրակալի վրա կան հալված բծեր։
Երբ կտրող գազը դուրս է փչվում, գազի արտանետումը կլինի անհավասար, ինչը կհանգեցնի նրան, որ կտրող հատվածում հալման հետքեր առաջանան մի կողմից, բայց ոչ մյուս կողմից։ Հաստ թիթեղները լուրջ ազդեցություն կունենան, երբեմն անհնարին դարձնելով կտրումը։
Սուր անկյուններով կամ փոքր անկյուններով աշխատանքային կտորներ կտրելիս հավանական է տեղային գերհալեցում։
Կտրելուց առաջ անցք կատարելիս անցքավորումը անկայուն է, ներթափանցման պայմանները դժվար է ըմբռնել, և ժամանակը դժվար է վերահսկել։
Պաշտպանիչ ոսպնյակի կարգավիճակը
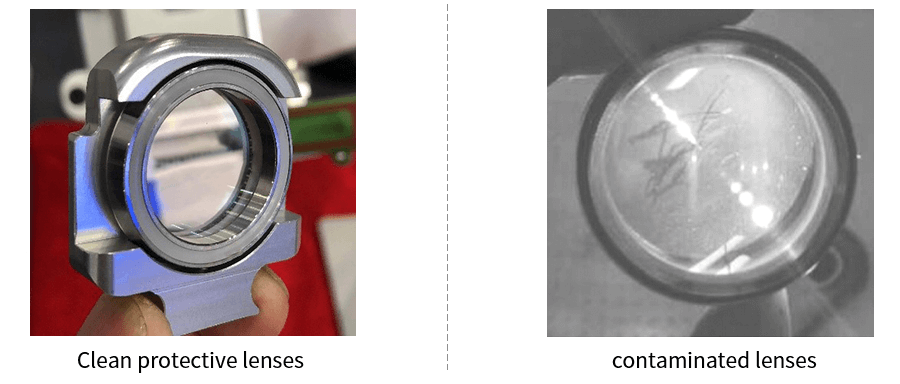
1. Հայելու վրա քերծվածքներից խուսափելու համար օպտիկական ոսպնյակների (անդրադարձիչներ, ֆոկուսային հայելիներ և այլն) մակերեսին ուղղակիորեն ձեռքերով մի դիպչեք։ Եթե հայելու վրա յուղի հետքեր կամ փոշի կան, ոսպնյակը պետք է ժամանակին մաքրվի։
2. Մի՛ տեղադրեք ոսպնյակը մութ և խոնավ տեղում, քանի որ դա կհանգեցնի ոսպնյակի մակերեսի ծերացմանը։
3. Եթե ոսպնյակի մակերեսը ներկված է փոշով, կեղտով կամ ջրային գոլորշիով, այն հեշտությամբ կլանի լազերային լույսը և կվնասի ոսպնյակի ծածկույթը. առնվազն դա կազդի լազերային ճառագայթի որակի վրա, իսկ վատագույն դեպքում՝ լազերային ճառագայթ չի առաջանա։
4. Երբ ոսպնյակը վնասված է, դուք պետք է կապվեք Junyi Laser-ի հետվաճառքային սպասարկման բաժնի հետ՝ ժամանակին վերանորոգման համար: Փորձեք չօգտագործել վնասված ոսպնյակը, հակառակ դեպքում դա կարագացնի ոսպնյակի վնասը, որը կարելի է վերանորոգել:
5. Անդրադարձիչը կամ ֆոկուսային հայելին տեղադրելիս կամ փոխարինելիս մի՛ կիրառեք չափազանց մեծ ճնշում, հակառակ դեպքում դա կհանգեցնի ոսպնյակի դեֆորմացմանը, որն էլ կազդի ճառագայթի որակի վրա։
Ալյումինե համաձուլվածքը լազերային կտրելիս, ալյումինե համաձուլվածքի բարձր լույսի անդրադարձունակության պատճառով, լազերային ճառագայթի մեծ մասը կանդրադառնա, ինչը կհանգեցնի անբավարար էներգիայի և վատ մշակման արդյունքների: Ալյումինե համաձուլվածքը լազերային կտրելիս մշակման էֆեկտը կարելի է բարելավել հետևյալ եղանակներով՝
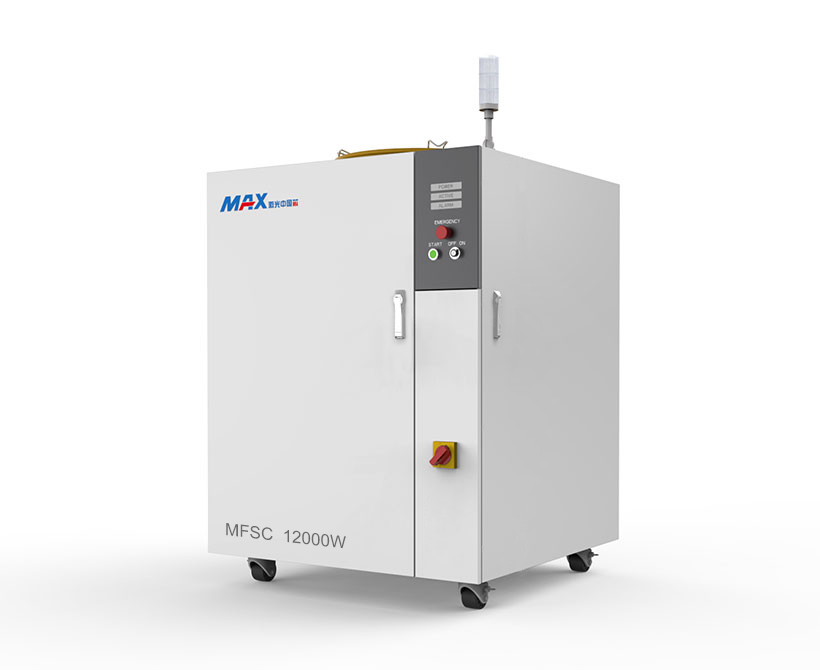
1. Ընտրեք համապատասխան լազերը. մանրաթելային լազերները հիմնականում օգտագործվում են մետաղ կտրելու համար: Մանրաթելային լազերները կարելի է բաժանել բյուրեղային մանրաթելային լազերների, հազվագյուտ հողային մանրաթելային լազերների, հետադարձ անդրադարձնող ռեզոնանսային խոռոչների, DBR օպտիկական ռեզոնանսների և այլնի: Ըստ տարբեր գրգռող նյութերի և ռեզոնանսային խոռոչային կառուցվածքների, մենք պետք է ընտրենք բարձր անդրադարձման դեմ լազերներ տարբեր տեսակի ալյումինե համաձուլվածքների համար: Օրինակ, եթե մենք հագեցած ենք MAX լազերով, միակցիչը պետք է լինի G5:
2. Լազերի պարամետրերի կարգավորում. Լազերի պարամետրերը լազերային կտրման վրա ազդող ամենակարևոր գործոններից մեկն են: Ածխածնային պողպատի և այլ մետաղների համեմատ, ալյումինե համաձուլվածքների կտրումը պահանջում է ավելի բարձր հզորություն, և այնպիսի պարամետրեր, ինչպիսիք են իմպուլսային հաճախականությունը, նույնպես պետք է կարգավորվեն մշակվող ալյումինե համաձուլվածքի հատկություններին համապատասխան: Բացի այդ, տարբեր հաստությունների ալյումինե համաձուլվածքները նույնպես պահանջում են ֆոկուսի և արագության կարգավորում:
3. Օժանդակ գազ. Լազերային կտրման մշակման ժամանակ օժանդակ գազը կարող է օգնել մեծացնել կտրման արագությունը, նվազեցնել օքսիդացման ռեակցիան և ջերմային ազդեցության գոտին, և միաժամանակ փչել հալված խարամը։
4. Ծածկույթ. Ալյումինե համաձուլվածքը լազերային կտրելիս կարող եք մեծացնել մակերեսի լույսի անդրադարձելիությունը՝ ալյումինե համաձուլվածքի մակերեսին հատուկ գունանյութեր կամ ծածկույթ կիրառելով, դրանով իսկ բարելավելով լազերային կտրման ազդեցությունը:
VF6025H մանրաթելային լազերային կտրող մեքենայի տեսանյութ