

Перде қабырғаларын өңдеу өнеркәсібіне кіріспе
Перде қабырғаларын өңдеу өнеркәсібі құрылыс индустриясындағы маңызды сала болып табылады, негізінен сәулеттік перде қабырға өнімдерін өңдеумен, өндірумен және орнатумен айналысады.
Перде қабырғасы ғимараттың сыртқы қабырғасының жүк көтермейтін бөлігін білдіреді, әдетте алюминий қорытпасы, шыны, тас және металл панельдер сияқты материалдардан тұрады, олар безендіру және жылу оқшаулау үшін қолданылады.
Перде қабырғаларын өңдеу өнеркәсібі алюминий қорытпасынан жасалған профильдерді кесу, тесу және дәнекерлеу, әйнекті кесу және өңдеу, тасты кесу және пішіндеу және басқа да байланысты әрекеттерді қоса алғанда, әртүрлі перде қабырға материалдарын өңдеу мен өндіруді қамтиды. Металл перде қабырғаларын өңдеу жағдайында, перде қабырғалары өнімдерінің дәлдігі мен сапасын қамтамасыз ету үшін CNC өңдеу, иілу, кесу, тесу және бүрку сияқты әртүрлі өңдеу әдістерінде тәжірибе қажет.
Дәстүрлі CNC фрезерлеу машинасының қиындықтары

Алюминий қорытпасынан жасалған металл перде қабырғаларын өңдеу үшін көптеген тұтынушылар төмендегі алюминий пластинасын өндіру және өңдеу үшін дәстүрлі CNC гравюра машинасын пайдаланады 3 мм, жалпы алғанда таңдаңыз F4 кескіш құралы, бұл үш мәселені шығару оңай.
1. CNC гравировка машинасының кесу басы алюминийді өңдеген кезде, ол металл материалмен тікелей жанасады, ал кесу құралы шығынға әкеледі, бұл тұтынушы үшін шығынды тудырады.
2. Кесу процесінде F4 құралы жанындағы материалды кесіп тастайды, нәтижесінде материалдың жоғалуы орын алады.
3. Гравюра машинасының кескіш құралы тек бұрыштарды ғана дөңгелететіндіктен, металл перде қабырғасы шаршы пішінді қуыс талабына ие болған кезде, оны тік бұрышпен кесу мүмкін емес, бұл перде қабырғасының дайын әсерін шектейді.
01020304
Перде қабырғаларын өңдеу өнеркәсібіне арналған шешім жоспары
Перде қабырғалары өнеркәсібіне келетін болсақ, біз тұтынушыға талшықты лазерлік кескішті таңдауды ұсынамыз.
Лазерлік кескіш машина лазер сәулесі арқылы жоғары энергия тығыздығы бар лазер сәулесін шығарады, лазер сәулесі дайындаманың бетіне бағытталған, лазер сәулесінің жоғары энергия тығыздығы материалды жергілікті түрде қыздырады, балқытады немесе буландырады, осылайша кесу, гравировка немесе бұрғылау және басқа да өңдеу мақсаттарына қол жеткізеді.
Лазерлік кесу машинасының жұмыс принципіне сәйкес, лазерлік жабдық тұтынушылардың үш өңдеу мәселесін тиімді шеше алатынын түсінеміз.
1. Лазерлік кескіш машинаның сәулесі металл материалмен тікелей жанаспайды, құралдың жоғалу проблемасы болмайды, пайдалану құнын тиімді түрде төмендетеді;
2. Лазерлік кесу сәулесі фокустағаннан кейін көбірек шоғырланған, саңылау кішірек, ал материалдың жоғалуы мен қалдықтары аз;
3. Өткір бұрыштарды кескен кезде, күтілетін кесу әсерін барынша арттыру үшін кесу графикасына сәйкес тиімді өңдей алады.
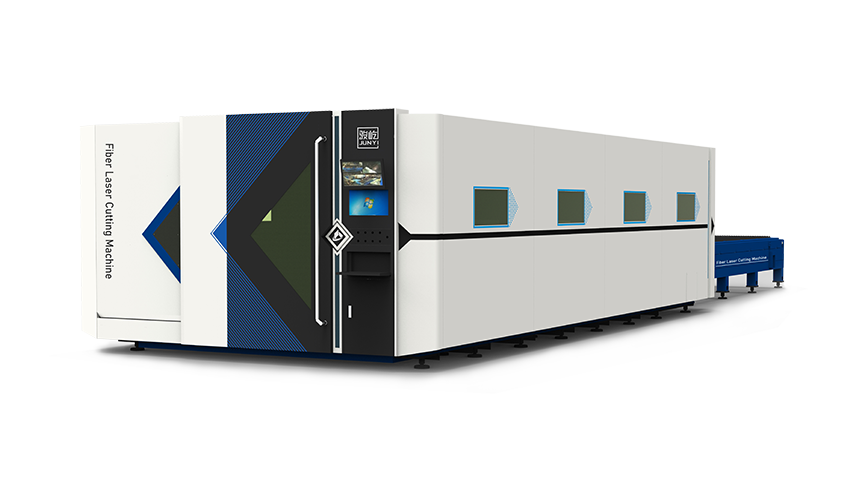
VF6025H лазерлік кескішінің тұтынушы куәгері
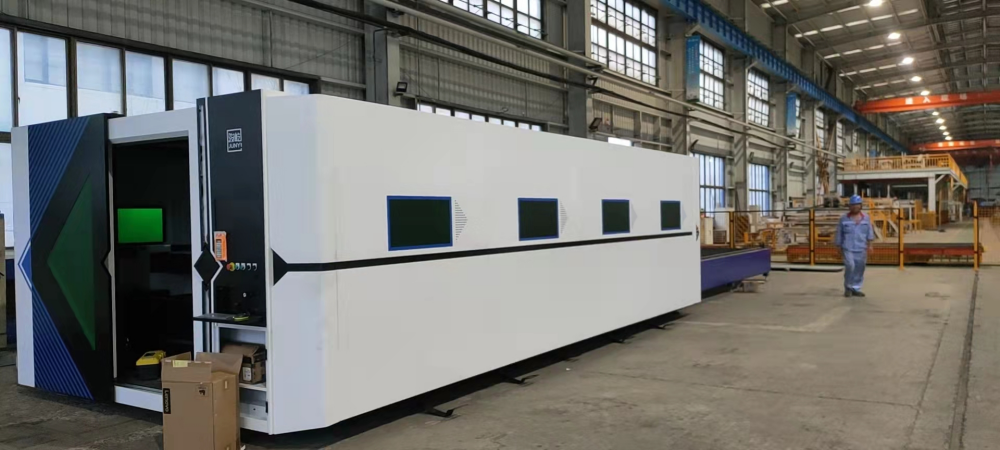
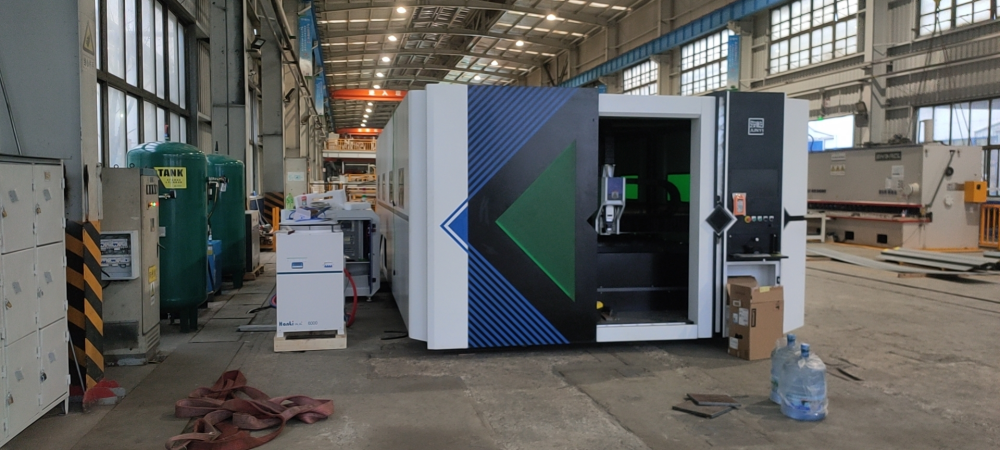
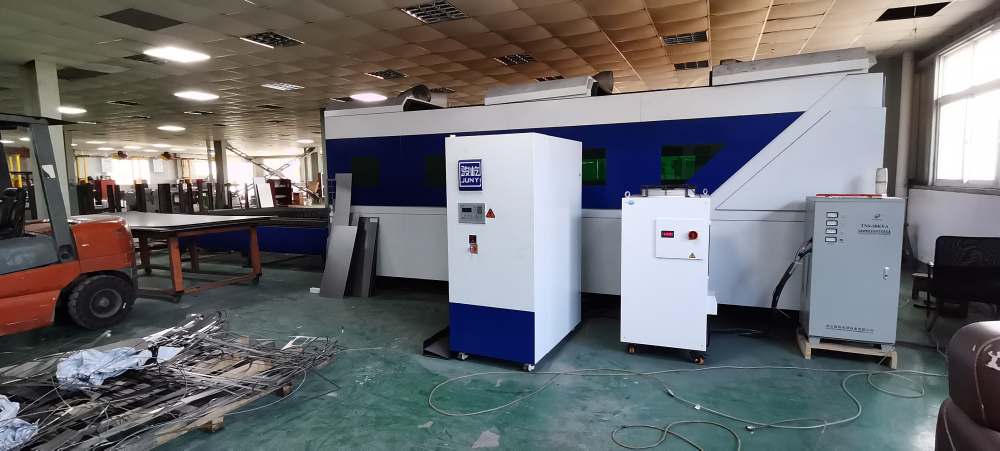
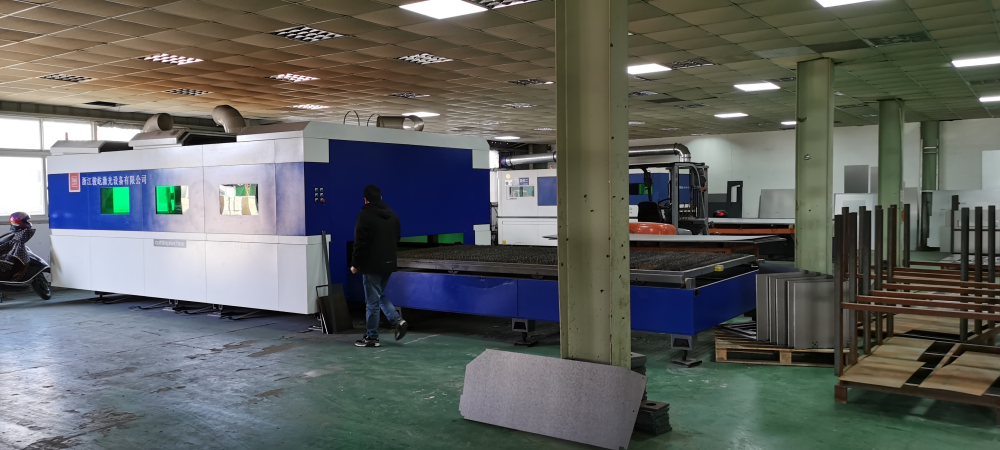
VF6025H талшықты лазерлік кескішінің егжей-тегжейлері
√ Жоғары шағылыстыруға қарсы кәсіби лазер
√ 1,2 Г үдеу ұшу кесу әсеріне қол жеткізе алады
√Жоғары қауіпсіздік факторы, қосымша қызыл жарық торы
√CE сертификаты, еуропалық және американдық нарықтарда ең көп сатылатын
√Қос басты белгілеу және кесу қосымша мүмкіндігі
VF6025H лазерлік кескішінің болашақ дамуы
Гравюра машинасымен салыстырғанда, көп қабатты алюминий пластинасының суперпозициясын тікелей кесуге болады, лазерлік кесу машинасы суперпозиция кесуге қол жеткізе алмайды, тиімді өңдеуге қол жеткізу үшін автоматты кесуге қол жеткізу үшін катушкалы ашық экранды құрылғымен жабдықталады.
Егер сіз ашық экранды катушкаларды автоматты түрде беру және кесу құрылғысы туралы көбірек білгіңіз келсе, осы өнім сериясына жүгіне аласыз:
Кесу әсерінің әсер ету факторлары
· Лазер көзі: сәуле толқын ұзындығы, нүктелік энергияның таралуы, сәуле сапасы, дивергенция бұрышы, талшық өзегінің диаметрі және т.б.;
·Процесс параметрлері: жылдамдық, қуат, ауа қысымы, кесу биіктігі, фокус, саптаманың өлшемі мен түрі және дөңгелектігі, қорғасынның жағдайы, доғаның қиғаштығы және т.б.;
·Кесу реттілігі: графикалық орналасу аралығы, перфорация реттілігі, кесу реттілігі және т.б.;
·Сыртқы жағдайлар: газдың тазалығы, қысымы, тұрақтылығы;
·Пластинаның жағдайы: пластина моделі, пластинаның тоттану дәрежесі, пластинаның тегістігі;
·Кесу басының күйі: коллимация/фокус қатынасы, линзаның ластанған-ластанбағандығы, кесу басының тік орналасуы, кесу басының тұрақтылығы;
·Станоктың жұмыс істеу шарттары: станоктың үдеуінің, жұмыс тұрақтылығының, жүктеме көтеру қабілетінің, ұзақ мерзімді пайдалану деформациясының және т.б.;
·Кесу жүйесі: жүйенің жауап беру жылдамдығы, жүйенің функционалдығы, жүйенің тұрақтылығы;
| Кесу түрі және лазерлік қуат тренд кестесі | ||
| Материал | Көмекші газ | Лазер қуаты |
| Көміртекті болаттан жасалған жарқын кесу | О2 | 1. Қуат неғұрлым жоғары болса, ашық бетті кесу қалыңдығы соғұрлым қалың болады; 2. Пластинаның қалыңдығы белгілі және ашық бетті кесуге арналған қуат диапазоны бар. Егер ол тым кішкентай болса, ашық бетті кесуге қол жеткізу мүмкін емес, ал қуат тым үлкен болса, кесу сапасы мен тиімділігі жақсармайды; 3. Қуат неғұрлым жоғары болса, қалың пластиналардың тесілу жылдамдығы соғұрлым жоғары болады және жарылыс тесіктерінің пайда болу құбылысы азаяды; |
| Көміртекті болаттан жасалған глазурленген кесу | О2 | 1. Пластинаның қалыңдығы белгілі. Аязды бетті кесуге арналған қуат диапазоны бар. Егер ол тым кішкентай болса, кесуге қол жеткізу мүмкін емес. Егер қуат тым үлкен болса, бүкіл кесу беті еріп кетеді. Егер кесу тігісі тым үлкен болса, жақсы кесу сапасы алынбайды; 2. Қуат неғұрлым жоғары болса, қалың пластиналардың тесілу жылдамдығы соғұрлым жоғары болады және жарылыс тесіктерінің пайда болу құбылысы азаяды; |
| Тот баспайтын болат/алюминий қорытпасы/мыс қорытпасы және т.б. | N2/Air | 1. Лазер қуаты артқан сайын, әрбір пластина қалыңдығының кесу тиімділігі жоғарылау үрдісін көрсетеді; 2. Лазер қуаты артқан сайын кесу қалыңдығы артады, ал қождың ілініп қалу құбылысы азаяды немесе жойылады; 3. Қуат неғұрлым жоғары болса, қалың пластиналардың тесілу жылдамдығы соғұрлым жоғары болады және жарылыс тесіктерінің пайда болу құбылысы азаяды; |
01020304
Саптама күйі
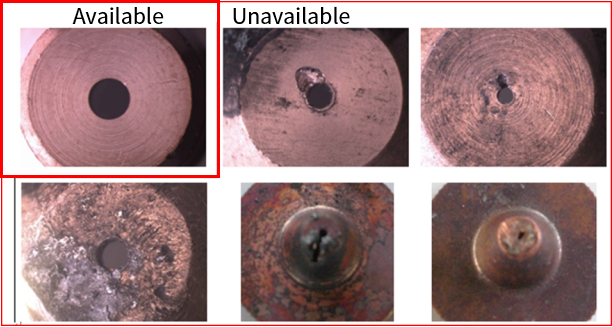
Саптаманың ортасы лазердің ортасымен коаксиалды емес, саптама деформацияланған немесе саптамада балқыған дақтар бар.
Кесу газы үрленген кезде, газ шығысы біркелкі болмайды, бұл кесу бөлігінде бір жағында балқыған дақтардың пайда болуын, ал екінші жағында болмауын жеңілдетеді. Қалың пластиналар қатты әсер етеді, кейде кесуді мүмкін емес етеді;
Өткір бұрыштары немесе кішкентай бұрыштары бар дайындамаларды кескен кезде жергілікті шамадан тыс балқу орын алуы мүмкін;
Кесу алдында тесілгенде, тесік тұрақсыз болады, ену жағдайларын түсіну қиын және уақытты бақылау қиын;
Қорғаныш линзасының күйі
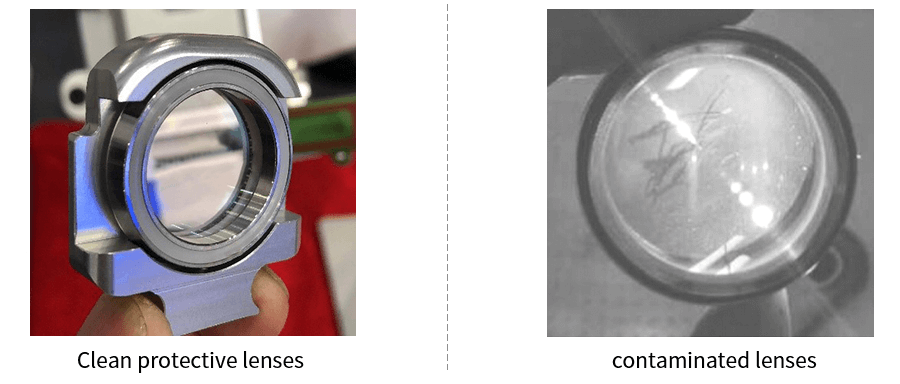
1. Айнаға сызат түспес үшін оптикалық линзалардың (шағылыстырғыштар, фокустау айналары және т.б.) бетіне қолыңызбен тікелей тигізбеңіз. Егер айнада май дақтары немесе шаң болса, линзаны уақытында тазалау керек;
2. Линзаны қараңғы және ылғалды жерге қоймаңыз, себебі бұл линза бетінің ескіруіне әкеледі.
3. Егер линзаның беті шаңмен, кірмен немесе су буымен боялған болса, лазер сәулесін сіңіріп, линза жабынына зақым келтіру оңай; кем дегенде, бұл лазер сәулесінің сапасына әсер етеді, ал ең нашар жағдайда лазер сәулесі пайда болмайды.
4. Линза зақымдалған кезде, уақытында жөндеу үшін Junyi Laser сатудан кейінгі қызмет көрсету бөліміне хабарласуыңыз керек. Зақымдалған линзаны пайдаланбауға тырысыңыз, әйтпесе бұл линзаның жөнделетін зақымдануын тездетеді.
5. Шағылыстырғышты немесе фокустау айнасын орнатқанда немесе ауыстырғанда, тым көп қысым жасамаңыз, әйтпесе бұл линзаның деформациялануына әкеліп соғады, осылайша сәуленің сапасына әсер етеді.
Алюминий қорытпасын лазермен кескен кезде, алюминий қорытпасының өзінің жарық шағылыстыру қабілеті жоғары болғандықтан, лазер сәулесінің көп бөлігі шағылысады, бұл энергияның жеткіліксіздігіне және өңдеу нәтижелерінің нашарлауына әкеледі. Алюминий қорытпасын лазермен кескен кезде өңдеу әсерін келесі жолдармен жақсартуға болады:
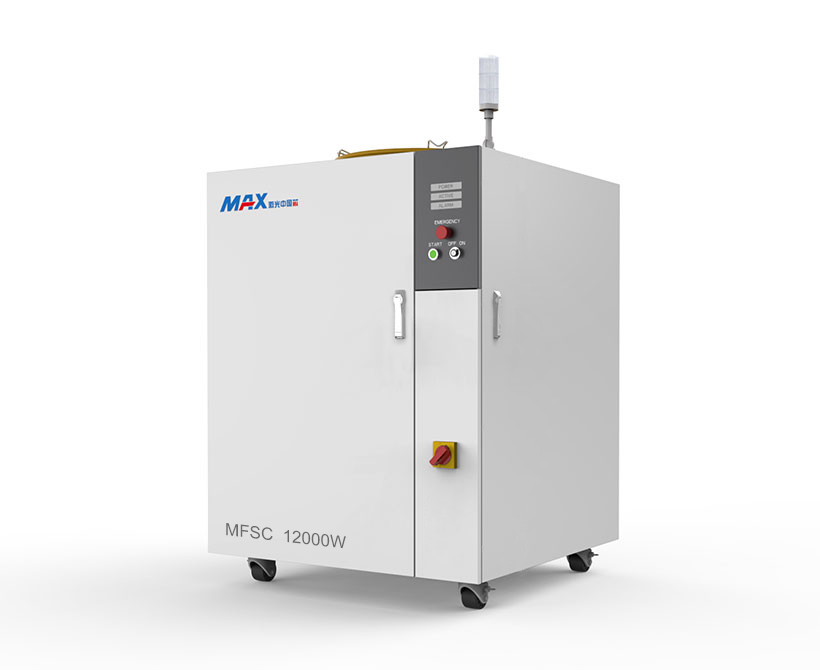
1. Тиісті лазерді таңдаңыз: Талшықты лазерлер негізінен металл кесу үшін қолданылады. Талшықты лазерлерді кристалды талшықты лазерлер, сирек кездесетін жер талшықты лазерлер, ретрорефлексивті резонанстық қуыстар, DBR оптикалық резонанстар және т.б. деп бөлуге болады. Әр түрлі қоздыру материалдары мен резонанстық қуыс құрылымдарына сәйкес, біз әртүрлі алюминий қорытпаларына арналған жоғары шағылысу лазерлерін таңдауымыз керек. Мысалы, егер біз MAX лазерімен жабдықталған болсақ, қосқыш G5 болуы керек.
2. Лазер параметрлерін реттеу: Лазер параметрлері лазерлік кесуге әсер ететін ең маңызды факторлардың бірі болып табылады. Көміртекті болатпен және басқа металдармен салыстырғанда, алюминий қорытпаларын кесу жоғары қуатты қажет етеді, ал импульс жиілігі сияқты параметрлерді өңделетін алюминий қорытпасының қасиеттеріне сәйкес реттеу қажет. Сонымен қатар, әртүрлі қалыңдықтағы алюминий қорытпалары да фокус пен жылдамдықты реттеуді қажет етеді.
3. Көмекші газ: Лазерлік кесу өңдеуінде көмекші газ кесу жылдамдығын арттыруға, тотығу реакциясын және жылу әсер ететін аймақты азайтуға және балқытылған шлактарды бір уақытта үрлеп жіберуге көмектеседі.
4. Қаптау: Алюминий қорытпасын лазермен кескен кезде, алюминий қорытпасының бетіне арнайы пигменттерді немесе жабынды жағу арқылы беттің жарық шағылыстыруын арттыруға болады, осылайша лазерлік кесу әсерін жақсартады.
VF6025H талшықты лазерлік кесу машинасының бейнесі