

Aizkaru sienu apstrādes nozares ievads
Aizkaru sienu apstrādes nozare ir svarīga būvniecības nozares nozare, kas galvenokārt nodarbojas ar arhitektūras aizkaru sienu izstrādājumu apstrādi, ražošanu un uzstādīšanu.
Aizkaru siena attiecas uz ēkas ārsienas nesošo daļu, kas parasti sastāv no tādiem materiāliem kā alumīnija sakausējums, stikls, akmens un metāla paneļi, ko izmanto dekorēšanai un siltumizolācijai.
Aizkaru sienu apstrādes nozare ietver dažādu aizkaru sienu materiālu apstrādi un ražošanu, tostarp alumīnija sakausējuma profilu griešanu, caurumošanu un metināšanu, stikla griešanu un apstrādi, akmens griešanu un veidošanu, kā arī citas saistītas darbības. Metāla aizkaru sienu apstrādes gadījumā nozarei ir nepieciešamas zināšanas dažādās apstrādes tehnikās, piemēram, CNC apstrādē, liekšanā, griešanā, caurumošanā un izsmidzināšanā, lai nodrošinātu aizkaru sienu izstrādājumu precizitāti un kvalitāti.
Tradicionālā CNC maršrutētāja grūtības

Alumīnija sakausējuma metāla aizkaru sienu apstrādei lielākā daļa klientu alumīnija plāksnes ražošanai un apstrādei izmanto tradicionālo CNC gravēšanas mašīnu 3 mm, parasti izvēlas F4 griezējinstruments, kas ir viegli radīt trīs problēmas.
1. Kad CNC gravēšanas mašīnas griešanas galviņa apstrādā alumīniju, tā tieši saskarsies ar metāla materiālu, un griezējinstruments radīs zaudējumus, kas klientam radīs patērējamās izmaksas.
2. Griešanas procesā F4 instruments sagriezīs blakus esošo materiālu, kā rezultātā radīsies materiāla zudumi.
3. Tā kā gravēšanas mašīnas griezējinstruments var noapaļot tikai stūrus, tad, kad metāla aizkaru sienai ir kvadrātveida formas dobuma pieprasījums, to nevar griezt taisnā leņķī, kas ierobežo aizkaru sienas gatavo efektu.
01020304
Risinājuma plāns aizkaru sienu apstrādes nozarei
Runājot par aizkaru sienu nozari, mēs iesakām klientam izvēlēties šķiedru lāzera griezēju.
Lāzergriešanas iekārta rada lāzera staru ar augstu enerģijas blīvumu, kas fokusējas uz sagataves virsmu, un lāzera stara augstais enerģijas blīvums liek materiālam lokāli uzkarsēt, izkausēt vai iztvaicēt, lai to varētu griezt, gravēt, urbt un izmantot citās apstrādes jomās.
Saskaņā ar lāzergriešanas mašīnas darbības principu, mēs varam saprast, ka lāzera iekārta var efektīvi atrisināt trīs klientu apstrādes problēmas.
1. Lāzergriešanas iekārtas stars tieši nesaskaras ar metāla materiālu, neradīsies instrumentu zuduma problēmas, efektīvi samazinot lietošanas izmaksas;
2. Lāzera griešanas stars pēc fokusēšanas ir koncentrētāks, sprauga ir mazāka, un materiāla zudumi un atkritumi ir mazāki;
3. Griežot asus stūrus, to var efektīvi apstrādāt atbilstoši griešanas grafikai, lai maksimāli palielinātu paredzamo griešanas efektu.
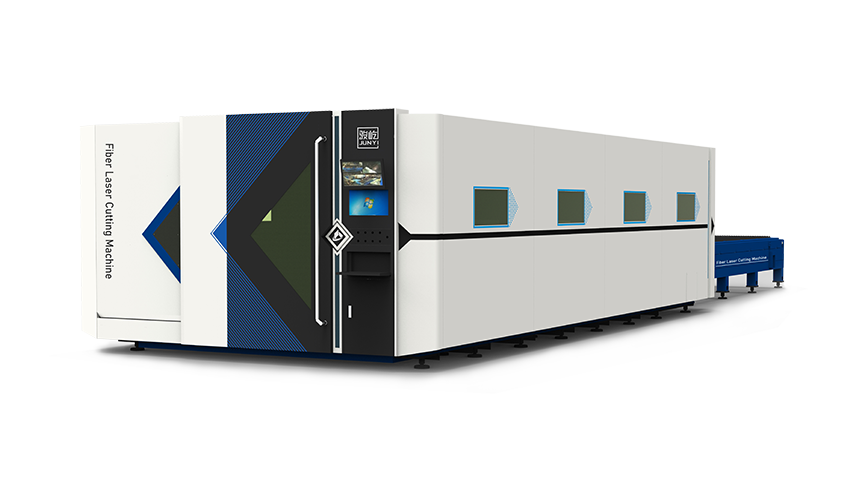
VF6025H lāzergriešanas griezēja klienta liecinieks
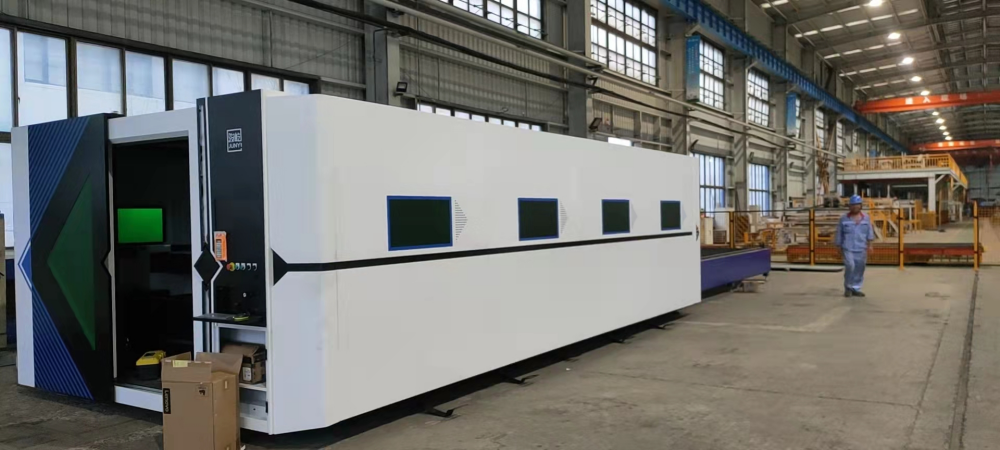
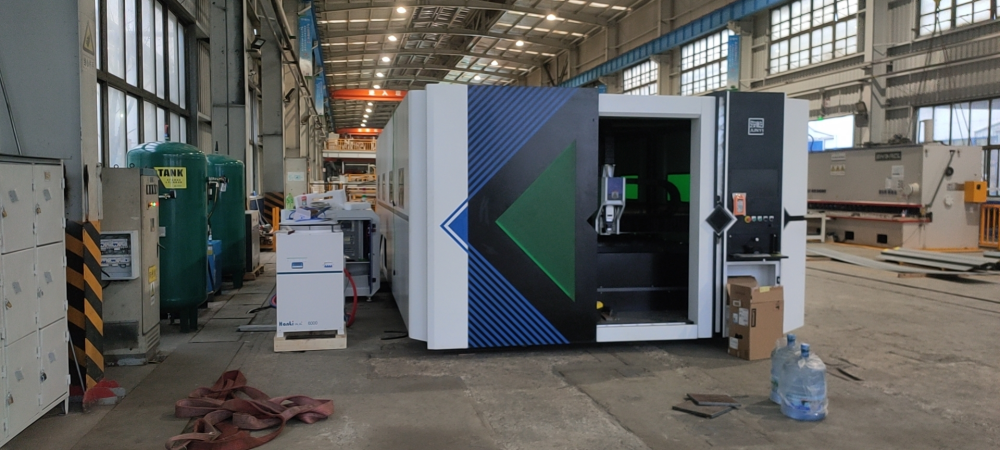
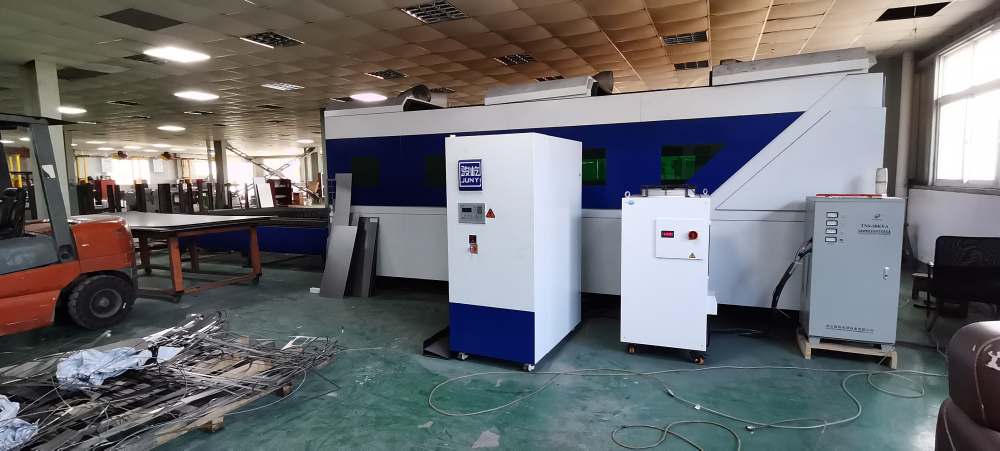
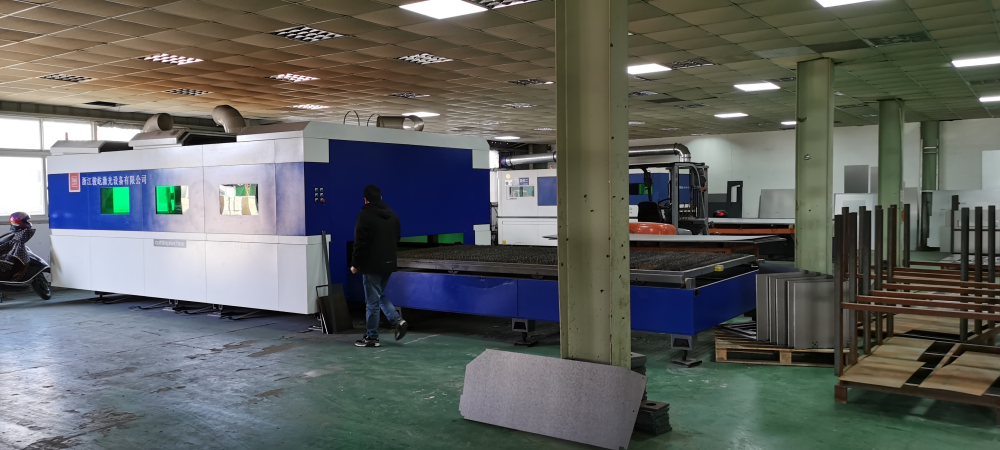
VF6025H šķiedru lāzera griezēja detaļas
√ Profesionāls lāzers ar pretatstarojošu efektu
√ 1,2 G paātrinājums var sasniegt lidojošās griešanas efektu
√Augsts drošības koeficients, papildu sarkanās gaismas režģis
√CE sertifikācija, vislabāk pārdotie Eiropas un Amerikas tirgi
√Papildus marķēšanas un griešanas dubultgalva
Lāzergriezēja VF6025H turpmākā attīstība
Salīdzinot ar gravēšanas mašīnu, kas var tieši griezt daudzslāņu alumīnija plākšņu superpozīciju, lāzergriešanas mašīna nevar panākt superpozīcijas griešanu, un, lai labāk panāktu efektīvu apstrādi, tā tiks aprīkota ar spoles atvērta sieta ierīci automātiskai griešanai.
Ja vēlaties uzzināt vairāk par atvērtā ekrāna spoļu automātiskās padeves un griešanas ierīci, varat iepazīties ar šo produktu sēriju:
Griešanas efekta ietekmes faktori
· Lāzera avots: stara viļņa garums, punkta enerģijas sadalījums, stara kvalitāte, novirzes leņķis, šķiedras serdes diametrs utt.;
·Procesa parametri: ātrums, jauda, gaisa spiediens, griešanas augstums, fokuss, sprauslas izmērs un tips, kā arī apaļums, svina stāvoklis, loka slīpēšana utt.;
·Griešanas secība: grafiskā izkārtojuma atstarpe, perforācijas secība, griešanas secība utt.;
·Ārējie apstākļi: gāzes tīrība, spiediens, stabilitāte;
·Plāksnes stāvoklis: plāksnes modelis, plāksnes rūsas pakāpe, plāksnes līdzenums;
·Griešanas galviņas statuss: kolimācijas/fokusa attiecība, vai lēca ir piesārņota, griešanas galviņas vertikālais novietojums, griešanas galviņas stabilitāte;
·Darbgalda stāvokļi: darbgalda paātrinājums, darbības stabilitāte, nestspēja, ilgstošas lietošanas deformācija utt.;
·Griešanas sistēma: sistēmas reakcijas ātrums, sistēmas funkcionalitāte, sistēmas stabilitāte;
| Griešanas veidu un lāzera jaudas tendenču tabula | ||
| Materiāls | Palīggāze | Lāzera jauda |
| Oglekļa tērauda spilgta griešana | O2 | 1. Jo lielāka jauda, jo biezāka ir spilgtās virsmas griešanas biezums; 2. Plātnes biezums ir noteikts, un ir noteikts jaudas diapazons spilgtas virsmas griešanai. Ja tas ir pārāk mazs, spilgtas virsmas griešanu nevar panākt, un, ja jauda ir pārāk liela, griešanas kvalitāte un efektivitāte neuzlabosies. 3. Jo lielāka jauda, jo ātrāks ir biezu plākšņu perforācijas ātrums, un samazināsies sprādziena caurumu parādība; |
| Oglekļa tērauda matēta griešana | O2 | 1. Plāksnes biezums ir noteikts. Matētas virsmas griešanai ir noteikts jaudas diapazons. Ja tas ir pārāk mazs, griešanu nevar panākt. Ja jauda ir pārāk liela, visa griešanas virsma izkusīs. Ja griešanas šuve ir pārāk liela, laba griešanas kvalitāte netiks iegūta. 2. Jo lielāka jauda, jo ātrāks ir biezu plākšņu perforācijas ātrums, un samazināsies sprādziena caurumu parādība; |
| Nerūsējošais tērauds/alumīnija sakausējums/vara sakausējums utt. | N2/Gaiss | 1. Palielinoties lāzera jaudai, katras plāksnes biezuma griešanas efektivitāte uzrāda augšupejošu tendenci; 2. Palielinoties lāzera jaudai, palielinās griešanas biezums, un izdedžu karāšanās parādība tiek samazināta vai novērsta; 3. Jo lielāka jauda, jo ātrāks ir biezu plākšņu perforācijas ātrums, un samazināsies sprādziena caurumu parādība; |
01020304
Sprauslas statuss
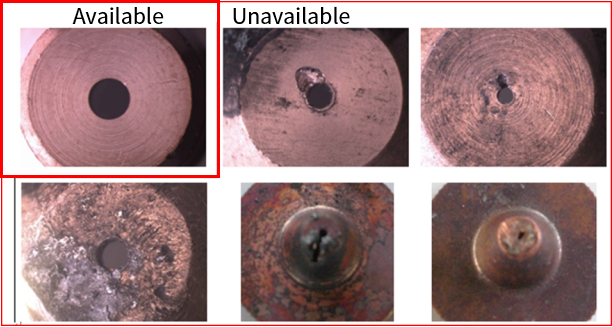
Sprauslas centrs nav koaksiāls ar lāzera centru, sprausla ir deformēta vai uz sprauslas ir kausējuma traipi.
Kad griešanas gāze tiek izpūsta, gāzes padeve būs nevienmērīga, kā rezultātā griešanas sekcijā vienā pusē var būt kausējuma traipi, bet otrā pusē ne. Biezām plāksnēm būs nopietns trieciens, dažreiz padarot griešanu neiespējamu;
Griežot sagataves ar asiem stūriem vai maziem leņķiem, visticamāk, notiks lokāla pārkausēšana;
Perforējot pirms griešanas, perforācija ir nestabila, iespiešanās apstākļus ir grūti aptvert, un laiku ir grūti kontrolēt;
Aizsarglēcas statuss
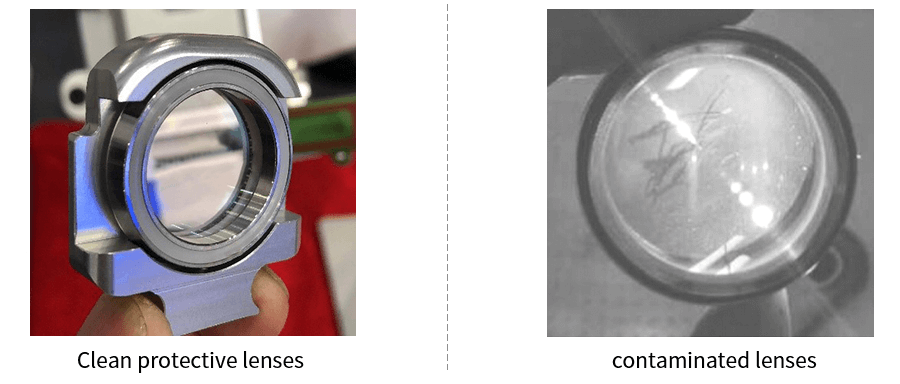
1. Lai nesaskrāpētu spoguli, nepieskarieties tieši optisko lēcu (atstarotāju, fokusēšanas spoguļu u. c.) virsmai ar rokām. Ja uz spoguļa ir eļļas traipi vai putekļi, lēca savlaicīgi jānotīra.
2. Nenovietojiet lēcu tumšā un mitrā vietā, jo tas izraisīs lēcas virsmas novecošanos.
3. Ja lēcas virsma ir notraipīta ar putekļiem, netīrumiem vai ūdens tvaikiem, lāzera gaismu ir viegli absorbēt un sabojāt lēcas pārklājumu; vismaz tas ietekmēs lāzera stara kvalitāti, bet sliktākajā gadījumā lāzera stars netiks ģenerēts.
4. Ja objektīvs ir bojāts, savlaicīgi sazinieties ar Junyi Laser pēcpārdošanas servisa nodaļu, lai veiktu remontu. Centieties nelietot bojātu objektīvu, pretējā gadījumā tas paātrinās objektīva bojājumus, kurus var salabot.
5. Uzstādot vai nomainot atstarotāju vai fokusēšanas spoguli, nepielietojiet pārāk lielu spiedienu, pretējā gadījumā tas deformēs lēcu, tādējādi ietekmējot staru kūļa kvalitāti.
Lāzergriešanas laikā alumīnija sakausējums, pateicoties paša alumīnija sakausējuma augstajai gaismas atstarošanas spējai, lielākā daļa lāzera stara tiks atstarota, kā rezultātā nepietiek enerģijas un apstrādes rezultāti ir slikti. Lāzergriešanas laikā alumīnija sakausējumu apstrādes efektu var uzlabot šādos veidos:
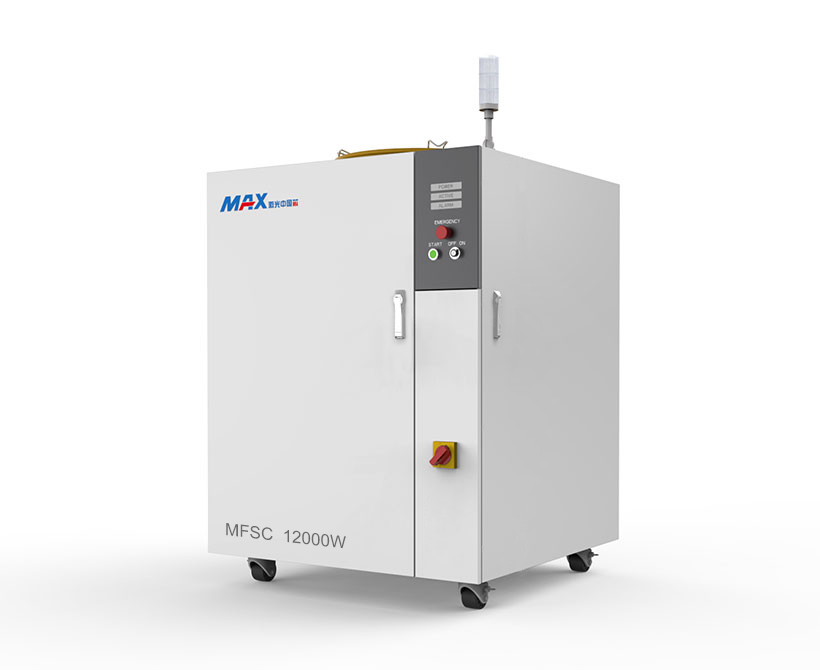
1. Izvēlieties atbilstošu lāzeru: Šķiedru lāzeri galvenokārt tiek izmantoti metāla griešanai. Šķiedru lāzerus var iedalīt kristāla šķiedru lāzeros, retzemju šķiedru lāzeros, atstarojošo rezonanses dobumu lāzeros, DBR optiskās rezonanses lāzeros utt. Atkarībā no dažādiem ierosmes materiāliem un rezonanses dobumu struktūrām, dažādiem alumīnija sakausējumu veidiem jāizvēlas lāzeri ar pretatstarošanas efektu. Piemēram, ja mums ir MAX lāzers, savienotājam jābūt G5.
2. Lāzera parametru pielāgošana: Lāzera parametri ir viens no svarīgākajiem faktoriem, kas ietekmē lāzergriešanu. Salīdzinot ar oglekļa tēraudu un citiem metāliem, alumīnija sakausējumu griešanai ir nepieciešama lielāka jauda, un tādi parametri kā impulsa frekvence ir jāpielāgo atbilstoši apstrādājamā alumīnija sakausējuma īpašībām. Turklāt dažāda biezuma alumīnija sakausējumiem ir jāpielāgo arī fokuss un ātrums.
3. Palīggāze: Lāzergriešanas apstrādē palīggāze var palīdzēt palielināt griešanas ātrumu, samazināt oksidācijas reakciju un termiski ietekmēto zonu, kā arī vienlaikus aizpūst izkausēto izdedžu.
4. Pārklājums: Lāzergriešanas laikā alumīnija sakausējumu var palielināt virsmas gaismas atstarošanu, uzklājot uz alumīnija sakausējuma virsmas īpašus pigmentus vai pārklājumus, tādējādi uzlabojot lāzergriešanas efektu.
Video par VF6025H šķiedru lāzergriešanas mašīnu