

पडदा भिंत प्रक्रिया उद्योगाची ओळख
पडदा भिंत प्रक्रिया उद्योग हा बांधकाम उद्योगातील एक महत्त्वाचा विभाग असून, तो प्रामुख्याने वास्तुशास्त्रीय पडदा भिंत उत्पादनांची प्रक्रिया, उत्पादन आणि स्थापना करण्यामध्ये गुंतलेला आहे.
पडदा भिंत म्हणजे इमारतीच्या बाह्य भिंतीचा भार न पेलणारा भाग, जो सामान्यतः ॲल्युमिनियम मिश्रधातू, काच, दगड आणि धातूचे पटल यांसारख्या सामग्रीपासून बनलेला असतो आणि सजावट व औष्णिक निरोधनासाठी वापरला जातो.
पडदा भिंत प्रक्रिया उद्योगात विविध पडदा भिंत साहित्याची प्रक्रिया आणि उत्पादन यांचा समावेश होतो, ज्यात ॲल्युमिनियम मिश्रधातूच्या प्रोफाइलचे कापणे, छिद्र पाडणे आणि वेल्डिंग करणे, काचेचे कापणे आणि प्रक्रिया करणे, दगडाचे कापणे आणि त्याला आकार देणे, तसेच इतर संबंधित कामांचा समावेश आहे. धातूच्या पडदा भिंतींवर प्रक्रिया करण्याच्या बाबतीत, पडदा भिंत उत्पादनांची अचूकता आणि गुणवत्ता सुनिश्चित करण्यासाठी, या उद्योगाला सीएनसी मशीनिंग, वाकवणे, कापणे, छिद्र पाडणे आणि फवारणी करणे यांसारख्या विविध प्रक्रिया तंत्रांमधील कौशल्याची आवश्यकता असते.
पारंपारिक सीएनसी राउटरच्या अडचणी

ॲल्युमिनियम मिश्रधातूच्या धातूच्या पडद्याच्या भिंतीच्या प्रक्रियेसाठी, बहुतेक ग्राहक खालील ॲल्युमिनियम प्लेटच्या उत्पादन आणि प्रक्रियेसाठी पारंपारिक सीएनसी कोरीव यंत्राचा वापर करतात. ३ मिमीसाधारणपणे निवडतात F4 कटिंग टूलज्यामुळे तीन समस्या निर्माण करणे सोपे आहे.
जेव्हा सीएनसी एनग्रेव्हिंग मशीनचे कटिंग हेड ॲल्युमिनियमवर प्रक्रिया करते, तेव्हा ते थेट धातूच्या संपर्कात येते आणि कटिंग टूलची हानी होते, ज्यामुळे ग्राहकाला उपभोग्य वस्तूंचा खर्च येतो.
२. कापण्याच्या प्रक्रियेत, F4 चे टूल त्याच्या शेजारील मटेरियलला कापेल, ज्यामुळे मटेरियलची हानी होईल.
३. कारण एनग्रेव्हिंग मशीनचे कटिंग टूल फक्त कोपरे गोलाकार करू शकते, जेव्हा मेटल कर्टन वॉलला चौरस आकाराची पोकळ गरज असते, तेव्हा ते काटकोनात कापता येत नाही, ज्यामुळे कर्टन वॉलचा अंतिम परिणाम मर्यादित होतो.
०१०२०३०४
पडदा भिंत प्रक्रिया उद्योगासाठी उपाययोजना योजना
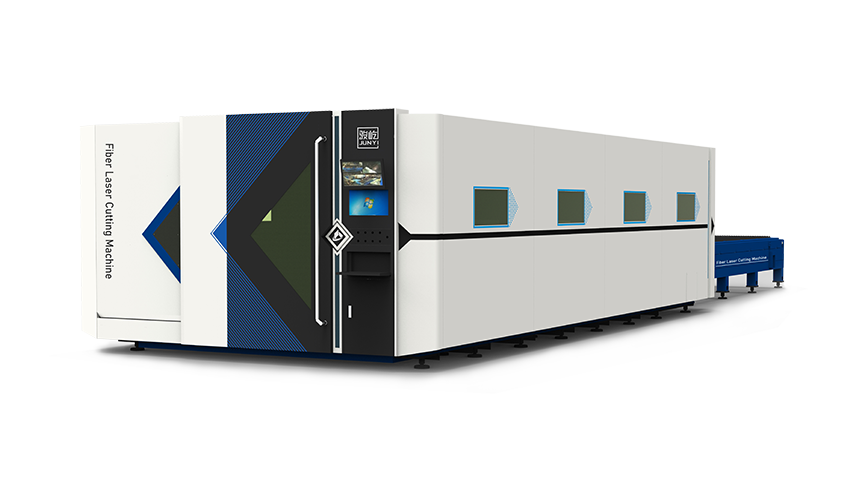
कर्टन वॉल उद्योगासाठी, आम्ही ग्राहकांना फायबर लेझर कटर निवडण्याचा सल्ला देतो.
लेझर कटिंग मशीन उच्च ऊर्जा घनतेचा लेझर किरण तयार करते. हा लेझर किरण वर्कपीसच्या पृष्ठभागावर केंद्रित केला जातो. लेझर किरणाच्या उच्च ऊर्जा घनतेमुळे पदार्थ स्थानिकरित्या गरम होतो, वितळतो किंवा त्याचे बाष्पीभवन होते, ज्यामुळे कटिंग, खोदकाम किंवा ड्रिलिंग आणि इतर प्रक्रियांचे उद्देश साध्य होतात.
लेझर कटिंग मशीनच्या कार्यतत्त्वानुसार, आपल्याला हे समजते की लेझर उपकरण ग्राहकांच्या तीन प्रक्रिया समस्या प्रभावीपणे सोडवू शकते.
१. लेझर कटिंग मशीनचा किरण धातूच्या वस्तूला थेट स्पर्श करत नाही, त्यामुळे टूल गहाळ होण्याची समस्या उद्भवत नाही, परिणामी वापराचा खर्च प्रभावीपणे कमी होतो;
२. फोकस केल्यानंतर लेझर कटिंग बीम अधिक केंद्रित होतो, चीर लहान होते आणि सामग्रीचे नुकसान व अपव्यय कमी होतो;
३. टोकदार कोपरे कापताना, अपेक्षित कटिंग इफेक्ट जास्तीत जास्त करण्यासाठी ते कटिंग ग्राफिक्सनुसार प्रभावीपणे प्रक्रिया करू शकते.
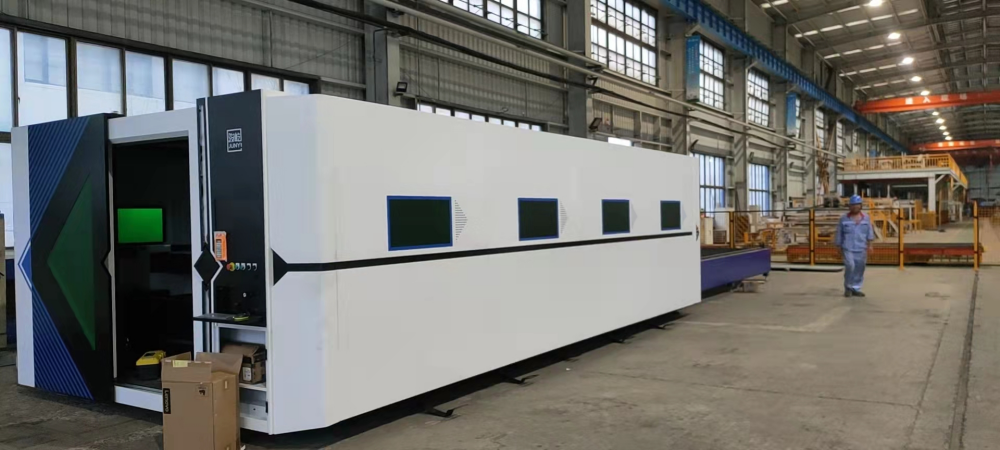
VF6025H लेझर कटरचा ग्राहक साक्षी
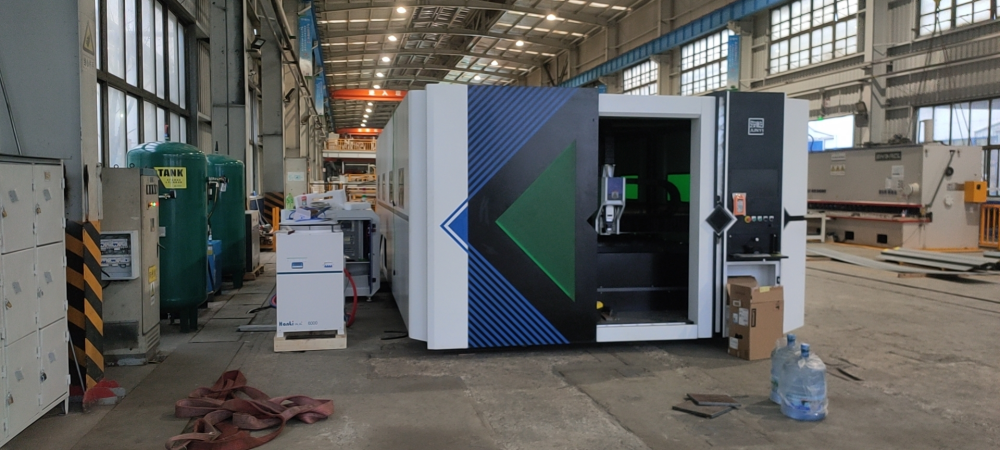
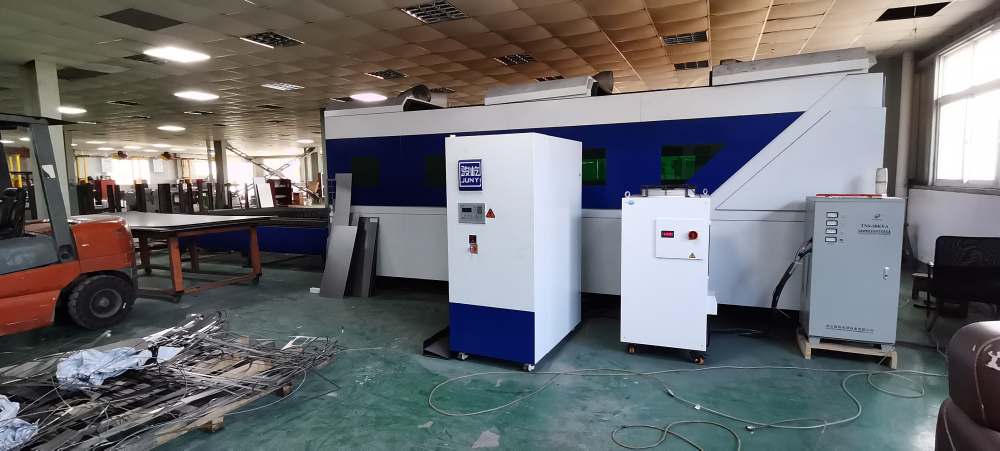
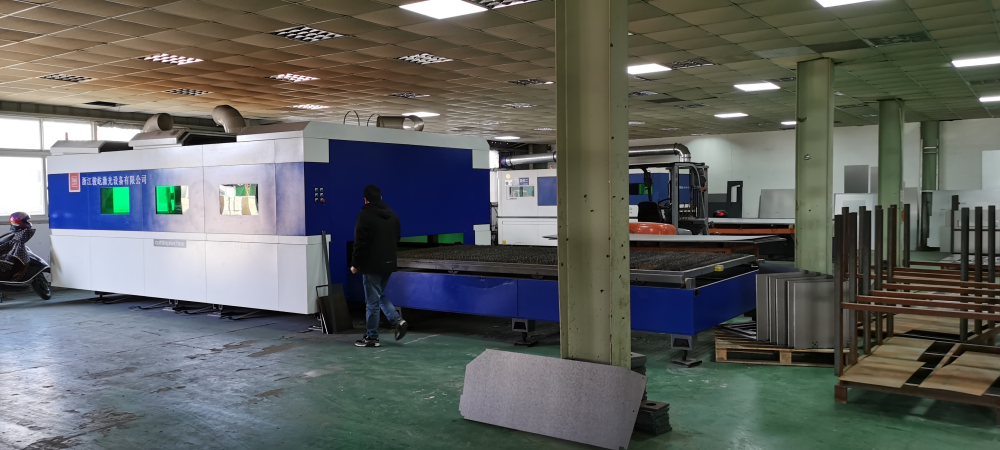
VF6025H फायबर लेझर कटरचा तपशील
√ उच्च परावर्तन रोधक क्षमता असलेला व्यावसायिक लेझर
√ १.२G प्रवेगाने उडत्या कापण्याचा परिणाम साधता येतो.
√उच्च सुरक्षा घटक, ऐच्छिक लाल प्रकाश जाळी
√सीई प्रमाणपत्र, युरोप आणि अमेरिकेतील सर्वाधिक विक्री होणाऱ्या बाजारपेठा
√ऐच्छिक मार्किंग आणि कटिंग डबल हेड
लेझर कटर VF6025H चा भविष्यातील विकास
एनग्रेव्हिंग मशीनच्या तुलनेत, जे थेट अनेक थरांच्या ॲल्युमिनियम प्लेट्स एकावर एक ठेवून कापू शकते, लेझर कटिंग मशीन एकावर एक असे कटिंग करू शकत नाही. अधिक कार्यक्षम प्रक्रिया साध्य करण्यासाठी, स्वयंचलित कटिंग साध्य करण्याकरिता याला कॉइल ओपन स्क्रीन डिव्हाइसने सुसज्ज केले जाते.
जर तुम्हाला ओपन स्क्रीन कॉइल ऑटोमॅटिक फीडिंग आणि कटिंग डिव्हाइसबद्दल अधिक जाणून घ्यायचे असेल, तर तुम्ही या उत्पादन मालिकेचा संदर्भ घेऊ शकता:
कापण्याच्या परिणामावर प्रभाव टाकणारे घटक
· लेझर स्रोत: शलाकेची तरंगलांबी, स्पॉट ऊर्जा वितरण, शलाकेची गुणवत्ता, अपसरण कोन, फायबर कोरचा व्यास, इत्यादी;
·प्रक्रिया मापदंड: वेग, शक्ती, हवेचा दाब, कटिंगची उंची, फोकस, नोझलचा आकार, प्रकार आणि गोलाकारपणा, लीडची स्थिती, आर्क चॅम्फरिंग, इत्यादी;
·कटिंग क्रम: ग्राफिक लेआउटमधील अंतर, छिद्रणाचा क्रम, कटिंग क्रम, इत्यादी;
·बाह्य परिस्थिती: वायूची शुद्धता, दाब, स्थिरता;
·प्लेटची स्थिती: प्लेटचा मॉडेल, प्लेटवरील गंजण्याचे प्रमाण, प्लेटचा सपाटपणा;
·कटिंग हेडची स्थिती: कोलिमेशन/फोकस गुणोत्तर, लेन्स दूषित आहे की नाही, कटिंग हेडची सरळता, कटिंग हेडची स्थिरता;
·मशीन टूलची स्थिती: मशीन टूलचे प्रवेग, कार्य स्थिरता, भार सहन करण्याची क्षमता, दीर्घकालीन वापरामुळे होणारे विरूपण, इत्यादी;
·कटिंग सिस्टम: सिस्टमचा प्रतिसाद वेग, सिस्टमची कार्यक्षमता, सिस्टमची स्थिरता;
| कटिंग प्रकार आणि लेझर पॉवर ट्रेंड टेबल | ||
| साहित्य | सहाय्यक वायू | लेझर शक्ती |
| कार्बन स्टीलची चमकदार कापणी | ओ२ | १. शक्ती जेवढी जास्त, तेवढी चमकदार पृष्ठभागाच्या कापण्याची जाडी जास्त असते; २. प्लेटची जाडी निश्चित असते आणि चमकदार पृष्ठभाग कापण्यासाठी एक शक्तीची मर्यादा असते. जर ती खूप कमी असेल, तर चमकदार पृष्ठभाग कापणे शक्य होत नाही आणि जर शक्ती खूप जास्त असेल, तर कापण्याची गुणवत्ता आणि कार्यक्षमता सुधारणार नाही; ३. शक्ती जितकी जास्त असेल, तितका जाड पट्ट्यांना छिद्र पाडण्याचा वेग जास्त असेल आणि स्फोटामुळे पडणाऱ्या छिद्रांची घटना कमी होईल; |
| कार्बन स्टील फ्रॉस्टेड कटिंग | ओ२ | १. प्लेटची जाडी निश्चित असते. फ्रॉस्टेड पृष्ठभाग कापण्यासाठी एक पॉवर रेंज असते. जर ती खूप कमी असेल, तर कटिंग होऊ शकत नाही. जर पॉवर खूप जास्त असेल, तर संपूर्ण कापलेला पृष्ठभाग वितळेल. जर कटिंग सीम खूप मोठी असेल, तर चांगल्या दर्जाचे कटिंग मिळणार नाही; २. शक्ती जितकी जास्त असेल, तितका जाड पट्ट्यांना छिद्र पाडण्याचा वेग जास्त असेल आणि स्फोटामुळे पडणाऱ्या छिद्रांची घटना कमी होईल; |
| स्टेनलेस स्टील/ॲल्युमिनियम मिश्रधातू/तांबे मिश्रधातू, इत्यादी. | एन२/हवा | १. लेझरची शक्ती वाढल्याने, प्रत्येक प्लेटच्या जाडीची कापण्याची कार्यक्षमता वाढताना दिसते; २. लेझरची शक्ती वाढल्याने, कापण्याची जाडी वाढते आणि धातूचा गाळ लटकण्याची समस्या कमी होते किंवा नाहीशी होते; ३. शक्ती जितकी जास्त असेल, तितका जाड पट्ट्यांना छिद्र पाडण्याचा वेग जास्त असेल आणि स्फोटामुळे पडणाऱ्या छिद्रांची घटना कमी होईल; |
०१०२०३०४
नोझलची स्थिती
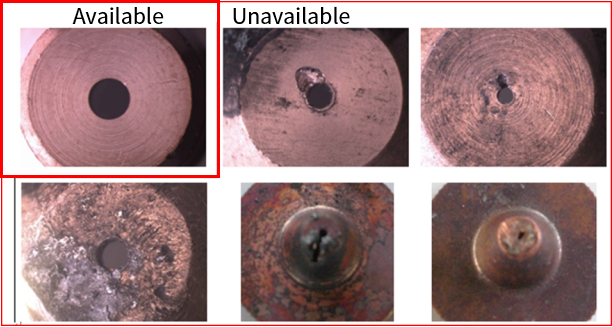
नोझलचे केंद्र लेझरच्या केंद्राशी एकरेषीय नाही, नोझल विकृत झाले आहे, किंवा नोझलवर वितळल्याचे डाग आहेत.
जेव्हा कटिंग गॅस बाहेर टाकला जातो, तेव्हा गॅसचा प्रवाह असमान होतो, ज्यामुळे कटिंग सेक्शनच्या एका बाजूला वितळल्याचे डाग पडतात पण दुसऱ्या बाजूला पडत नाहीत. जाड प्लेट्सचा गंभीर परिणाम होतो, ज्यामुळे कधीकधी कापणे अशक्य होते;
तीक्ष्ण कोपरे किंवा लहान कोन असलेले वर्कपीस कापताना, स्थानिक पातळीवर जास्त वितळण्याची शक्यता असते;
कापण्यापूर्वी छिद्रण करताना, छिद्रण अस्थिर असते, भेदन स्थिती समजून घेणे कठीण असते आणि वेळेवर नियंत्रण ठेवणे अवघड असते;
संरक्षक लेन्सची स्थिती
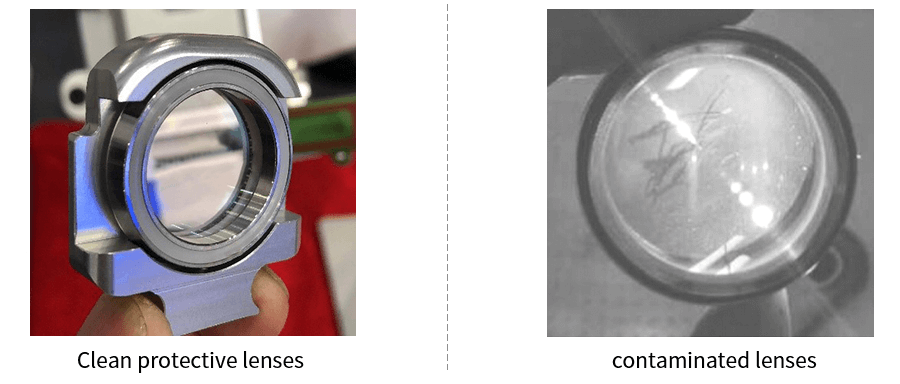
१. आरशावर ओरखडे येऊ नयेत म्हणून ऑप्टिकल लेन्सच्या (रिफ्लेक्टर, फोकसिंग मिरर इत्यादी) पृष्ठभागाला थेट हाताने स्पर्श करू नका. जर आरशावर तेलाचे डाग किंवा धूळ असेल, तर लेन्स वेळेवर स्वच्छ करावी;
२. लेन्स अंधाऱ्या आणि दमट जागी ठेवू नका, कारण यामुळे लेन्सच्या पृष्ठभागाचे वय वाढेल.
३. जर लेन्सच्या पृष्ठभागावर धूळ, घाण किंवा पाण्याची वाफ जमा झाली असेल, तर ते लेझर प्रकाश सहजपणे शोषून घेते आणि लेन्सच्या कोटिंगला नुकसान पोहोचवते; कमीतकमी याचा लेझर बीमच्या गुणवत्तेवर परिणाम होईल आणि सर्वात वाईट म्हणजे, कोणताही लेझर बीम तयार होणार नाही.
४. लेन्स खराब झाल्यास, तुम्ही दुरुस्तीसाठी जुन्याई लेझरच्या विक्रीनंतरच्या सेवा विभागाशी वेळेवर संपर्क साधावा. खराब झालेली लेन्स वापरणे टाळा, अन्यथा दुरुस्त होऊ शकणाऱ्या लेन्सचे नुकसान अधिक वेगाने होईल.
५. रिफ्लेक्टर किंवा फोकसिंग मिरर बसवताना किंवा बदलताना, जास्त दाब देऊ नका, अन्यथा लेन्स वाकडी होईल, ज्यामुळे बीमच्या गुणवत्तेवर परिणाम होईल.
ॲल्युमिनियम मिश्रधातूचे लेझर कटिंग करताना, ॲल्युमिनियम मिश्रधातूच्या स्वतःच्या उच्च प्रकाश परावर्तनक्षमतेमुळे, बहुतेक लेझर किरण परावर्तित होतात, ज्यामुळे ऊर्जा अपुरी पडते आणि प्रक्रियेचा परिणाम खराब होतो. ॲल्युमिनियम मिश्रधातूचे लेझर कटिंग करताना, खालील मार्गांनी प्रक्रियेचा परिणाम सुधारला जाऊ शकतो:
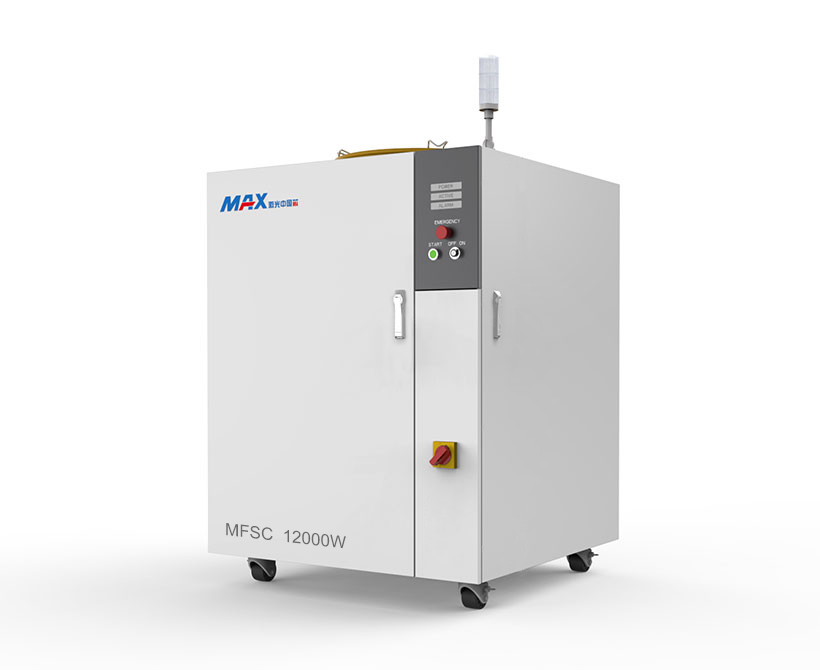
१. योग्य लेझर निवडा: फायबर लेझरचा वापर प्रामुख्याने धातू कापण्यासाठी केला जातो. फायबर लेझरचे वर्गीकरण क्रिस्टल फायबर लेझर, रेअर अर्थ फायबर लेझर, रेट्रोरिफ्लेक्टिव्ह रेझोनंट कॅव्हिटीज, डीबीआर ऑप्टिकल रेझोनन्सेस इत्यादींमध्ये केले जाऊ शकते. वेगवेगळ्या उत्तेजन सामग्री आणि रेझोनंट कॅव्हिटीच्या संरचनेनुसार, आपल्याला वेगवेगळ्या प्रकारच्या ॲल्युमिनियम मिश्रधातूंसाठी अँटी-हाय रिफ्लेक्शन लेझर निवडण्याची आवश्यकता असते. उदाहरणार्थ, जर आपल्याकडे MAX लेझर असेल, तर कनेक्टर G5 असायला हवा.
२. लेझर पॅरामीटर्स समायोजित करा: लेझर पॅरामीटर्स हे लेझर कटिंगवर परिणाम करणाऱ्या सर्वात महत्त्वाच्या घटकांपैकी एक आहेत. कार्बन स्टील आणि इतर धातूंच्या तुलनेत, ॲल्युमिनियम मिश्रधातू कापण्यासाठी जास्त शक्तीची आवश्यकता असते, आणि प्रक्रिया केल्या जाणाऱ्या ॲल्युमिनियम मिश्रधातूच्या गुणधर्मांनुसार पल्स फ्रिक्वेन्सीसारखे पॅरामीटर्स देखील समायोजित करणे आवश्यक असते. याव्यतिरिक्त, वेगवेगळ्या जाडीच्या ॲल्युमिनियम मिश्रधातूसाठी फोकस आणि गतीचे समायोजन देखील आवश्यक असते.
३. सहाय्यक वायू: लेझर कटिंग प्रक्रियेमध्ये, सहाय्यक वायू कटिंगचा वेग वाढवण्यास, ऑक्सिडेशन प्रतिक्रिया आणि उष्णता-प्रभावित क्षेत्र कमी करण्यास, आणि त्याच वेळी वितळलेला स्लग उडवून लावण्यास मदत करू शकतो.
४. कोटिंग: ॲल्युमिनियम मिश्रधातूचे लेझर कटिंग करताना, ॲल्युमिनियम मिश्रधातूच्या पृष्ठभागावर विशेष रंगद्रव्ये किंवा कोटिंग लावून पृष्ठभागाची प्रकाश परावर्तनक्षमता वाढवता येते, ज्यामुळे लेझर कटिंगचा परिणाम सुधारतो.
VF6025H फायबर लेझर कटिंग मशीनचा व्हिडिओ