

Pengenalan Industri Pemprosesan Dinding Langsir
Industri pemprosesan dinding langsir merupakan sektor penting dalam industri pembinaan, terutamanya yang terlibat dalam pemprosesan, pembuatan dan pemasangan produk dinding langsir seni bina.
Dinding langsir merujuk kepada bahagian dinding luar bangunan yang tidak menanggung beban, biasanya terdiri daripada bahan seperti aloi aluminium, kaca, batu dan panel logam, yang digunakan untuk hiasan dan penebat haba.
Industri pemprosesan dinding langsir melibatkan pemprosesan dan pembuatan pelbagai bahan dinding langsir, termasuk pemotongan, penebukan dan kimpalan profil aloi aluminium, pemotongan dan pemprosesan kaca, pemotongan dan pembentukan batu dan aktiviti berkaitan lain. Dalam kes pemprosesan dinding langsir logam, industri ini memerlukan kepakaran dalam pelbagai teknik pemprosesan seperti pemesinan CNC, lenturan, pemotongan, penebukan dan penyemburan, untuk memastikan ketepatan dan kualiti produk dinding langsir.
Kesukaran Penghala CNC Tradisional

Untuk pemprosesan dinding langsir logam aloi aluminium, kebanyakan pelanggan menggunakan mesin ukiran CNC tradisional untuk menghasilkan dan memproses, untuk plat aluminium di bawah 3mm, secara amnya memilih Alat pemotong F4, yang mudah menghasilkan tiga masalah.
1. Apabila kepala pemotong mesin ukiran CNC memproses aluminium, ia akan bersentuhan langsung dengan bahan logam, dan alat pemotong akan menghasilkan kerugian, yang akan menghasilkan kos habis pakai untuk pelanggan.
2. Dalam proses pemotongan, alat F4 akan memotong bahan di sebelahnya, mengakibatkan kehilangan bahan.
3. Oleh kerana alat pemotong mesin ukiran hanya boleh membulatkan sudut, apabila dinding langsir logam mempunyai permintaan berongga bentuk segi empat sama, ia tidak boleh dipotong pada Sudut tepat, yang mengehadkan kesan siap dinding langsir.
01020304
Pelan Penyelesaian untuk Industri Pemprosesan Dinding Langsir
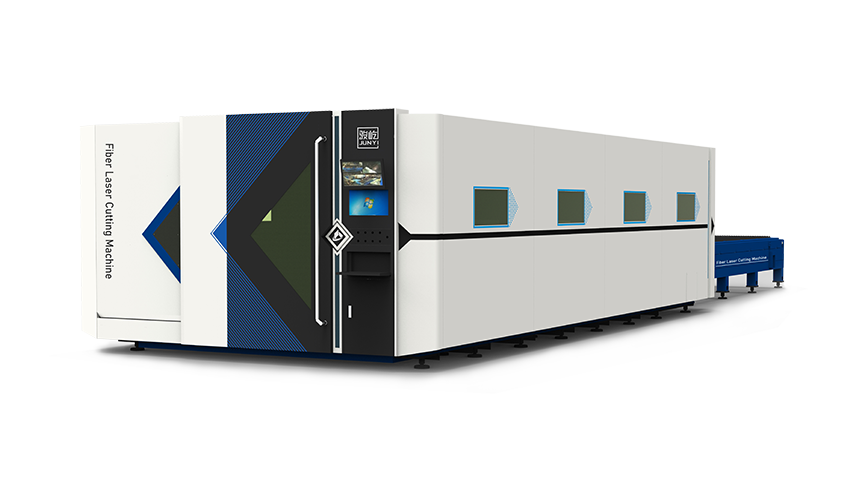
Bagi industri dinding langsir, kami mencadangkan pelanggan untuk memilih pemotong laser gentian.
Mesin pemotong laser menghasilkan pancaran laser dengan ketumpatan tenaga yang tinggi melalui pancaran laser, pancaran laser difokuskan pada permukaan bahan kerja, ketumpatan tenaga pancaran laser yang tinggi menjadikan bahan dipanaskan, dicairkan atau diuap secara tempatan, untuk mencapai tujuan pemotongan, ukiran atau penggerudian dan pemprosesan lain.
Menurut prinsip kerja mesin pemotong laser, kita dapat memahami bahawa peralatan laser dapat menyelesaikan tiga masalah pemprosesan pelanggan dengan berkesan.
1. Rasuk mesin pemotong laser tidak bersentuhan langsung dengan bahan logam, tidak akan ada masalah kehilangan alat, dengan berkesan mengurangkan kos penggunaan;
2. Rasuk pemotongan laser lebih tertumpu selepas memfokus, celah lebih kecil, dan kehilangan bahan dan pembaziran kurang;
3. Apabila memotong sudut tajam, ia boleh diproses dengan berkesan mengikut grafik pemotongan untuk memaksimumkan kesan pemotongan yang dijangkakan.
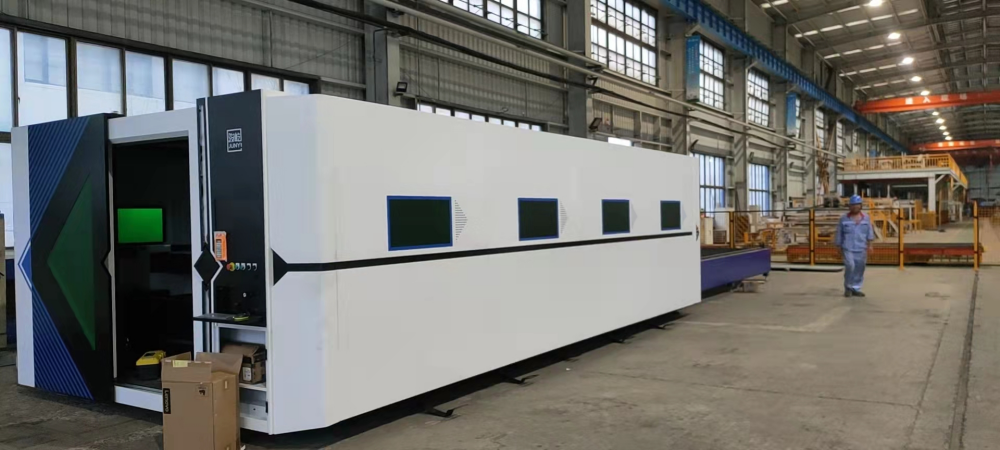
Saksi Pelanggan Pemotong Laser VF6025H
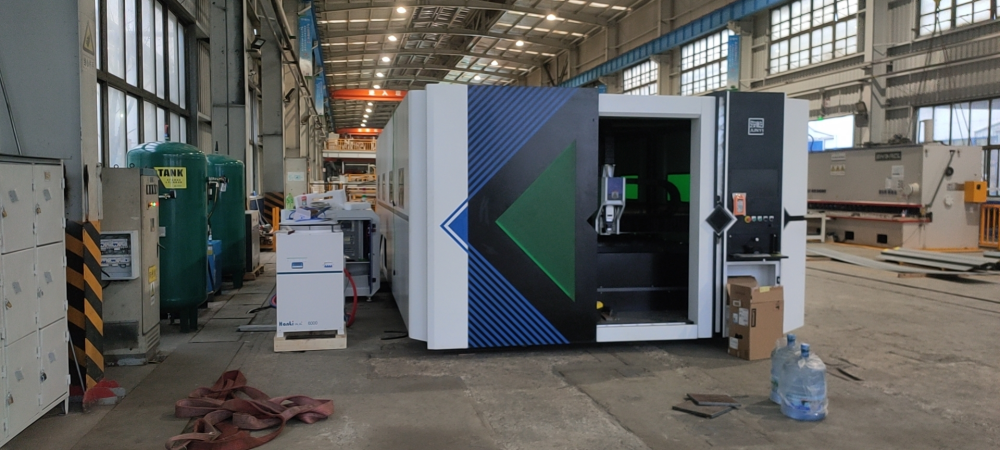
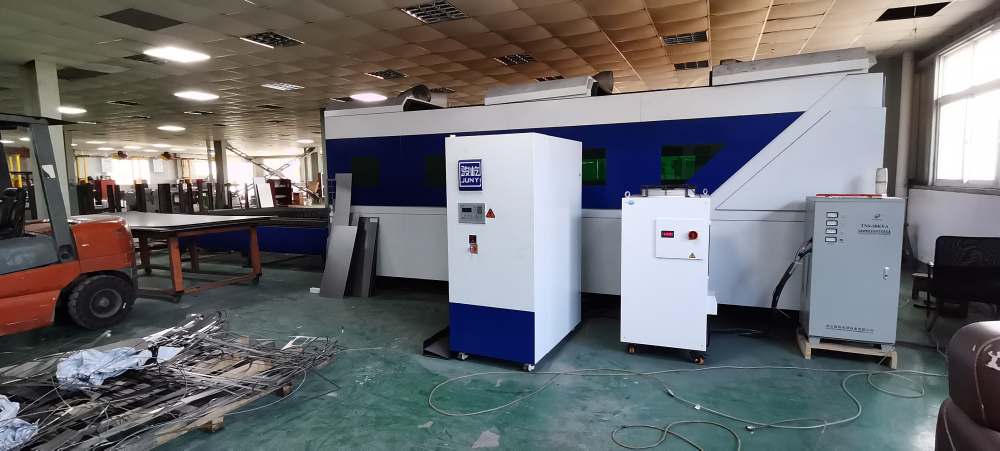
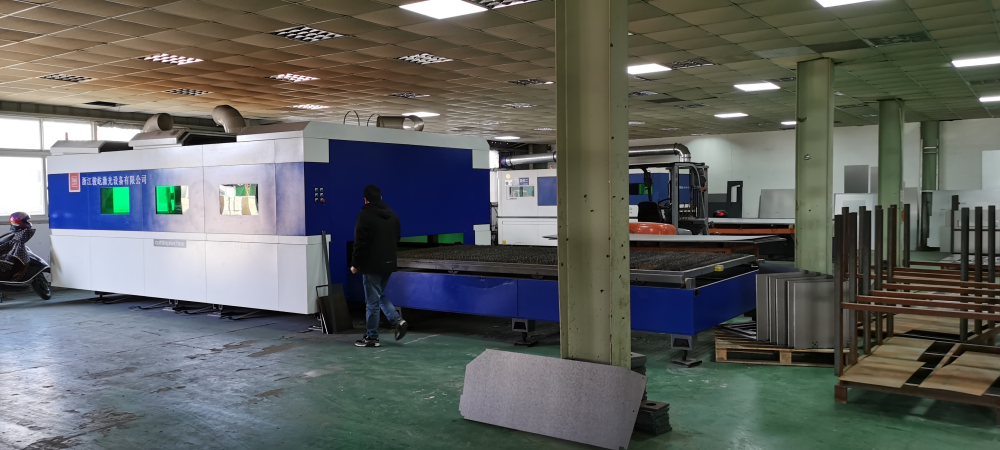
Butiran Pemotong Laser Serat VF6025H
√ Laser profesional dengan pantulan anti-tinggi
√ Pecutan 1.2G boleh mencapai kesan pemotongan terbang
√Faktor keselamatan yang tinggi, parutan lampu merah pilihan
√Pensijilan CE, pasaran Eropah dan Amerika yang paling laris
√Menanda dan memotong kepala berganda pilihan
Pembangunan Masa Depan Pemotong Laser VF6025H
Berbanding dengan mesin ukiran yang boleh memotong secara langsung superposisi plat aluminium berbilang lapisan, mesin pemotong laser tidak boleh mencapai pemotongan superposisi, untuk mencapai pemprosesan yang lebih cekap, akan dilengkapi dengan peranti skrin terbuka gegelung untuk mencapai pemotongan automatik.
Jika anda ingin mengetahui lebih lanjut tentang peranti pemakanan dan pemotongan automatik gegelung skrin terbuka, anda boleh merujuk kepada siri produk ini:
Faktor Pengaruh Kesan Pemotongan
· Sumber laser: panjang gelombang pancaran, taburan tenaga titik, kualiti pancaran, sudut pencapahan, diameter teras gentian, dsb.;
·Parameter proses: kelajuan, kuasa, tekanan udara, ketinggian pemotongan, fokus, saiz dan jenis muncung serta kebulatan, keadaan plumbum, lengkungan serong, dsb.;
·Urutan pemotongan: jarak susun atur grafik, urutan perforasi, urutan pemotongan, dsb.;
·Keadaan luaran: ketulenan gas, tekanan, kestabilan;
·Keadaan plat: model plat, darjah karat plat, kerataan plat;
·Status kepala pemotongan: nisbah kolimasi/fokus, sama ada kanta tercemar, menegak kepala pemotongan, kestabilan kepala pemotongan;
·Keadaan alat mesin: pecutan alat mesin, kestabilan operasi, prestasi galas beban, ubah bentuk penggunaan jangka panjang, dan sebagainya;
·Sistem pemotongan: kelajuan tindak balas sistem, fungsi sistem, kestabilan sistem;
| Jadual Trend Jenis Pemotongan dan Kuasa Laser | ||
| Bahan | Gas bantu | Kuasa laser |
| Pemotongan terang keluli karbon | O2 | 1. Semakin tinggi kuasa, semakin tebal ketebalan pemotongan permukaan yang cerah; 2. Ketebalan plat adalah pasti, dan terdapat julat kuasa untuk pemotongan permukaan yang terang. Jika terlalu kecil, pemotongan permukaan yang terang tidak dapat dicapai, dan jika kuasa terlalu besar, kualiti dan kecekapan pemotongan tidak akan bertambah baik; 3. Semakin tinggi kuasa, semakin cepat kelajuan penembusan plat tebal, dan fenomena lubang letupan akan berkurangan; |
| Pemotongan berkabut keluli karbon | O2 | 1. Ketebalan plat adalah pasti. Terdapat julat kuasa untuk pemotongan permukaan berkabut. Jika terlalu kecil, pemotongan tidak dapat dicapai. Jika kuasa terlalu besar, keseluruhan permukaan pemotongan akan cair. Jika jahitan pemotongan terlalu besar, kualiti pemotongan yang baik tidak akan diperolehi; 2. Semakin tinggi kuasa, semakin cepat kelajuan penembusan plat tebal, dan fenomena lubang letupan akan berkurangan; |
| Keluli tahan karat/aloi aluminium/aloi kuprum, dsb. | N2/Udara | 1. Apabila kuasa laser meningkat, kecekapan pemotongan setiap ketebalan plat menunjukkan trend menaik; 2. Apabila kuasa laser meningkat, ketebalan pemotongan meningkat, dan fenomena gantung sanga berkurangan atau dihapuskan; 3. Semakin tinggi kuasa, semakin cepat kelajuan penembusan plat tebal, dan fenomena lubang letupan akan berkurangan; |
01020304
Status muncung
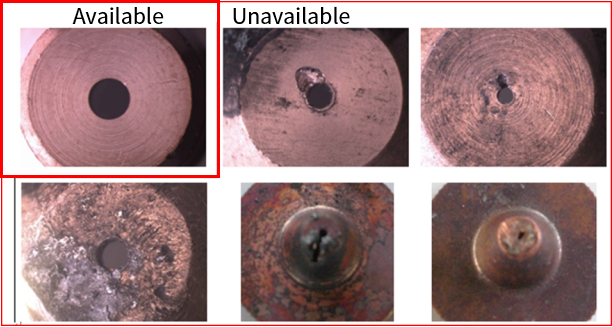
Pusat muncung tidak sepaksi dengan pusat laser, muncung cacat, atau terdapat kesan cair pada muncung.
Apabila gas pemotong dihembus keluar, output gas akan menjadi tidak sekata, menjadikannya lebih mudah untuk bahagian pemotongan mempunyai kesan lebur pada satu sisi tetapi tidak pada sisi yang lain. Plat tebal akan memberi impak yang serius, kadangkala menjadikannya mustahil untuk dipotong;
Apabila memotong benda kerja dengan bucu tajam atau sudut kecil, pencairan berlebihan setempat mungkin berlaku;
Apabila menebuk sebelum memotong, penebukannya tidak stabil, keadaan penembusan sukar difahami, dan masa sukar dikawal;
Status kanta pelindung
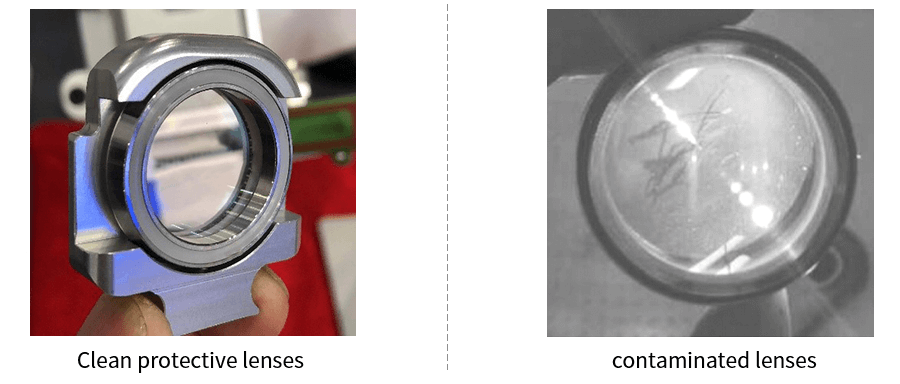
1. Jangan sentuh permukaan kanta optik (pemantul, cermin fokus, dll.) secara langsung dengan tangan anda untuk mengelakkan calar pada cermin. Jika terdapat kesan minyak atau habuk pada cermin, kanta hendaklah dibersihkan tepat pada masanya;
2. Jangan letakkan kanta di tempat yang gelap dan lembap, kerana ini akan menyebabkan permukaan kanta menjadi tua.
3. Jika permukaan kanta terkena habuk, kotoran, atau wap air, ia mudah menyerap cahaya laser dan menyebabkan kerosakan pada salutan kanta; sekurang-kurangnya ia akan menjejaskan kualiti pancaran laser, dan paling teruk, tiada pancaran laser akan dihasilkan.
4. Apabila kanta rosak, anda harus menghubungi jabatan perkhidmatan selepas jualan Junyi Laser untuk pembaikan tepat pada masanya. Cuba jangan gunakan kanta yang rosak, jika tidak, ia akan mempercepatkan kerosakan pada kanta yang boleh dibaiki.
5. Semasa memasang atau menggantikan pemantul atau cermin pemfokus, jangan gunakan terlalu banyak tekanan, jika tidak ia akan menyebabkan kanta berubah bentuk, sekali gus menjejaskan kualiti pancaran.
Apabila memotong aloi aluminium dengan laser, disebabkan oleh pantulan cahaya yang tinggi pada aloi aluminium itu sendiri, kebanyakan pancaran laser akan dipantulkan, mengakibatkan tenaga yang tidak mencukupi dan hasil pemprosesan yang lemah. Apabila memotong aloi aluminium dengan laser, kesan pemprosesan boleh diperbaiki dengan cara berikut:
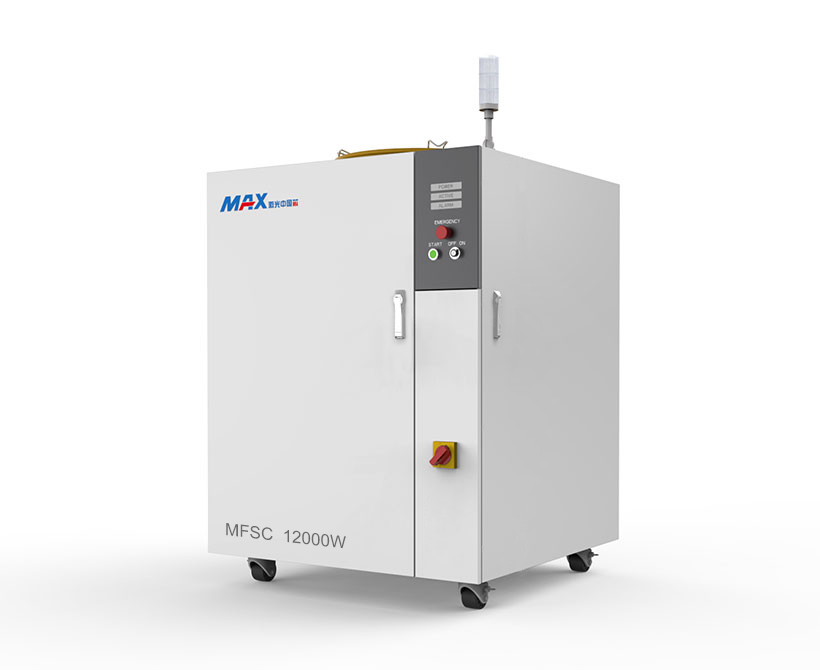
1. Pilih laser yang sesuai: Laser gentian digunakan terutamanya untuk memotong logam. Laser gentian boleh dibahagikan kepada laser gentian kristal, laser gentian nadir bumi, rongga resonans retroreflektif, resonans optik DBR, dan sebagainya. Mengikut bahan pengujaan dan struktur rongga resonans yang berbeza, kita perlu memilih laser pantulan anti-tinggi untuk pelbagai jenis aloi aluminium. Contohnya, jika kita dilengkapi dengan laser MAX, penyambungnya hendaklah G5.
2. Laraskan parameter laser: Parameter laser adalah salah satu faktor terpenting yang mempengaruhi pemotongan laser. Berbanding dengan keluli karbon dan logam lain, pemotongan aloi aluminium memerlukan kuasa yang lebih tinggi, dan parameter seperti frekuensi denyut juga perlu diselaraskan mengikut sifat aloi aluminium yang diproses. Di samping itu, aloi aluminium dengan ketebalan yang berbeza juga memerlukan pelarasan fokus dan kelajuan.
3. Gas bantu: Dalam pemprosesan pemotongan laser, gas bantu boleh membantu meningkatkan kelajuan pemotongan, mengurangkan tindak balas pengoksidaan dan zon yang terjejas haba, dan meniup sanga cair pada masa yang sama.
4. Salutan: Apabila memotong aloi aluminium dengan laser, anda boleh meningkatkan pantulan cahaya permukaan dengan menggunakan pigmen khas atau salutan pada permukaan aloi aluminium, sekali gus meningkatkan kesan pemotongan laser.
Video Mesin Pemotongan Laser Serat VF6025H