

पर्दा पर्खाल प्रशोधन उद्योग परिचय
पर्दा पर्खाल प्रशोधन उद्योग निर्माण उद्योग भित्र एक महत्त्वपूर्ण क्षेत्र हो, जुन मुख्यतया वास्तुकला पर्दा पर्खाल उत्पादनहरूको प्रशोधन, निर्माण र स्थापनामा संलग्न छ।
पर्दाको पर्खाल भन्नाले भवनको बाहिरी पर्खालको भार नबहाउने भागलाई बुझाउँछ, जुन सामान्यतया सजावट र थर्मल इन्सुलेशनको लागि प्रयोग गरिने आल्मुनियम मिश्र धातु, गिलास, ढुङ्गा र धातु प्यानल जस्ता सामग्रीहरू मिलेर बनेको हुन्छ।
पर्दा भित्ता प्रशोधन उद्योगमा विभिन्न पर्दा भित्ता सामग्रीहरूको प्रशोधन र निर्माण समावेश छ, जसमा एल्युमिनियम मिश्र धातु प्रोफाइलहरूको काट्ने, पंचिंग गर्ने र वेल्डिंग गर्ने, गिलास काट्ने र प्रशोधन गर्ने, ढुङ्गाको काट्ने र आकार दिने, र अन्य सम्बन्धित गतिविधिहरू समावेश छन्। धातुको पर्दा भित्ताहरू प्रशोधन गर्ने सन्दर्भमा, उद्योगलाई पर्दा भित्ता उत्पादनहरूको शुद्धता र गुणस्तर सुनिश्चित गर्न CNC मेसिनिङ, झुकाउने, काट्ने, पंचिंग गर्ने र स्प्रे गर्ने जस्ता विभिन्न प्रशोधन प्रविधिहरूमा विशेषज्ञता चाहिन्छ।
परम्परागत सीएनसी राउटरका कठिनाइहरू

एल्युमिनियम मिश्र धातुको पर्दा भित्ता प्रशोधनको लागि, धेरैजसो ग्राहकहरूले तलको एल्युमिनियम प्लेट उत्पादन र प्रशोधन गर्न परम्परागत सीएनसी उत्कीर्णन मेसिन प्रयोग गर्छन्। ३ मिमीसामान्यतया छनौट गर्नुहोस् F4 काट्ने उपकरण, जुन तीन समस्याहरू उत्पादन गर्न सजिलो छ।
१. जब CNC उत्कीर्णन मेसिनको काट्ने टाउकोले आल्मुनियम प्रशोधन गर्छ, यसले सिधै धातुको सामग्रीसँग सम्पर्क गर्नेछ, र काट्ने उपकरणले नोक्सान उत्पन्न गर्नेछ, जसले ग्राहकको लागि उपभोग्य लागत उत्पादन गर्नेछ।
२. काट्ने प्रक्रियामा, F4 को उपकरणले यसको छेउमा रहेको सामग्री काट्नेछ, जसले गर्दा सामग्रीको क्षति हुनेछ।
३. किनभने उत्कीर्णन मेसिनको काट्ने उपकरणले कुनाहरू मात्र गोलो बनाउन सक्छ, जब धातुको पर्दाको पर्खालमा वर्ग आकारको खोक्रोपनको माग हुन्छ, यसलाई समकोणमा काट्न सकिँदैन, जसले पर्दाको पर्खालको समाप्त प्रभावलाई सीमित गर्दछ।
०१०२०३०४
पर्दा पर्खाल प्रशोधन उद्योगको लागि समाधान योजना
पर्दा भित्ता उद्योगको लागि, हामी ग्राहकलाई फाइबर लेजर कटर छनौट गर्न सुझाव दिन्छौं।
लेजर काट्ने मेसिनले लेजर बीम मार्फत उच्च ऊर्जा घनत्व भएको लेजर बीम उत्पादन गर्छ, लेजर बीम वर्कपीसको सतहमा केन्द्रित हुन्छ, लेजर बीमको उच्च ऊर्जा घनत्वले सामग्रीलाई स्थानीय रूपमा तताउने, पग्लने वा वाष्पीकृत बनाउँछ, जसले गर्दा काट्ने, उत्कीर्णन गर्ने वा ड्रिलिंग गर्ने र अन्य प्रशोधन उद्देश्यहरू प्राप्त गर्न सकिन्छ।
लेजर काट्ने मेसिनको कार्य सिद्धान्त अनुसार, हामी बुझ्न सक्छौं कि लेजर उपकरणले ग्राहकहरूको तीन प्रशोधन समस्याहरूलाई प्रभावकारी रूपमा समाधान गर्न सक्छ।
१. लेजर काट्ने मेसिनको बीमले धातुको सामग्रीसँग सिधै सम्पर्क गर्दैन, उपकरण हराउने समस्या हुनेछैन, प्रभावकारी रूपमा प्रयोगको लागत घटाउनेछ;
२. फोकस गरेपछि लेजर काट्ने बीम बढी केन्द्रित हुन्छ, स्लिट सानो हुन्छ, र सामग्रीको क्षति र फोहोर कम हुन्छ;
३. तीखा कुनाहरू काट्दा, यसले अपेक्षित काट्ने प्रभावलाई अधिकतम बनाउन काट्ने ग्राफिक्स अनुसार प्रभावकारी रूपमा प्रशोधन गर्न सक्छ।
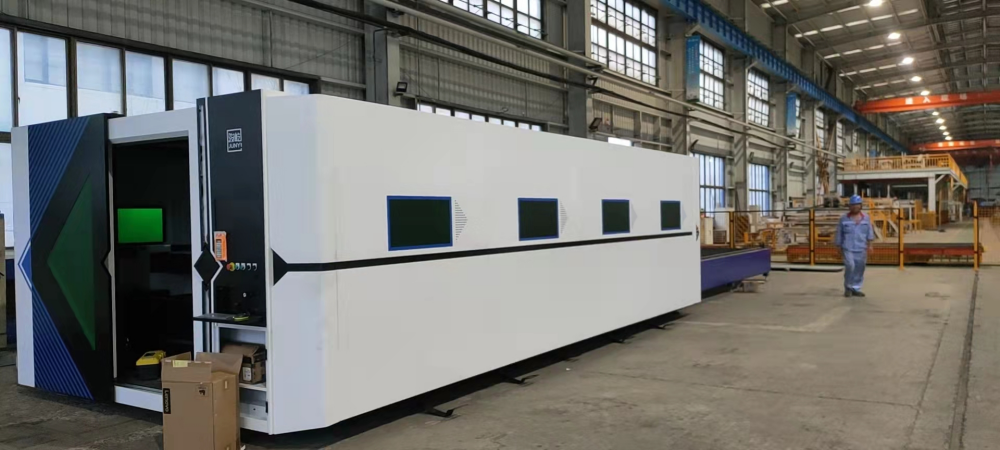
VF6025H लेजर कटरको ग्राहक साक्षी
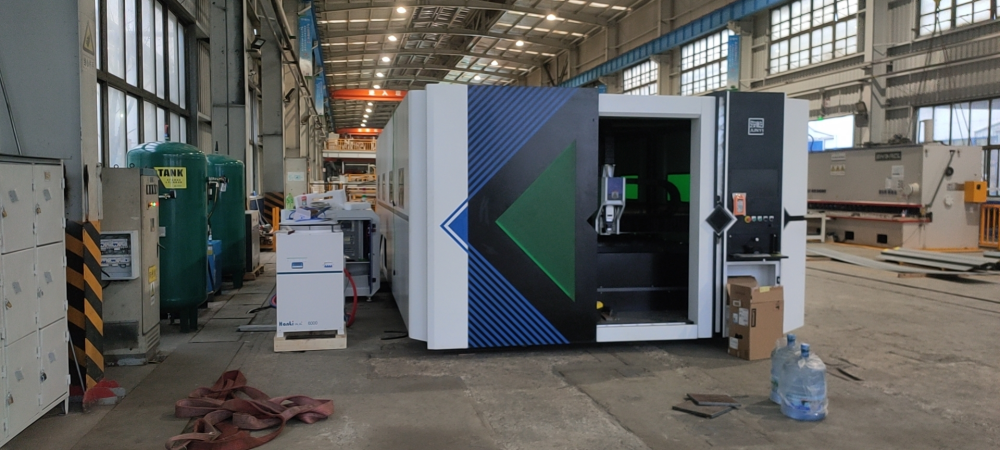
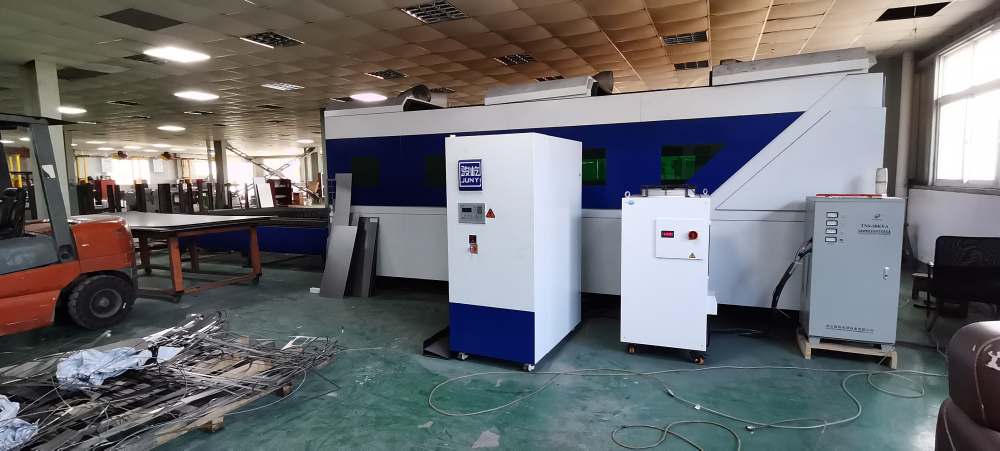
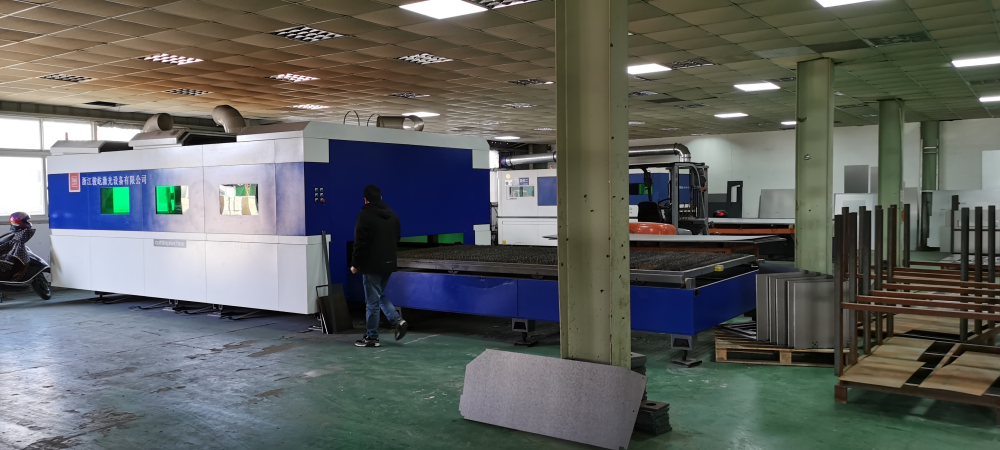
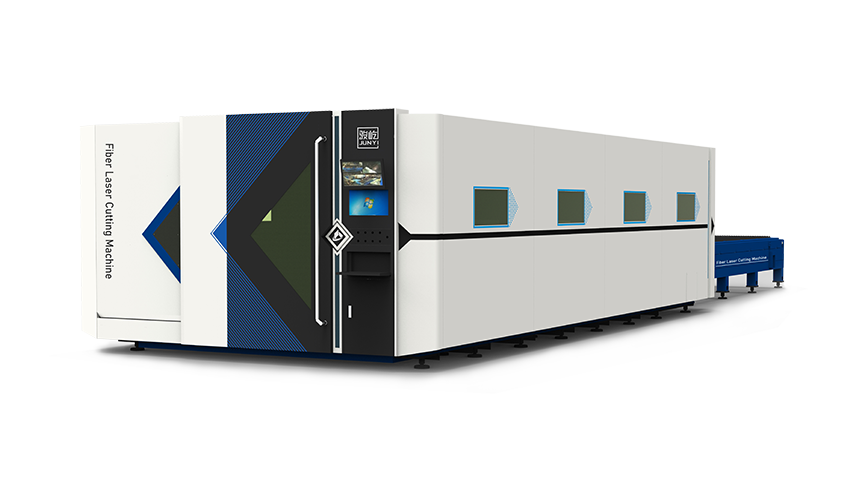
VF6025H फाइबर लेजर कटरको विवरण
√ उच्च परावर्तन विरोधी व्यावसायिक लेजर
√ १.२G एक्सेलेरेशनले उडान काट्ने प्रभाव प्राप्त गर्न सक्छ
√उच्च सुरक्षा कारक, वैकल्पिक रातो बत्ती ग्रेटिंग
√CE प्रमाणीकरण, सबैभन्दा धेरै बिक्री हुने युरोपेली र अमेरिकी बजारहरू
√वैकल्पिक मार्किङ र डबल हेड काट्ने
लेजर कटर VF6025H को भविष्यको विकास
उत्कीर्णन मेसिनले बहु-तह एल्युमिनियम प्लेट सुपरपोजिसनलाई सिधै काट्न सक्ने तुलनामा, लेजर काट्ने मेसिनले सुपरपोजिसन काट्ने काम प्राप्त गर्न सक्दैन, कुशल प्रशोधनलाई राम्रोसँग प्राप्त गर्नको लागि, स्वचालित काट्ने काम प्राप्त गर्न कोइल ओपन स्क्रिन उपकरणले सुसज्जित हुनेछ।
यदि तपाईं ओपन स्क्रिन कोइल स्वचालित फिडिङ र काट्ने उपकरणको बारेमा थप जान्न चाहनुहुन्छ भने, तपाईं यो उत्पादन श्रृंखलालाई सन्दर्भ गर्न सक्नुहुन्छ:
काटन प्रभावको प्रभाव कारकहरू
· लेजर स्रोत: बीम तरंगदैर्ध्य, स्पट ऊर्जा वितरण, बीम गुणस्तर, विचलन कोण, फाइबर कोर व्यास, आदि;
·प्रक्रिया प्यारामिटरहरू: गति, शक्ति, हावाको चाप, काट्ने उचाइ, फोकस, नोजलको आकार र प्रकार र गोलाकारता, सिसाको अवस्था, आर्क च्याम्फरिङ, आदि;
·काट्ने क्रम: ग्राफिक लेआउट स्पेसिङ, पर्फोरेसन अनुक्रम, काट्ने क्रम, आदि;
·बाह्य अवस्थाहरू: ग्यास शुद्धता, दबाब, स्थिरता;
·प्लेट अवस्था: प्लेट मोडेल, प्लेट खियाको डिग्री, प्लेट समतलता;
·काट्ने टाउकोको स्थिति: कोलिमेसन/फोकस अनुपात, लेन्स दूषित छ कि छैन, काट्ने टाउकोको ठाडोपन, काट्ने टाउकोको स्थिरता;
·मेसिन उपकरण अवस्थाहरू: मेसिन उपकरणको प्रवेग, सञ्चालन स्थिरता, भार-असर प्रदर्शन, दीर्घकालीन प्रयोग विकृति, आदि;
·काट्ने प्रणाली: प्रणाली प्रतिक्रिया गति, प्रणाली कार्यक्षमता, प्रणाली स्थिरता;
| काट्ने प्रकार र लेजर पावर ट्रेन्ड तालिका | ||
| सामाग्री | सहायक ग्यास | लेजर पावर |
| कार्बन स्टीलको चम्किलो काटन | O2 लाई समायोजन गर्नुहोस् | १. पावर जति उच्च हुन्छ, उज्यालो सतह काट्ने मोटाई त्यति नै बाक्लो हुन्छ; २. प्लेटको मोटाई निश्चित छ, र उज्यालो सतह काट्ने शक्ति दायरा छ। यदि यो धेरै सानो छ भने, उज्यालो सतह काट्ने क्षमता प्राप्त गर्न सकिँदैन, र यदि शक्ति धेरै ठूलो छ भने, काट्ने गुणस्तर र दक्षता सुधार हुनेछैन; ३. पावर जति उच्च हुन्छ, बाक्लो प्लेटहरूको प्वाल पार्ने गति त्यति नै छिटो हुन्छ, र विस्फोट प्वालहरूको घटना कम हुनेछ; |
| कार्बन स्टील फ्रोस्टेड काट्ने | O2 लाई समायोजन गर्नुहोस् | १. प्लेटको मोटाई निश्चित छ। फ्रोस्टेड सतह काट्ने पावर दायरा छ। यदि यो धेरै सानो छ भने, काट्न सकिँदैन। यदि पावर धेरै ठूलो छ भने, सम्पूर्ण काट्ने सतह पग्लिनेछ। यदि काट्ने सिम धेरै ठूलो छ भने, राम्रो काट्ने गुणस्तर प्राप्त हुनेछैन; २. पावर जति उच्च हुन्छ, बाक्लो प्लेटहरूको प्वाल पार्ने गति त्यति नै छिटो हुन्छ, र विस्फोट प्वालहरूको घटना कम हुनेछ; |
| स्टेनलेस स्टील/एल्युमिनियम मिश्र धातु/तामा मिश्र धातु, आदि। | N2/एयर | १. लेजर पावर बढ्दै जाँदा, प्रत्येक प्लेट मोटाईको काट्ने दक्षताले माथितिरको प्रवृत्ति देखाउँछ; २. लेजरको शक्ति बढ्दै जाँदा, काट्ने मोटाई बढ्छ, र स्ल्याग झुण्डिने घटना घट्छ वा हट्छ; ३. पावर जति उच्च हुन्छ, बाक्लो प्लेटहरूको प्वाल पार्ने गति त्यति नै छिटो हुन्छ, र विस्फोट प्वालहरूको घटना कम हुनेछ; |
०१०२०३०४
नोजल स्थिति
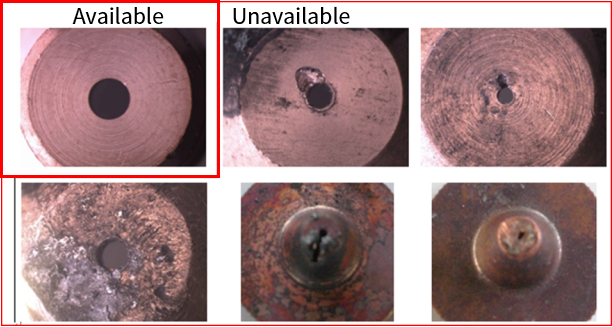
नोजलको केन्द्र लेजरको केन्द्रसँग समाक्षीय छैन, नोजल विकृत छ, वा नोजलमा पग्लिएका दागहरू छन्।
काट्ने ग्यास निस्कँदा, ग्यास उत्पादन असमान हुनेछ, जसले गर्दा काट्ने खण्डको एक छेउमा पग्लने दागहरू हुन सजिलो हुन्छ तर अर्को छेउमा हुँदैन। बाक्लो प्लेटहरूले गम्भीर प्रभाव पार्नेछ, कहिलेकाहीँ यसलाई काट्न असम्भव बनाउँछ;
तीखा कुनाहरू वा साना कोणहरू भएका वर्कपीसहरू काट्दा, स्थानीय रूपमा अत्यधिक पग्लने सम्भावना हुन्छ;
काट्नु अघि प्वाल पार्दा, प्वाल अस्थिर हुन्छ, प्रवेश अवस्था बुझ्न गाह्रो हुन्छ, र समय नियन्त्रण गर्न गाह्रो हुन्छ;
सुरक्षात्मक लेन्सको स्थिति
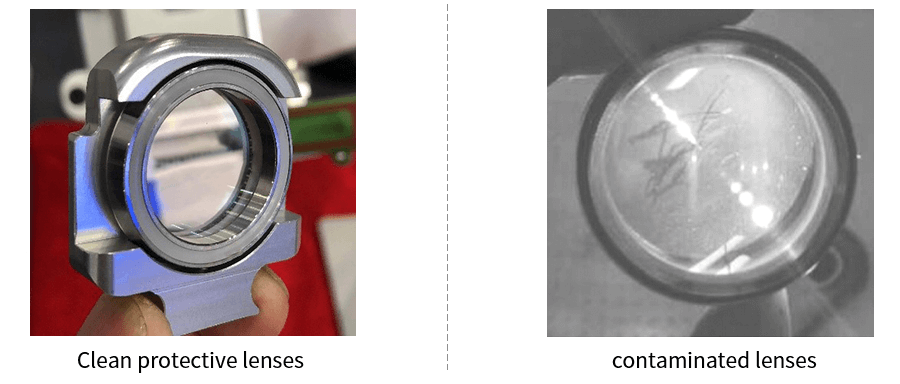
१. ऐनामा खरोंच नपरोस् भनेर अप्टिकल लेन्स (रिफ्लेक्टर, फोकस गर्ने ऐना, आदि) को सतहलाई आफ्नो हातले सिधै नछुनुहोस्। यदि ऐनामा तेलको दाग वा धुलो छ भने, लेन्सलाई समयमै सफा गर्नुपर्छ;
२. लेन्सलाई अँध्यारो र आर्द्र ठाउँमा नराख्नुहोस्, किनकि यसले लेन्सको सतहलाई बुढो बनाउँछ।
३. यदि लेन्सको सतह धुलो, फोहोर वा पानीको वाष्पले दाग लागेको छ भने, लेजर प्रकाशलाई अवशोषित गर्न र लेन्स कोटिंगलाई क्षति पुर्याउन सजिलो हुन्छ; कम्तिमा यसले लेजर बीमको गुणस्तरलाई असर गर्नेछ, र सबैभन्दा खराब कुरा, कुनै लेजर बीम उत्पन्न हुनेछैन।
४. लेन्स बिग्रिएपछि, समयमै मर्मतको लागि जुनी लेजर बिक्री पछिको सेवा विभागमा सम्पर्क गर्नुपर्छ। बिग्रिएको लेन्स प्रयोग नगर्ने प्रयास गर्नुहोस्, अन्यथा यसले मर्मत गर्न सकिने लेन्सको क्षतिलाई तीव्र पार्नेछ।
५. रिफ्लेक्टर वा फोकस गर्ने ऐना स्थापना गर्दा वा प्रतिस्थापन गर्दा, धेरै दबाब प्रयोग नगर्नुहोस्, अन्यथा यसले लेन्सलाई विकृत बनाउनेछ, जसले गर्दा बीमको गुणस्तरमा असर पर्नेछ।
लेजर काट्ने एल्युमिनियम मिश्र धातुको उच्च प्रकाश परावर्तकताको कारणले गर्दा, धेरैजसो लेजर बीम परावर्तित हुनेछ, जसको परिणामस्वरूप अपर्याप्त ऊर्जा र खराब प्रशोधन परिणामहरू हुनेछन्। लेजर काट्ने एल्युमिनियम मिश्र धातुको प्रशोधन प्रभावलाई निम्न तरिकाले सुधार गर्न सकिन्छ:
१. उपयुक्त लेजर छनौट गर्नुहोस्: फाइबर लेजरहरू मुख्यतया धातु काट्न प्रयोग गरिन्छ। फाइबर लेजरहरूलाई क्रिस्टल फाइबर लेजर, दुर्लभ पृथ्वी फाइबर लेजर, रेट्रोरिफ्लेक्टिभ रेजोनन्ट क्याभिटी, DBR अप्टिकल रेजोनन्स, आदिमा विभाजन गर्न सकिन्छ। विभिन्न उत्तेजना सामग्री र रेजोनन्ट क्याभिटी संरचनाहरू अनुसार, हामीले विभिन्न प्रकारका एल्युमिनियम मिश्र धातुहरूको लागि एन्टी-हाई रिफ्लेक्सन लेजरहरू छनौट गर्न आवश्यक छ। उदाहरणका लागि, यदि हामी MAX लेजरले सुसज्जित छौं भने, कनेक्टर G5 हुनुपर्छ।
२. लेजर प्यारामिटरहरू समायोजन गर्नुहोस्: लेजर प्यारामिटरहरू लेजर काट्नेलाई असर गर्ने सबैभन्दा महत्त्वपूर्ण कारकहरू मध्ये एक हो। कार्बन स्टील र अन्य धातुहरूको तुलनामा, एल्युमिनियम मिश्र धातुहरू काट्न उच्च शक्ति चाहिन्छ, र पल्स फ्रिक्वेन्सी जस्ता प्यारामिटरहरू पनि प्रशोधन भइरहेको एल्युमिनियम मिश्र धातुको गुणहरू अनुसार समायोजन गर्न आवश्यक छ, थप रूपमा, विभिन्न मोटाईका एल्युमिनियम मिश्र धातुहरूलाई पनि फोकस र गतिको समायोजन आवश्यक पर्दछ।
३. सहायक ग्यास: लेजर काट्ने प्रशोधनमा, सहायक ग्यासले काट्ने गति बढाउन, अक्सिडेशन प्रतिक्रिया र ताप-प्रभावित क्षेत्र कम गर्न र एकै समयमा पग्लिएको स्ल्यागलाई उडाउन मद्दत गर्न सक्छ।
४. कोटिंग: लेजरले एल्युमिनियम मिश्र धातु काट्दा, तपाईंले एल्युमिनियम मिश्र धातुको सतहमा विशेष पिग्मेन्ट वा कोटिंग लगाएर सतहको प्रकाश परावर्तनशीलता बढाउन सक्नुहुन्छ, जसले गर्दा लेजर काट्ने प्रभावमा सुधार हुन्छ।
VF6025H फाइबर लेजर काट्ने मेसिनको भिडियो