

Inleiding tot de vliesgevelverwerkingsindustrie
De vliesgevelindustrie is een belangrijke sector binnen de bouwsector, die zich voornamelijk bezighoudt met de verwerking, fabricage en installatie van architectonische vliesgevelproducten.
Een vliesgevel is het niet-dragende deel van de buitenmuur van een gebouw, doorgaans opgebouwd uit materialen zoals aluminiumlegering, glas, steen en metalen panelen, die dienen voor decoratie en thermische isolatie.
De vliesgevelindustrie omvat de verwerking en fabricage van diverse vliesgevelmaterialen, waaronder het snijden, ponsen en lassen van aluminiumlegeringsprofielen, het snijden en bewerken van glas, het snijden en vormen van steen en andere aanverwante activiteiten. Bij de verwerking van metalen vliesgevels vereist de industrie expertise in diverse bewerkingstechnieken zoals CNC-bewerking, buigen, snijden, ponsen en spuiten, om de precisie en kwaliteit van de vliesgevelproducten te garanderen.
Moeilijkheden van de traditionele CNC-router

Voor de bewerking van aluminiumlegering metalen vliesgevels gebruiken de meeste klanten de traditionele CNC-graveermachine voor de productie en bewerking van de aluminium plaat hieronder. 3 mm, over het algemeen kiezen F4 snijgereedschap, wat gemakkelijk leidt tot drie problemen.
1. Wanneer de snijkop van de CNC-graveermachine aluminium bewerkt, komt deze direct in contact met het metaal, waardoor het snijgereedschap slijtage vertoont en er verbruikskosten voor de klant ontstaan.
2. Tijdens het snijproces snijdt het F4-gereedschap ook het naastgelegen materiaal mee, wat leidt tot materiaalverlies.
3. Omdat het snijgereedschap van de graveermachine alleen hoeken kan afronden, kan een metalen vliesgevel met een vierkante uitsparing niet onder een rechte hoek worden gesneden, wat het uiteindelijke resultaat van de vliesgevel beperkt.
01020304
Oplossingsplan voor de vliesgevelindustrie
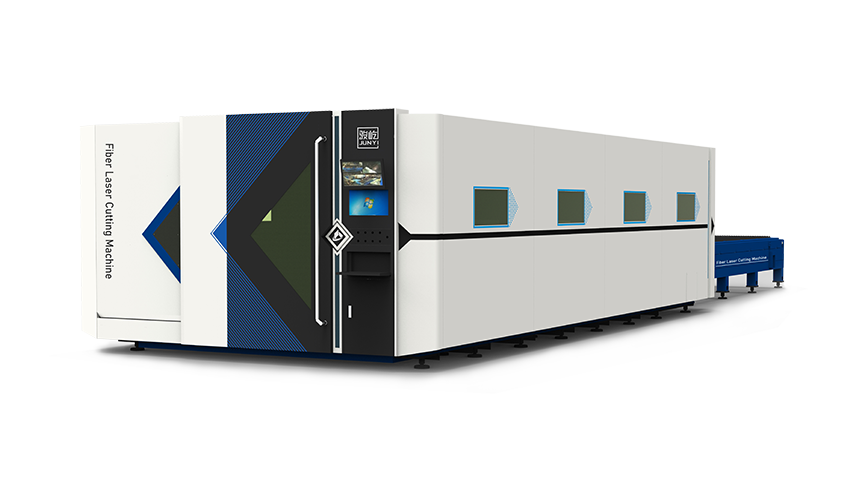
Voor de gevelbouwsector adviseren wij klanten om te kiezen voor een fiberlasersnijmachine.
Een lasersnijmachine produceert een laserstraal met een hoge energiedichtheid. Deze laserstraal wordt gefocusseerd op het oppervlak van het werkstuk. De hoge energiedichtheid van de laserstraal zorgt ervoor dat het materiaal plaatselijk wordt verwarmd, gesmolten of verdampt, waardoor snijden, graveren, boren en andere bewerkingen mogelijk worden.
Op basis van het werkingsprincipe van de lasersnijmachine kunnen we concluderen dat de laserapparatuur de drie bewerkingsproblemen van klanten effectief kan oplossen.
1. De laserstraal van de lasersnijmachine komt niet direct in contact met het metalen materiaal, waardoor er geen gereedschapsverlies optreedt en de gebruikskosten effectief worden verlaagd;
2. De laserstraal is na focussering geconcentreerder, de snede is kleiner en het materiaalverlies en de verspilling zijn minder;
3. Bij het snijden van scherpe hoeken kan de machine effectief te werk gaan volgens de snij-instructies om het gewenste snijresultaat te maximaliseren.
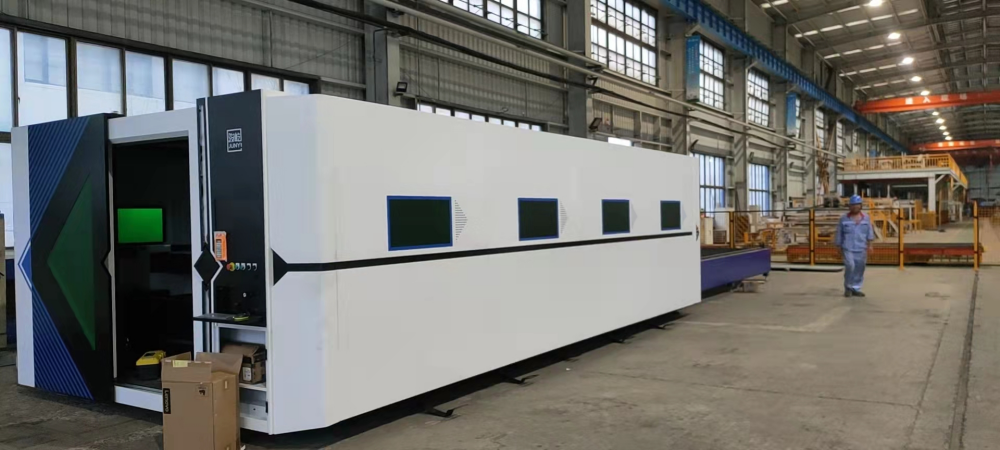
Klantgetuigenis van de VF6025H lasersnijder
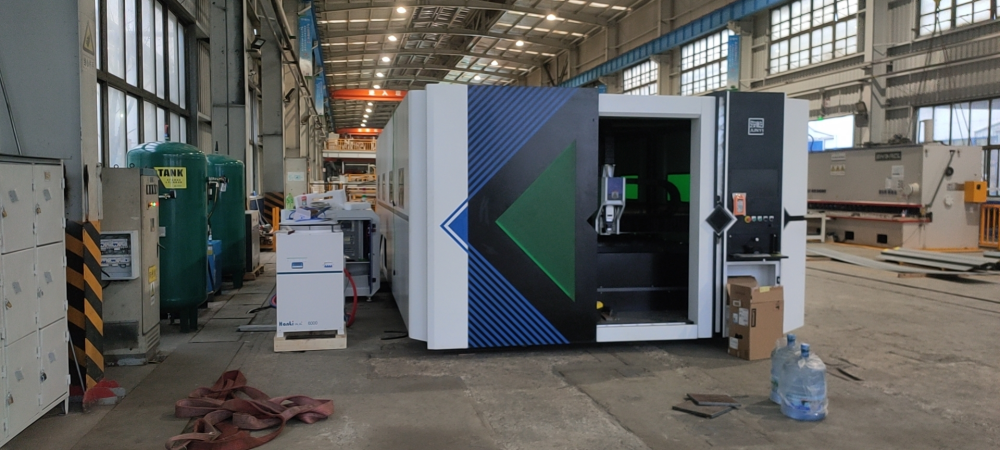
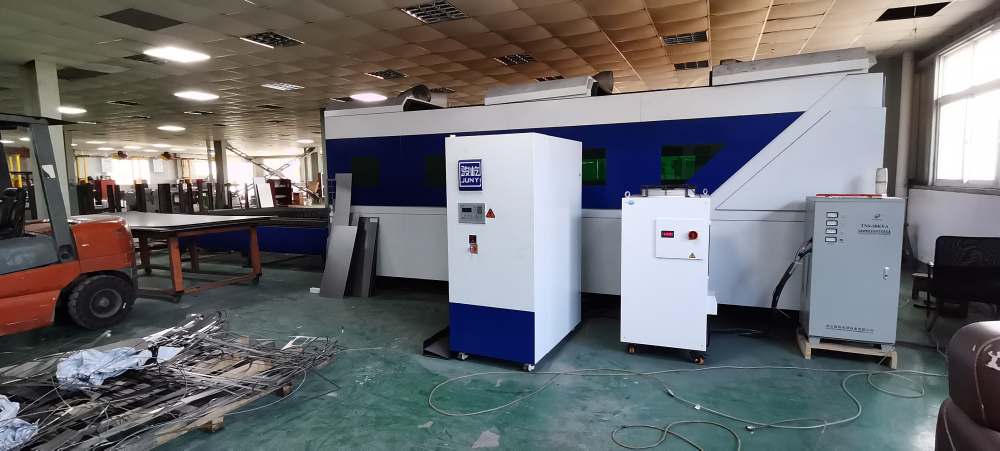
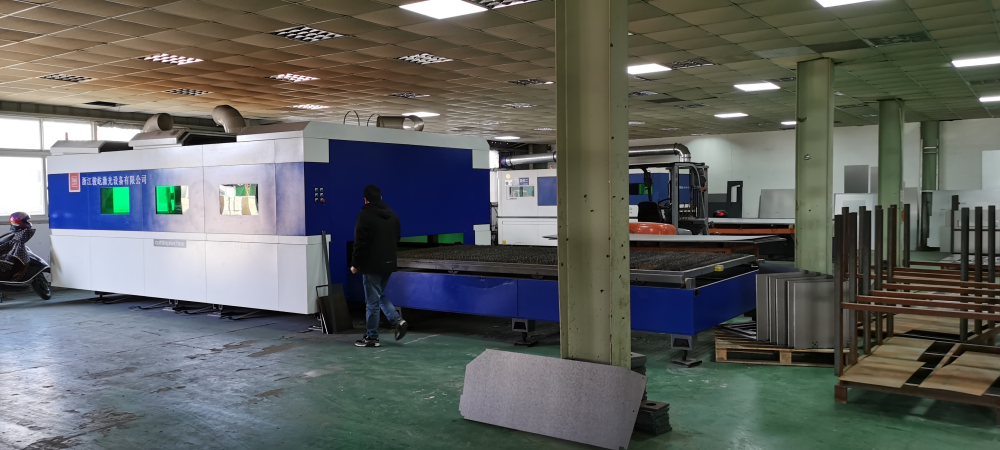
Details van de VF6025H fiberlasersnijder
√ Professionele laser met anti-hoge reflectiviteit
Met een versnelling van √1,2G kan het vliegende snij-effect worden bereikt.
√Hoge veiligheidsfactor, optioneel rood lichtrooster
√CE-certificering, bestsellers op de Europese en Amerikaanse markt.
√Optionele markeer- en snijfunctie met dubbele kop
Toekomstige ontwikkeling van de lasersnijder VF6025H
In tegenstelling tot een graveermachine, die meerlaagse aluminiumplaten direct kan doorsnijden, kan een lasersnijmachine dit niet. Om een efficiëntere verwerking te bereiken, wordt de machine daarom uitgerust met een spoelopener voor automatisch snijden.
Als u meer wilt weten over de automatische invoer- en snijinrichting voor open zeefspoelen, kunt u deze productserie raadplegen:
Invloedfactoren van het snij-effect
• Laserbron: golflengte van de straal, energieverdeling van de laserbundel, straalkwaliteit, divergentiehoek, vezelkerndiameter, enz.;
·Procesparameters: snelheid, vermogen, luchtdruk, snijhoogte, focus, sproeiergrootte en -type en rondheid, aanloopconditie, boogafschuining, enz.;
·Snijvolgorde: afstand tussen grafische elementen, perforatievolgorde, snijvolgorde, enz.;
·Externe omstandigheden: gaszuiverheid, druk, stabiliteit;
·Staat van de plaat: plaatmodel, mate van roestvorming, vlakheid van de plaat;
·Status van de snijkop: collimatie-/focusverhouding, of de lens vervuild is, verticale stand van de snijkop, stabiliteit van de snijkop;
·Machinegereedschapcondities: acceleratie van het machinegereedschap, bedrijfsstabiliteit, draagvermogen, vervorming bij langdurig gebruik, enz.;
·Snijsysteem: reactiesnelheid van het systeem, functionaliteit van het systeem, stabiliteit van het systeem;
| Tabel met trends in snijtype en laservermogen | ||
| Materiaal | Hulpgas | Laservermogen |
| Helder snijden van koolstofstaal | O2 | 1. Hoe hoger het vermogen, hoe dikker de snijdikte van het glanzende oppervlak; 2. De dikte van de plaat is vast, en er is een vermogensbereik voor het slijpen van een glanzend oppervlak. Als het vermogen te laag is, kan er geen glanzend oppervlak worden geslepen, en als het vermogen te hoog is, zullen de slijpkwaliteit en -efficiëntie niet verbeteren; 3. Hoe hoger het vermogen, hoe sneller de perforatiesnelheid van dikke platen en hoe kleiner de kans op het ontstaan van explosiegaten; |
| Mat gesneden koolstofstaal | O2 | 1. De dikte van de plaat is vast. Er is een vermogensbereik voor het snijden van matte oppervlakken. Als het vermogen te laag is, kan er niet gesneden worden. Als het vermogen te hoog is, smelt het gehele snijoppervlak. Als de snijnaad te groot is, wordt er geen goede snijkwaliteit verkregen; 2. Hoe hoger het vermogen, hoe sneller de perforatiesnelheid van dikke platen en hoe kleiner de kans op het ontstaan van explosiegaten; |
| Roestvrij staal/aluminiumlegering/koperlegering, enz. | N2/Lucht | 1. Naarmate het laservermogen toeneemt, vertoont de snij-efficiëntie van elke plaatdikte een stijgende trend; 2. Naarmate het laservermogen toeneemt, neemt de snijdikte toe en wordt het verschijnsel van slakophoping verminderd of geëlimineerd; 3. Hoe hoger het vermogen, hoe sneller de perforatiesnelheid van dikke platen en hoe kleiner de kans op het ontstaan van explosiegaten; |
01020304
Sproeierstatus
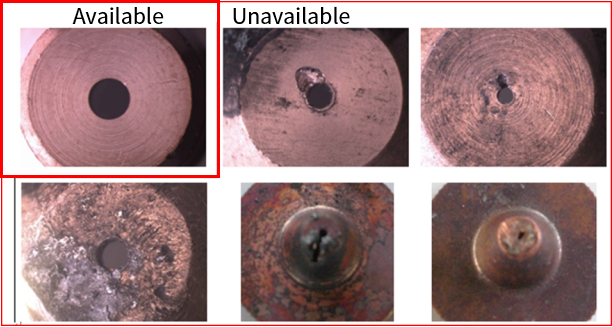
Het middelpunt van het mondstuk is niet coaxiaal met het middelpunt van de laser, het mondstuk is vervormd of er zijn smeltplekken op het mondstuk.
Wanneer het snijgas wordt uitgeblazen, is de gasafgifte ongelijkmatig, waardoor het gemakkelijker is dat er aan de ene kant van het snijvlak smeltplekken ontstaan en aan de andere kant niet. Bij dikke platen is dit een ernstig probleem, waardoor het soms onmogelijk wordt om ze te snijden.
Bij het bewerken van werkstukken met scherpe hoeken of kleine hoeken is de kans groot dat er plaatselijk oversmelting optreedt;
Bij perforeren vóór het snijden is de perforatie instabiel, zijn de penetratieomstandigheden moeilijk te bepalen en is de timing lastig te controleren;
Status van de beschermende lens
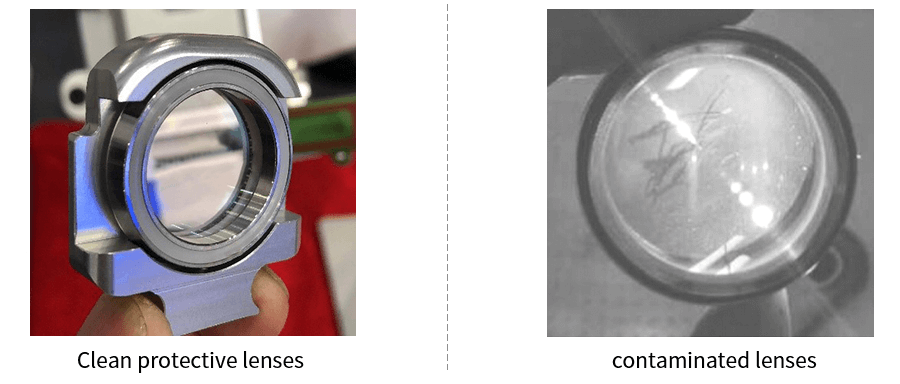
1. Raak het oppervlak van optische lenzen (reflectoren, focusspiegels, enz.) niet rechtstreeks met uw handen aan om krassen op de spiegel te voorkomen. Als er olievlekken of stof op de spiegel zitten, moet de lens tijdig worden schoongemaakt;
2. Plaats de lens niet op een donkere en vochtige plaats, aangezien dit de veroudering van het lensoppervlak zal veroorzaken.
3. Als het lensoppervlak vervuild is met stof, vuil of waterdamp, kan het laserlicht gemakkelijk absorberen en de lenscoating beschadigen; dit zal op zijn minst de kwaliteit van de laserstraal beïnvloeden en in het ergste geval zal er helemaal geen laserstraal worden gegenereerd.
4. Als de lens beschadigd is, neem dan tijdig contact op met de klantenservice van Junyi Laser voor reparatie. Probeer de beschadigde lens niet te gebruiken, anders versnelt dit de schade aan de lens die gerepareerd kan worden.
5. Oefen bij het installeren of vervangen van de reflector of focusspiegel niet te veel druk uit, anders kan de lens vervormen en de kwaliteit van de lichtbundel beïnvloeden.
Bij het lasersnijden van aluminiumlegeringen wordt, vanwege de hoge lichtreflectie van de legering zelf, het grootste deel van de laserstraal gereflecteerd. Dit resulteert in onvoldoende energie en slechte bewerkingsresultaten. Het bewerkingsresultaat bij het lasersnijden van aluminiumlegeringen kan op de volgende manieren worden verbeterd:
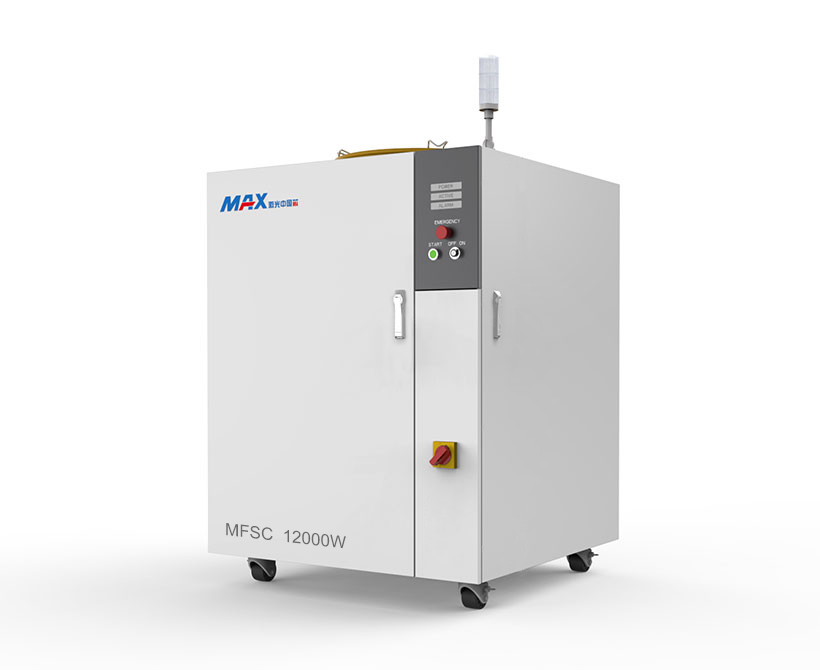
1. Kies de juiste laser: Vezellasers worden voornamelijk gebruikt voor het snijden van metaal. Vezellasers kunnen worden onderverdeeld in kristalvezellasers, zeldzame-aardevezellasers, retroreflecterende resonantieholtes, DBR-optische resonanties, enz. Afhankelijk van de verschillende excitatiematerialen en resonantieholtestructuren moeten we lasers met een hoge reflectieweerstand kiezen voor verschillende soorten aluminiumlegeringen. Als we bijvoorbeeld een MAX-laser gebruiken, moet de connector G5 zijn.
2. Laserparameters aanpassen: Laserparameters zijn een van de belangrijkste factoren die van invloed zijn op lasersnijden. Vergeleken met koolstofstaal en andere metalen vereist het snijden van aluminiumlegeringen een hoger vermogen. Parameters zoals de puls frequentie moeten ook worden aangepast aan de eigenschappen van de te bewerken aluminiumlegering. Bovendien vereisen aluminiumlegeringen met verschillende diktes ook aanpassing van de focus en snelheid.
3. Hulpgas: Bij lasersnijden kan hulpgas de snijsnelheid verhogen, oxidatiereacties en de door warmte beïnvloede zone verminderen en tegelijkertijd de gesmolten slak wegblazen.
4. Coating: Bij het lasersnijden van aluminiumlegeringen kan de lichtreflectie van het oppervlak worden verhoogd door speciale pigmenten of een coating op het oppervlak van de aluminiumlegering aan te brengen, waardoor het lasersnijresultaat wordt verbeterd.
Video van de VF6025H fiberlasersnijmachine