

ਪਰਦਾ ਕੰਧ ਪ੍ਰੋਸੈਸਿੰਗ ਉਦਯੋਗ ਦੀ ਜਾਣ-ਪਛਾਣ
ਪਰਦੇ ਦੀਵਾਰ ਪ੍ਰੋਸੈਸਿੰਗ ਉਦਯੋਗ ਉਸਾਰੀ ਉਦਯੋਗ ਦੇ ਅੰਦਰ ਇੱਕ ਮਹੱਤਵਪੂਰਨ ਖੇਤਰ ਹੈ, ਜੋ ਮੁੱਖ ਤੌਰ 'ਤੇ ਆਰਕੀਟੈਕਚਰਲ ਪਰਦੇ ਦੀਵਾਰ ਉਤਪਾਦਾਂ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ, ਨਿਰਮਾਣ ਅਤੇ ਸਥਾਪਨਾ ਵਿੱਚ ਰੁੱਝਿਆ ਹੋਇਆ ਹੈ।
ਪਰਦੇ ਦੀਵਾਰ ਕਿਸੇ ਇਮਾਰਤ ਦੀ ਬਾਹਰੀ ਕੰਧ ਦੇ ਗੈਰ-ਲੋਡ-ਬੇਅਰਿੰਗ ਹਿੱਸੇ ਨੂੰ ਦਰਸਾਉਂਦੀ ਹੈ, ਜੋ ਆਮ ਤੌਰ 'ਤੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ, ਕੱਚ, ਪੱਥਰ ਅਤੇ ਧਾਤ ਦੇ ਪੈਨਲਾਂ ਵਰਗੀਆਂ ਸਮੱਗਰੀਆਂ ਤੋਂ ਬਣੀ ਹੁੰਦੀ ਹੈ, ਜੋ ਸਜਾਵਟ ਅਤੇ ਥਰਮਲ ਇਨਸੂਲੇਸ਼ਨ ਲਈ ਵਰਤੀ ਜਾਂਦੀ ਹੈ।
ਪਰਦੇ ਦੀ ਕੰਧ ਪ੍ਰੋਸੈਸਿੰਗ ਉਦਯੋਗ ਵਿੱਚ ਵੱਖ-ਵੱਖ ਪਰਦੇ ਦੀ ਕੰਧ ਸਮੱਗਰੀ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਅਤੇ ਨਿਰਮਾਣ ਸ਼ਾਮਲ ਹੈ, ਜਿਸ ਵਿੱਚ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਪ੍ਰੋਫਾਈਲਾਂ ਨੂੰ ਕੱਟਣਾ, ਪੰਚ ਕਰਨਾ ਅਤੇ ਵੈਲਡਿੰਗ ਕਰਨਾ, ਕੱਚ ਨੂੰ ਕੱਟਣਾ ਅਤੇ ਪ੍ਰੋਸੈਸ ਕਰਨਾ, ਪੱਥਰ ਨੂੰ ਕੱਟਣਾ ਅਤੇ ਆਕਾਰ ਦੇਣਾ, ਅਤੇ ਹੋਰ ਸੰਬੰਧਿਤ ਗਤੀਵਿਧੀਆਂ ਸ਼ਾਮਲ ਹਨ। ਧਾਤ ਦੇ ਪਰਦੇ ਦੀਆਂ ਕੰਧਾਂ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਦੇ ਮਾਮਲੇ ਵਿੱਚ, ਉਦਯੋਗ ਨੂੰ ਪਰਦੇ ਦੀ ਕੰਧ ਉਤਪਾਦਾਂ ਦੀ ਸ਼ੁੱਧਤਾ ਅਤੇ ਗੁਣਵੱਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਉਣ ਲਈ ਸੀਐਨਸੀ ਮਸ਼ੀਨਿੰਗ, ਮੋੜਨਾ, ਕੱਟਣਾ, ਪੰਚਿੰਗ ਅਤੇ ਸਪਰੇਅ ਵਰਗੀਆਂ ਵੱਖ-ਵੱਖ ਪ੍ਰੋਸੈਸਿੰਗ ਤਕਨੀਕਾਂ ਵਿੱਚ ਮੁਹਾਰਤ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
ਰਵਾਇਤੀ ਸੀਐਨਸੀ ਰਾਊਟਰ ਦੀਆਂ ਮੁਸ਼ਕਲਾਂ

ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਦੇ ਪਰਦੇ ਦੀ ਕੰਧ ਦੀ ਪ੍ਰੋਸੈਸਿੰਗ ਲਈ, ਜ਼ਿਆਦਾਤਰ ਗਾਹਕ ਹੇਠਾਂ ਦਿੱਤੀ ਐਲੂਮੀਨੀਅਮ ਪਲੇਟ ਲਈ, ਉਤਪਾਦਨ ਅਤੇ ਪ੍ਰਕਿਰਿਆ ਕਰਨ ਲਈ ਰਵਾਇਤੀ ਸੀਐਨਸੀ ਉੱਕਰੀ ਮਸ਼ੀਨ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹਨ। 3 ਮਿਲੀਮੀਟਰ, ਆਮ ਤੌਰ 'ਤੇ ਚੁਣੋ F4 ਕੱਟਣ ਵਾਲਾ ਔਜ਼ਾਰ, ਜਿਸ ਨਾਲ ਤਿੰਨ ਸਮੱਸਿਆਵਾਂ ਪੈਦਾ ਕਰਨਾ ਆਸਾਨ ਹੈ।
1. ਜਦੋਂ ਸੀਐਨਸੀ ਉੱਕਰੀ ਮਸ਼ੀਨ ਦਾ ਕੱਟਣ ਵਾਲਾ ਸਿਰ ਐਲੂਮੀਨੀਅਮ ਦੀ ਪ੍ਰਕਿਰਿਆ ਕਰਦਾ ਹੈ, ਤਾਂ ਇਹ ਸਿੱਧਾ ਧਾਤ ਦੀ ਸਮੱਗਰੀ ਨਾਲ ਸੰਪਰਕ ਕਰੇਗਾ, ਅਤੇ ਕੱਟਣ ਵਾਲਾ ਸੰਦ ਨੁਕਸਾਨ ਪੈਦਾ ਕਰੇਗਾ, ਜਿਸ ਨਾਲ ਗਾਹਕ ਲਈ ਇੱਕ ਖਪਤਯੋਗ ਲਾਗਤ ਪੈਦਾ ਹੋਵੇਗੀ।
2. ਕੱਟਣ ਦੀ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ, F4 ਦਾ ਔਜ਼ਾਰ ਆਪਣੇ ਨਾਲ ਵਾਲੀ ਸਮੱਗਰੀ ਨੂੰ ਕੱਟ ਦੇਵੇਗਾ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਸਮੱਗਰੀ ਦਾ ਨੁਕਸਾਨ ਹੋਵੇਗਾ।
3. ਕਿਉਂਕਿ ਉੱਕਰੀ ਮਸ਼ੀਨ ਦਾ ਕੱਟਣ ਵਾਲਾ ਸੰਦ ਸਿਰਫ਼ ਕੋਨਿਆਂ ਨੂੰ ਹੀ ਗੋਲ ਕਰ ਸਕਦਾ ਹੈ, ਜਦੋਂ ਧਾਤ ਦੇ ਪਰਦੇ ਦੀ ਕੰਧ ਵਿੱਚ ਵਰਗਾਕਾਰ ਆਕਾਰ ਦੀ ਖੋਖਲੀ ਮੰਗ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਇਸਨੂੰ ਸੱਜੇ ਕੋਣ 'ਤੇ ਨਹੀਂ ਕੱਟਿਆ ਜਾ ਸਕਦਾ, ਜੋ ਪਰਦੇ ਦੀ ਕੰਧ ਦੇ ਮੁਕੰਮਲ ਪ੍ਰਭਾਵ ਨੂੰ ਸੀਮਤ ਕਰਦਾ ਹੈ।
01020304
ਪਰਦੇ ਦੀਵਾਰ ਪ੍ਰੋਸੈਸਿੰਗ ਉਦਯੋਗ ਲਈ ਹੱਲ ਯੋਜਨਾ
ਪਰਦੇ ਦੀਵਾਰ ਉਦਯੋਗ ਲਈ, ਅਸੀਂ ਗਾਹਕ ਨੂੰ ਫਾਈਬਰ ਲੇਜ਼ਰ ਕਟਰ ਚੁਣਨ ਦਾ ਸੁਝਾਅ ਦਿੰਦੇ ਹਾਂ।
ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਲੇਜ਼ਰ ਬੀਮ ਰਾਹੀਂ ਉੱਚ ਊਰਜਾ ਘਣਤਾ ਵਾਲਾ ਲੇਜ਼ਰ ਬੀਮ ਪੈਦਾ ਕਰਦੀ ਹੈ, ਲੇਜ਼ਰ ਬੀਮ ਵਰਕਪੀਸ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਕੇਂਦ੍ਰਿਤ ਹੁੰਦਾ ਹੈ, ਲੇਜ਼ਰ ਬੀਮ ਦੀ ਉੱਚ ਊਰਜਾ ਘਣਤਾ ਸਮੱਗਰੀ ਨੂੰ ਸਥਾਨਕ ਤੌਰ 'ਤੇ ਗਰਮ, ਪਿਘਲਾ ਜਾਂ ਵਾਸ਼ਪੀਕਰਨ ਬਣਾਉਂਦੀ ਹੈ, ਤਾਂ ਜੋ ਕੱਟਣ, ਉੱਕਰੀ ਜਾਂ ਡ੍ਰਿਲਿੰਗ ਅਤੇ ਹੋਰ ਪ੍ਰੋਸੈਸਿੰਗ ਉਦੇਸ਼ਾਂ ਨੂੰ ਪ੍ਰਾਪਤ ਕੀਤਾ ਜਾ ਸਕੇ।
ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦੇ ਕਾਰਜਸ਼ੀਲ ਸਿਧਾਂਤ ਦੇ ਅਨੁਸਾਰ, ਅਸੀਂ ਸਮਝ ਸਕਦੇ ਹਾਂ ਕਿ ਲੇਜ਼ਰ ਉਪਕਰਣ ਗਾਹਕਾਂ ਦੀਆਂ ਤਿੰਨ ਪ੍ਰੋਸੈਸਿੰਗ ਸਮੱਸਿਆਵਾਂ ਨੂੰ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਹੱਲ ਕਰ ਸਕਦੇ ਹਨ।
1. ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦਾ ਬੀਮ ਸਿੱਧਾ ਧਾਤ ਦੀ ਸਮੱਗਰੀ ਨਾਲ ਸੰਪਰਕ ਨਹੀਂ ਕਰਦਾ, ਔਜ਼ਾਰ ਦੇ ਨੁਕਸਾਨ ਦੀ ਕੋਈ ਸਮੱਸਿਆ ਨਹੀਂ ਹੋਵੇਗੀ, ਜਿਸ ਨਾਲ ਵਰਤੋਂ ਦੀ ਲਾਗਤ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਘਟੇਗੀ;
2. ਫੋਕਸ ਕਰਨ ਤੋਂ ਬਾਅਦ ਲੇਜ਼ਰ ਕਟਿੰਗ ਬੀਮ ਜ਼ਿਆਦਾ ਕੇਂਦ੍ਰਿਤ ਹੁੰਦਾ ਹੈ, ਸਲਿਟ ਛੋਟਾ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਸਮੱਗਰੀ ਦਾ ਨੁਕਸਾਨ ਅਤੇ ਰਹਿੰਦ-ਖੂੰਹਦ ਘੱਟ ਹੁੰਦੀ ਹੈ;
3. ਤਿੱਖੇ ਕੋਨਿਆਂ ਨੂੰ ਕੱਟਣ ਵੇਲੇ, ਇਹ ਉਮੀਦ ਕੀਤੇ ਕੱਟਣ ਪ੍ਰਭਾਵ ਨੂੰ ਵੱਧ ਤੋਂ ਵੱਧ ਕਰਨ ਲਈ ਕੱਟਣ ਵਾਲੇ ਗ੍ਰਾਫਿਕਸ ਦੇ ਅਨੁਸਾਰ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਪ੍ਰਕਿਰਿਆ ਕਰ ਸਕਦਾ ਹੈ।
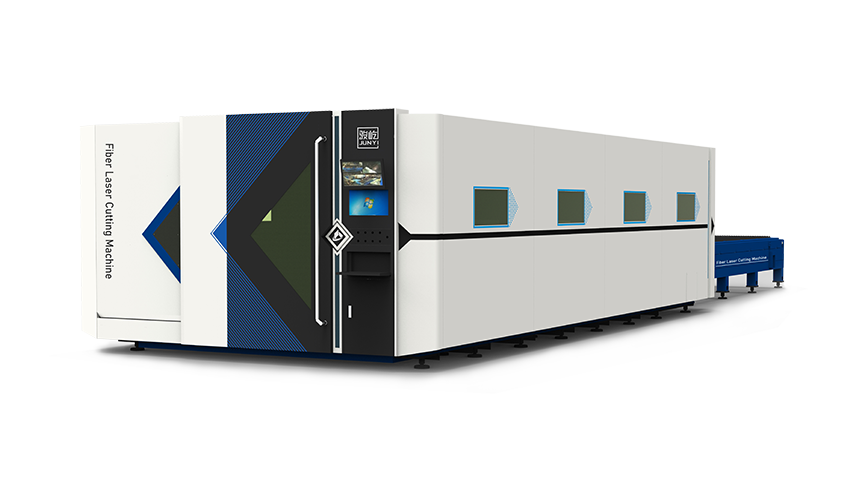
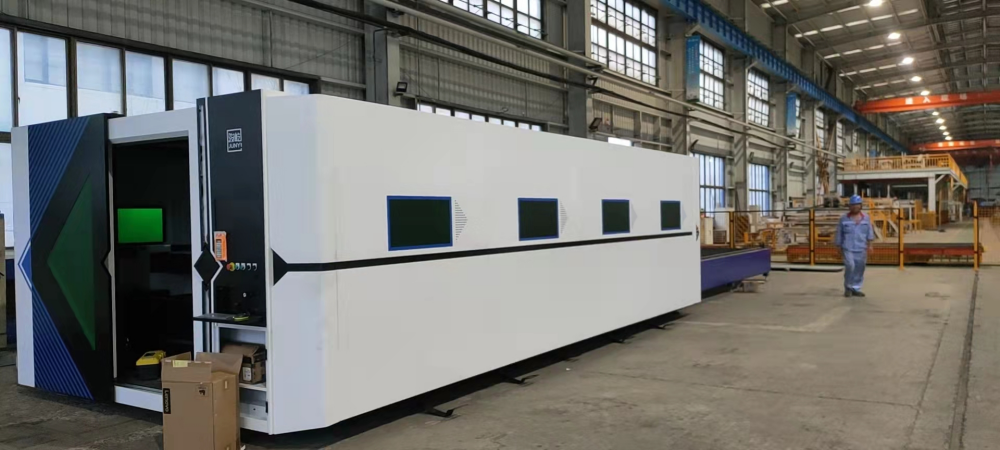
VF6025H ਲੇਜ਼ਰ ਕਟਰ ਦਾ ਗਾਹਕ ਗਵਾਹ
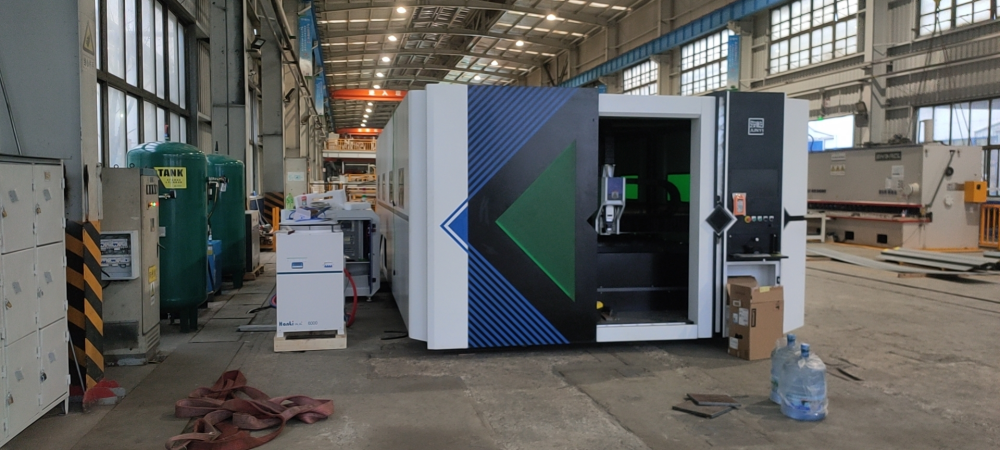
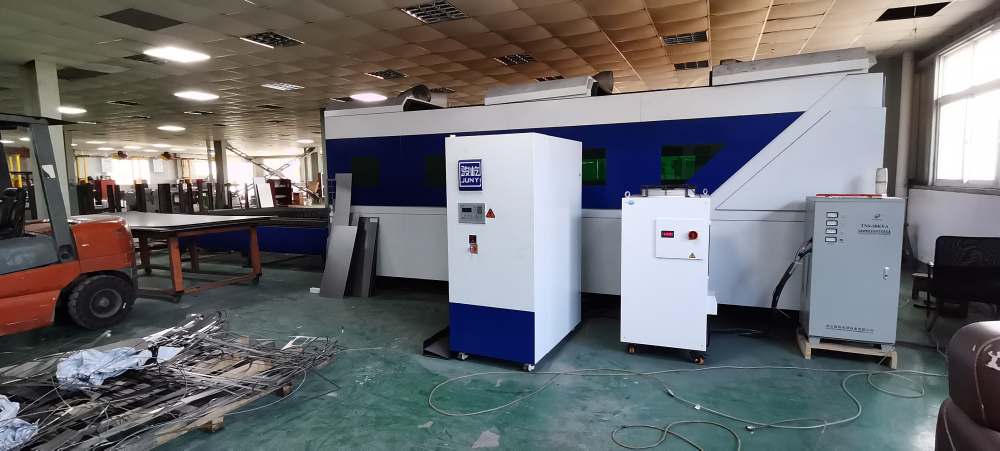
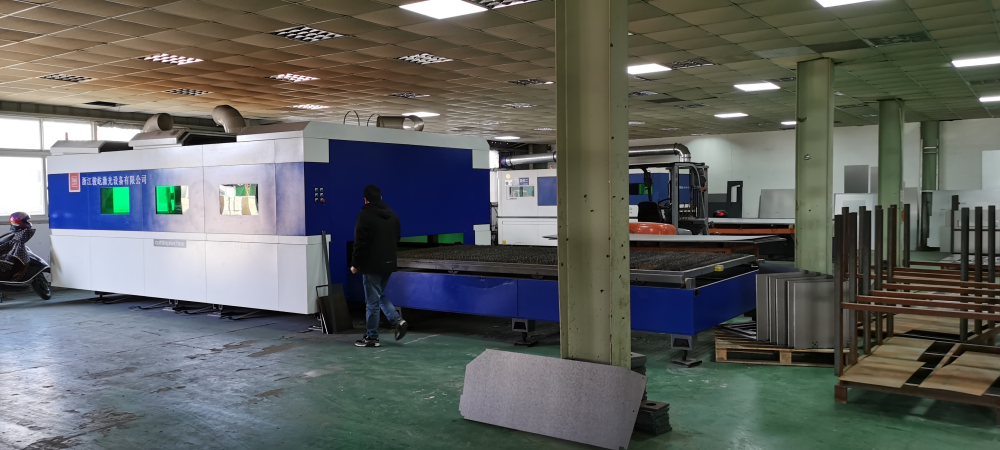
VF6025H ਫਾਈਬਰ ਲੇਜ਼ਰ ਕਟਰ ਦੇ ਵੇਰਵੇ
√ ਐਂਟੀ-ਹਾਈ ਰਿਫਲੈਕਟੀਵਿਟੀ ਵਾਲਾ ਪੇਸ਼ੇਵਰ ਲੇਜ਼ਰ
√ 1.2G ਪ੍ਰਵੇਗ ਫਲਾਇੰਗ ਕਟਿੰਗ ਪ੍ਰਭਾਵ ਨੂੰ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦਾ ਹੈ
√ਉੱਚ ਸੁਰੱਖਿਆ ਕਾਰਕ, ਵਿਕਲਪਿਕ ਲਾਲ ਬੱਤੀ ਗਰੇਟਿੰਗ
√CE ਸਰਟੀਫਿਕੇਸ਼ਨ, ਸਭ ਤੋਂ ਵੱਧ ਵਿਕਣ ਵਾਲੇ ਯੂਰਪੀਅਨ ਅਤੇ ਅਮਰੀਕੀ ਬਾਜ਼ਾਰ
√ਵਿਕਲਪਿਕ ਮਾਰਕਿੰਗ ਅਤੇ ਡਬਲ ਹੈੱਡ ਕੱਟਣਾ
ਲੇਜ਼ਰ ਕਟਰ VF6025H ਦਾ ਭਵਿੱਖੀ ਵਿਕਾਸ
ਉੱਕਰੀ ਮਸ਼ੀਨ ਦੇ ਮੁਕਾਬਲੇ ਮਲਟੀ-ਲੇਅਰ ਐਲੂਮੀਨੀਅਮ ਪਲੇਟ ਸੁਪਰਪੋਜ਼ੀਸ਼ਨ ਨੂੰ ਸਿੱਧਾ ਕੱਟਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਸੁਪਰਪੋਜ਼ੀਸ਼ਨ ਕਟਿੰਗ ਪ੍ਰਾਪਤ ਨਹੀਂ ਕਰ ਸਕਦੀ, ਕੁਸ਼ਲ ਪ੍ਰੋਸੈਸਿੰਗ ਨੂੰ ਬਿਹਤਰ ਢੰਗ ਨਾਲ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ, ਆਟੋਮੈਟਿਕ ਕਟਿੰਗ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਕੋਇਲ ਓਪਨ ਸਕ੍ਰੀਨ ਡਿਵਾਈਸ ਨਾਲ ਲੈਸ ਹੋਵੇਗੀ।
ਜੇਕਰ ਤੁਸੀਂ ਓਪਨ ਸਕ੍ਰੀਨ ਕੋਇਲ ਆਟੋਮੈਟਿਕ ਫੀਡਿੰਗ ਅਤੇ ਕਟਿੰਗ ਡਿਵਾਈਸ ਬਾਰੇ ਹੋਰ ਜਾਣਨਾ ਚਾਹੁੰਦੇ ਹੋ, ਤਾਂ ਤੁਸੀਂ ਇਸ ਉਤਪਾਦ ਲੜੀ ਦਾ ਹਵਾਲਾ ਦੇ ਸਕਦੇ ਹੋ:
ਕੱਟਣ ਦੇ ਪ੍ਰਭਾਵ ਦੇ ਕਾਰਕ
· ਲੇਜ਼ਰ ਸਰੋਤ: ਬੀਮ ਵੇਵਲੈਂਥ, ਸਪਾਟ ਊਰਜਾ ਵੰਡ, ਬੀਮ ਗੁਣਵੱਤਾ, ਡਾਇਵਰਜੈਂਸ ਐਂਗਲ, ਫਾਈਬਰ ਕੋਰ ਵਿਆਸ, ਆਦਿ;
·ਪ੍ਰਕਿਰਿਆ ਦੇ ਮਾਪਦੰਡ: ਗਤੀ, ਸ਼ਕਤੀ, ਹਵਾ ਦਾ ਦਬਾਅ, ਕੱਟਣ ਦੀ ਉਚਾਈ, ਫੋਕਸ, ਨੋਜ਼ਲ ਦਾ ਆਕਾਰ ਅਤੇ ਕਿਸਮ ਅਤੇ ਗੋਲਾਈ, ਲੀਡ ਦੀ ਸਥਿਤੀ, ਚਾਪ ਚੈਂਫਰਿੰਗ, ਆਦਿ;
·ਕੱਟਣ ਦਾ ਕ੍ਰਮ: ਗ੍ਰਾਫਿਕ ਲੇਆਉਟ ਸਪੇਸਿੰਗ, ਪਰਫੋਰੇਸ਼ਨ ਕ੍ਰਮ, ਕੱਟਣ ਦਾ ਕ੍ਰਮ, ਆਦਿ;
·ਬਾਹਰੀ ਹਾਲਾਤ: ਗੈਸ ਸ਼ੁੱਧਤਾ, ਦਬਾਅ, ਸਥਿਰਤਾ;
·ਪਲੇਟ ਦੀ ਸਥਿਤੀ: ਪਲੇਟ ਮਾਡਲ, ਪਲੇਟ ਜੰਗਾਲ ਦੀ ਡਿਗਰੀ, ਪਲੇਟ ਸਮਤਲਤਾ;
·ਕੱਟਣ ਵਾਲੇ ਸਿਰ ਦੀ ਸਥਿਤੀ: ਕੋਲੀਮੇਸ਼ਨ/ਫੋਕਸ ਅਨੁਪਾਤ, ਕੀ ਲੈਂਸ ਦੂਸ਼ਿਤ ਹੈ, ਕੱਟਣ ਵਾਲੇ ਸਿਰ ਦੀ ਲੰਬਕਾਰੀਤਾ, ਕੱਟਣ ਵਾਲੇ ਸਿਰ ਦੀ ਸਥਿਰਤਾ;
·ਮਸ਼ੀਨ ਟੂਲ ਦੀਆਂ ਸਥਿਤੀਆਂ: ਮਸ਼ੀਨ ਟੂਲ ਪ੍ਰਵੇਗ, ਸੰਚਾਲਨ ਸਥਿਰਤਾ, ਲੋਡ-ਬੇਅਰਿੰਗ ਪ੍ਰਦਰਸ਼ਨ, ਲੰਬੇ ਸਮੇਂ ਦੀ ਵਰਤੋਂ ਵਿਗਾੜ, ਆਦਿ;
·ਕੱਟਣ ਵਾਲਾ ਸਿਸਟਮ: ਸਿਸਟਮ ਪ੍ਰਤੀਕਿਰਿਆ ਦੀ ਗਤੀ, ਸਿਸਟਮ ਕਾਰਜਸ਼ੀਲਤਾ, ਸਿਸਟਮ ਸਥਿਰਤਾ;
| ਕਟਿੰਗ ਕਿਸਮ ਅਤੇ ਲੇਜ਼ਰ ਪਾਵਰ ਟ੍ਰੈਂਡ ਟੇਬਲ | ||
| ਸਮੱਗਰੀ | ਸਹਾਇਕ ਗੈਸ | ਲੇਜ਼ਰ ਪਾਵਰ |
| ਕਾਰਬਨ ਸਟੀਲ ਚਮਕਦਾਰ ਕਟਿੰਗ | O2 | 1. ਪਾਵਰ ਜਿੰਨੀ ਜ਼ਿਆਦਾ ਹੋਵੇਗੀ, ਚਮਕਦਾਰ ਸਤਹ ਕੱਟਣ ਵਾਲੀ ਮੋਟਾਈ ਓਨੀ ਹੀ ਮੋਟੀ ਹੋਵੇਗੀ; 2. ਪਲੇਟ ਦੀ ਮੋਟਾਈ ਨਿਸ਼ਚਿਤ ਹੈ, ਅਤੇ ਚਮਕਦਾਰ ਸਤਹ ਕੱਟਣ ਲਈ ਇੱਕ ਪਾਵਰ ਰੇਂਜ ਹੈ। ਜੇਕਰ ਇਹ ਬਹੁਤ ਛੋਟਾ ਹੈ, ਤਾਂ ਚਮਕਦਾਰ ਸਤਹ ਕੱਟਣਾ ਪ੍ਰਾਪਤ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ, ਅਤੇ ਜੇਕਰ ਸ਼ਕਤੀ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹੈ, ਤਾਂ ਕੱਟਣ ਦੀ ਗੁਣਵੱਤਾ ਅਤੇ ਕੁਸ਼ਲਤਾ ਵਿੱਚ ਸੁਧਾਰ ਨਹੀਂ ਹੋਵੇਗਾ; 3. ਪਾਵਰ ਜਿੰਨੀ ਜ਼ਿਆਦਾ ਹੋਵੇਗੀ, ਮੋਟੀਆਂ ਪਲੇਟਾਂ ਦੀ ਛੇਦ ਦੀ ਗਤੀ ਓਨੀ ਹੀ ਤੇਜ਼ ਹੋਵੇਗੀ, ਅਤੇ ਧਮਾਕੇ ਦੇ ਛੇਕਾਂ ਦੀ ਘਟਨਾ ਘੱਟ ਜਾਵੇਗੀ; |
| ਕਾਰਬਨ ਸਟੀਲ ਫਰੌਸਟੇਡ ਕਟਿੰਗ | O2 | 1. ਪਲੇਟ ਦੀ ਮੋਟਾਈ ਨਿਸ਼ਚਿਤ ਹੈ। ਫਰੌਸਟੇਡ ਸਤਹ ਕੱਟਣ ਲਈ ਇੱਕ ਪਾਵਰ ਰੇਂਜ ਹੈ। ਜੇਕਰ ਇਹ ਬਹੁਤ ਛੋਟਾ ਹੈ, ਤਾਂ ਕੱਟਣਾ ਪ੍ਰਾਪਤ ਨਹੀਂ ਕੀਤਾ ਜਾ ਸਕਦਾ। ਜੇਕਰ ਪਾਵਰ ਬਹੁਤ ਜ਼ਿਆਦਾ ਹੈ, ਤਾਂ ਪੂਰੀ ਕੱਟਣ ਵਾਲੀ ਸਤਹ ਪਿਘਲ ਜਾਵੇਗੀ। ਜੇਕਰ ਕੱਟਣ ਵਾਲੀ ਸੀਮ ਬਹੁਤ ਵੱਡੀ ਹੈ, ਤਾਂ ਚੰਗੀ ਕੱਟਣ ਦੀ ਗੁਣਵੱਤਾ ਪ੍ਰਾਪਤ ਨਹੀਂ ਹੋਵੇਗੀ; 2. ਪਾਵਰ ਜਿੰਨੀ ਜ਼ਿਆਦਾ ਹੋਵੇਗੀ, ਮੋਟੀਆਂ ਪਲੇਟਾਂ ਦੀ ਛੇਦ ਦੀ ਗਤੀ ਓਨੀ ਹੀ ਤੇਜ਼ ਹੋਵੇਗੀ, ਅਤੇ ਧਮਾਕੇ ਦੇ ਛੇਕਾਂ ਦੀ ਘਟਨਾ ਘੱਟ ਜਾਵੇਗੀ; |
| ਸਟੇਨਲੈੱਸ ਸਟੀਲ/ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ/ਤਾਂਬੇ ਦੀ ਮਿਸ਼ਰਤ ਧਾਤ, ਆਦਿ। | N2/ਏਅਰ | 1. ਜਿਵੇਂ-ਜਿਵੇਂ ਲੇਜ਼ਰ ਪਾਵਰ ਵਧਦੀ ਹੈ, ਹਰੇਕ ਪਲੇਟ ਦੀ ਮੋਟਾਈ ਦੀ ਕੱਟਣ ਦੀ ਕੁਸ਼ਲਤਾ ਉੱਪਰ ਵੱਲ ਰੁਝਾਨ ਦਿਖਾਉਂਦੀ ਹੈ; 2. ਜਿਵੇਂ-ਜਿਵੇਂ ਲੇਜ਼ਰ ਪਾਵਰ ਵਧਦੀ ਹੈ, ਕੱਟਣ ਦੀ ਮੋਟਾਈ ਵਧਦੀ ਹੈ, ਅਤੇ ਸਲੈਗ ਲਟਕਣ ਦੀ ਘਟਨਾ ਘਟਦੀ ਜਾਂ ਖਤਮ ਹੋ ਜਾਂਦੀ ਹੈ; 3. ਪਾਵਰ ਜਿੰਨੀ ਜ਼ਿਆਦਾ ਹੋਵੇਗੀ, ਮੋਟੀਆਂ ਪਲੇਟਾਂ ਦੀ ਛੇਦ ਦੀ ਗਤੀ ਓਨੀ ਹੀ ਤੇਜ਼ ਹੋਵੇਗੀ, ਅਤੇ ਧਮਾਕੇ ਦੇ ਛੇਕਾਂ ਦੀ ਘਟਨਾ ਘੱਟ ਜਾਵੇਗੀ; |
01020304
ਨੋਜ਼ਲ ਸਥਿਤੀ
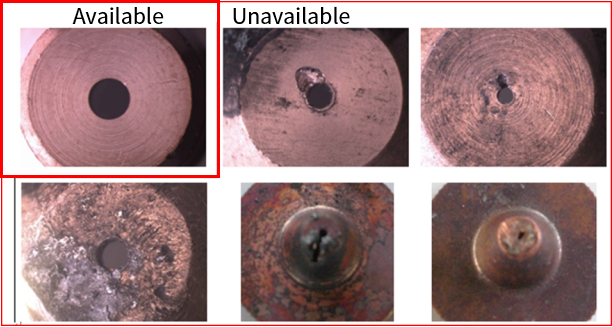
ਨੋਜ਼ਲ ਦਾ ਕੇਂਦਰ ਲੇਜ਼ਰ ਦੇ ਕੇਂਦਰ ਨਾਲ ਸਮਕਾਲੀ ਨਹੀਂ ਹੈ, ਨੋਜ਼ਲ ਵਿਗੜਿਆ ਹੋਇਆ ਹੈ, ਜਾਂ ਨੋਜ਼ਲ 'ਤੇ ਪਿਘਲੇ ਹੋਏ ਧੱਬੇ ਹਨ।
ਜਦੋਂ ਕੱਟਣ ਵਾਲੀ ਗੈਸ ਨੂੰ ਬਾਹਰ ਕੱਢਿਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਗੈਸ ਆਉਟਪੁੱਟ ਅਸਮਾਨ ਹੋਵੇਗੀ, ਜਿਸ ਨਾਲ ਕੱਟਣ ਵਾਲੇ ਹਿੱਸੇ ਲਈ ਇੱਕ ਪਾਸੇ ਪਿਘਲੇ ਹੋਏ ਧੱਬੇ ਹੋਣੇ ਆਸਾਨ ਹੋ ਜਾਣਗੇ ਪਰ ਦੂਜੇ ਪਾਸੇ ਨਹੀਂ। ਮੋਟੀਆਂ ਪਲੇਟਾਂ ਦਾ ਗੰਭੀਰ ਪ੍ਰਭਾਵ ਪਵੇਗਾ, ਕਈ ਵਾਰ ਇਸਨੂੰ ਕੱਟਣਾ ਅਸੰਭਵ ਹੋ ਜਾਵੇਗਾ;
ਤਿੱਖੇ ਕੋਨਿਆਂ ਜਾਂ ਛੋਟੇ ਕੋਣਾਂ ਵਾਲੇ ਵਰਕਪੀਸ ਕੱਟਦੇ ਸਮੇਂ, ਸਥਾਨਕ ਜ਼ਿਆਦਾ ਪਿਘਲਣ ਦੀ ਸੰਭਾਵਨਾ ਹੁੰਦੀ ਹੈ;
ਕੱਟਣ ਤੋਂ ਪਹਿਲਾਂ ਛੇਦ ਕਰਨ ਵੇਲੇ, ਛੇਦ ਅਸਥਿਰ ਹੁੰਦਾ ਹੈ, ਪ੍ਰਵੇਸ਼ ਦੀਆਂ ਸਥਿਤੀਆਂ ਨੂੰ ਸਮਝਣਾ ਮੁਸ਼ਕਲ ਹੁੰਦਾ ਹੈ, ਅਤੇ ਸਮੇਂ ਨੂੰ ਕੰਟਰੋਲ ਕਰਨਾ ਮੁਸ਼ਕਲ ਹੁੰਦਾ ਹੈ;
ਸੁਰੱਖਿਆ ਲੈਂਸ ਸਥਿਤੀ
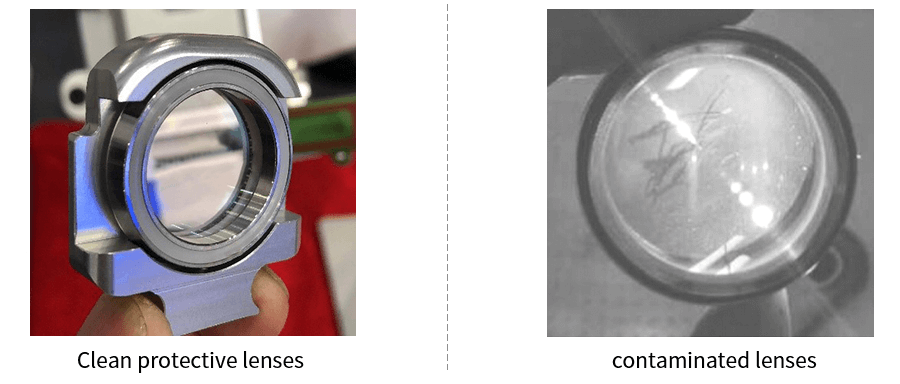
1. ਸ਼ੀਸ਼ੇ 'ਤੇ ਖੁਰਚਣ ਤੋਂ ਬਚਣ ਲਈ ਆਪਟੀਕਲ ਲੈਂਸਾਂ (ਰਿਫਲੈਕਟਰ, ਫੋਕਸ ਕਰਨ ਵਾਲੇ ਸ਼ੀਸ਼ੇ, ਆਦਿ) ਦੀ ਸਤ੍ਹਾ ਨੂੰ ਸਿੱਧੇ ਆਪਣੇ ਹੱਥਾਂ ਨਾਲ ਨਾ ਛੂਹੋ। ਜੇਕਰ ਸ਼ੀਸ਼ੇ 'ਤੇ ਤੇਲ ਦੇ ਧੱਬੇ ਜਾਂ ਧੂੜ ਹੈ, ਤਾਂ ਲੈਂਸ ਨੂੰ ਸਮੇਂ ਸਿਰ ਸਾਫ਼ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ;
2. ਲੈਂਸ ਨੂੰ ਹਨੇਰੇ ਅਤੇ ਨਮੀ ਵਾਲੀ ਜਗ੍ਹਾ 'ਤੇ ਨਾ ਰੱਖੋ, ਕਿਉਂਕਿ ਇਸ ਨਾਲ ਲੈਂਸ ਦੀ ਸਤ੍ਹਾ ਬੁੱਢੀ ਹੋ ਜਾਵੇਗੀ।
3. ਜੇਕਰ ਲੈਂਸ ਦੀ ਸਤ੍ਹਾ ਧੂੜ, ਗੰਦਗੀ, ਜਾਂ ਪਾਣੀ ਦੀ ਭਾਫ਼ ਨਾਲ ਰੰਗੀ ਹੋਈ ਹੈ, ਤਾਂ ਲੇਜ਼ਰ ਰੋਸ਼ਨੀ ਨੂੰ ਸੋਖਣਾ ਅਤੇ ਲੈਂਸ ਕੋਟਿੰਗ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਉਣਾ ਆਸਾਨ ਹੈ; ਘੱਟੋ ਘੱਟ ਇਹ ਲੇਜ਼ਰ ਬੀਮ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਪ੍ਰਭਾਵਤ ਕਰੇਗਾ, ਅਤੇ ਸਭ ਤੋਂ ਮਾੜੀ ਗੱਲ ਇਹ ਹੈ ਕਿ ਕੋਈ ਲੇਜ਼ਰ ਬੀਮ ਪੈਦਾ ਨਹੀਂ ਹੋਵੇਗੀ।
4. ਜਦੋਂ ਲੈਂਸ ਖਰਾਬ ਹੋ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਤੁਹਾਨੂੰ ਸਮੇਂ ਸਿਰ ਮੁਰੰਮਤ ਲਈ ਜੂਨੀ ਲੇਜ਼ਰ ਵਿਕਰੀ ਤੋਂ ਬਾਅਦ ਸੇਵਾ ਵਿਭਾਗ ਨਾਲ ਸੰਪਰਕ ਕਰਨਾ ਚਾਹੀਦਾ ਹੈ। ਖਰਾਬ ਲੈਂਸ ਦੀ ਵਰਤੋਂ ਨਾ ਕਰਨ ਦੀ ਕੋਸ਼ਿਸ਼ ਕਰੋ, ਨਹੀਂ ਤਾਂ ਇਹ ਲੈਂਸ ਨੂੰ ਨੁਕਸਾਨ ਪਹੁੰਚਾਏਗਾ ਜਿਸਦੀ ਮੁਰੰਮਤ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ।
5. ਰਿਫਲੈਕਟਰ ਜਾਂ ਫੋਕਸਿੰਗ ਮਿਰਰ ਨੂੰ ਸਥਾਪਿਤ ਕਰਦੇ ਸਮੇਂ ਜਾਂ ਬਦਲਦੇ ਸਮੇਂ, ਬਹੁਤ ਜ਼ਿਆਦਾ ਦਬਾਅ ਨਾ ਵਰਤੋ, ਨਹੀਂ ਤਾਂ ਇਹ ਲੈਂਸ ਨੂੰ ਵਿਗਾੜ ਦੇਵੇਗਾ, ਇਸ ਤਰ੍ਹਾਂ ਬੀਮ ਦੀ ਗੁਣਵੱਤਾ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰੇਗਾ।
ਜਦੋਂ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ, ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਦੀ ਉੱਚ ਪ੍ਰਕਾਸ਼ ਪ੍ਰਤੀਬਿੰਬਤਾ ਦੇ ਕਾਰਨ, ਜ਼ਿਆਦਾਤਰ ਲੇਜ਼ਰ ਬੀਮ ਪ੍ਰਤੀਬਿੰਬਤ ਹੋਵੇਗਾ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਨਾਕਾਫ਼ੀ ਊਰਜਾ ਅਤੇ ਮਾੜੇ ਪ੍ਰੋਸੈਸਿੰਗ ਨਤੀਜੇ ਹੋਣਗੇ। ਜਦੋਂ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ, ਪ੍ਰੋਸੈਸਿੰਗ ਪ੍ਰਭਾਵ ਨੂੰ ਹੇਠ ਲਿਖੇ ਤਰੀਕਿਆਂ ਨਾਲ ਸੁਧਾਰਿਆ ਜਾ ਸਕਦਾ ਹੈ:
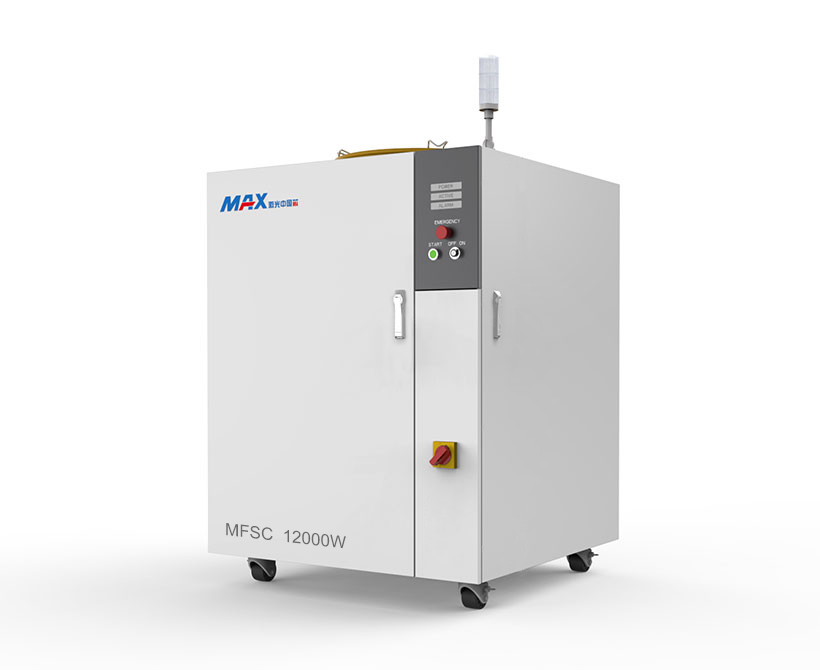
1. ਢੁਕਵਾਂ ਲੇਜ਼ਰ ਚੁਣੋ: ਫਾਈਬਰ ਲੇਜ਼ਰ ਮੁੱਖ ਤੌਰ 'ਤੇ ਧਾਤ ਨੂੰ ਕੱਟਣ ਲਈ ਵਰਤੇ ਜਾਂਦੇ ਹਨ। ਫਾਈਬਰ ਲੇਜ਼ਰਾਂ ਨੂੰ ਕ੍ਰਿਸਟਲ ਫਾਈਬਰ ਲੇਜ਼ਰ, ਰੀਅਰ ਅਰਥ ਫਾਈਬਰ ਲੇਜ਼ਰ, ਰੀਟਰੋਰਿਫਲੈਕਟਿਵ ਰੈਜ਼ੋਨੈਂਟ ਕੈਵਿਟੀਜ਼, ਡੀਬੀਆਰ ਆਪਟੀਕਲ ਰੈਜ਼ੋਨੈਂਸ, ਆਦਿ ਵਿੱਚ ਵੰਡਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਵੱਖ-ਵੱਖ ਐਕਸਾਈਟੇਸ਼ਨ ਸਮੱਗਰੀ ਅਤੇ ਰੈਜ਼ੋਨੈਂਟ ਕੈਵਿਟੀ ਸਟ੍ਰਕਚਰ ਦੇ ਅਨੁਸਾਰ, ਸਾਨੂੰ ਵੱਖ-ਵੱਖ ਕਿਸਮਾਂ ਦੇ ਐਲੂਮੀਨੀਅਮ ਅਲੌਇਜ਼ ਲਈ ਐਂਟੀ-ਹਾਈ ਰਿਫਲੈਕਸ਼ਨ ਲੇਜ਼ਰ ਚੁਣਨ ਦੀ ਲੋੜ ਹੈ। ਉਦਾਹਰਨ ਲਈ, ਜੇਕਰ ਅਸੀਂ MAX ਲੇਜ਼ਰ ਨਾਲ ਲੈਸ ਹਾਂ, ਤਾਂ ਕਨੈਕਟਰ G5 ਹੋਣਾ ਚਾਹੀਦਾ ਹੈ।
2. ਲੇਜ਼ਰ ਪੈਰਾਮੀਟਰ ਐਡਜਸਟ ਕਰੋ: ਲੇਜ਼ਰ ਪੈਰਾਮੀਟਰ ਲੇਜ਼ਰ ਕਟਿੰਗ ਨੂੰ ਪ੍ਰਭਾਵਿਤ ਕਰਨ ਵਾਲੇ ਸਭ ਤੋਂ ਮਹੱਤਵਪੂਰਨ ਕਾਰਕਾਂ ਵਿੱਚੋਂ ਇੱਕ ਹਨ। ਕਾਰਬਨ ਸਟੀਲ ਅਤੇ ਹੋਰ ਧਾਤਾਂ ਦੇ ਮੁਕਾਬਲੇ, ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਨੂੰ ਕੱਟਣ ਲਈ ਉੱਚ ਸ਼ਕਤੀ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਅਤੇ ਪਲਸ ਫ੍ਰੀਕੁਐਂਸੀ ਵਰਗੇ ਪੈਰਾਮੀਟਰਾਂ ਨੂੰ ਵੀ ਪ੍ਰੋਸੈਸ ਕੀਤੇ ਜਾ ਰਹੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਦੇ ਗੁਣਾਂ ਦੇ ਅਨੁਸਾਰ ਐਡਜਸਟ ਕਰਨ ਦੀ ਲੋੜ ਹੁੰਦੀ ਹੈ, ਇਸ ਤੋਂ ਇਲਾਵਾ, ਵੱਖ-ਵੱਖ ਮੋਟਾਈ ਦੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਨੂੰ ਫੋਕਸ ਅਤੇ ਗਤੀ ਦੇ ਸਮਾਯੋਜਨ ਦੀ ਵੀ ਲੋੜ ਹੁੰਦੀ ਹੈ।
3. ਸਹਾਇਕ ਗੈਸ: ਲੇਜ਼ਰ ਕਟਿੰਗ ਪ੍ਰੋਸੈਸਿੰਗ ਵਿੱਚ, ਸਹਾਇਕ ਗੈਸ ਕੱਟਣ ਦੀ ਗਤੀ ਵਧਾਉਣ, ਆਕਸੀਕਰਨ ਪ੍ਰਤੀਕ੍ਰਿਆ ਅਤੇ ਗਰਮੀ-ਪ੍ਰਭਾਵਿਤ ਜ਼ੋਨ ਨੂੰ ਘਟਾਉਣ, ਅਤੇ ਉਸੇ ਸਮੇਂ ਪਿਘਲੇ ਹੋਏ ਸਲੈਗ ਨੂੰ ਉਡਾਉਣ ਵਿੱਚ ਮਦਦ ਕਰ ਸਕਦੀ ਹੈ।
4. ਕੋਟਿੰਗ: ਜਦੋਂ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੇ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ, ਤੁਸੀਂ ਐਲੂਮੀਨੀਅਮ ਮਿਸ਼ਰਤ ਧਾਤ ਦੀ ਸਤ੍ਹਾ 'ਤੇ ਵਿਸ਼ੇਸ਼ ਰੰਗਦਾਰ ਜਾਂ ਕੋਟਿੰਗ ਲਗਾ ਕੇ ਸਤ੍ਹਾ ਦੀ ਰੌਸ਼ਨੀ ਪ੍ਰਤੀਬਿੰਬਤਾ ਵਧਾ ਸਕਦੇ ਹੋ, ਜਿਸ ਨਾਲ ਲੇਜ਼ਰ ਕੱਟਣ ਦੇ ਪ੍ਰਭਾਵ ਵਿੱਚ ਸੁਧਾਰ ਹੁੰਦਾ ਹੈ।
VF6025H ਫਾਈਬਰ ਲੇਜ਼ਰ ਕੱਟਣ ਵਾਲੀ ਮਸ਼ੀਨ ਦਾ ਵੀਡੀਓ