

Введение в индустрию производства навесных фасадных систем
Производство и обработка навесных фасадных систем является важным сектором в строительной отрасли, в первую очередь занимающимся обработкой, изготовлением и монтажом архитектурных навесных фасадных конструкций.
Навесная стена — это ненесущая часть наружной стены здания, обычно состоящая из таких материалов, как алюминиевый сплав, стекло, камень и металлические панели, используемые для отделки и теплоизоляции.
В сфере обработки навесных фасадных систем осуществляется обработка и производство различных материалов, включая резку, штамповку и сварку профилей из алюминиевых сплавов, резку и обработку стекла, резку и формовку камня, а также другие сопутствующие виды деятельности. В случае обработки металлических навесных фасадных систем, для обеспечения точности и качества продукции требуется опыт в различных технологиях обработки, таких как обработка на станках с ЧПУ, гибка, резка, штамповка и покраска.
Трудности традиционного фрезерного станка с ЧПУ

Для обработки алюминиевых сплавов в качестве материала для навесных фасадных систем большинство заказчиков используют традиционные станки с ЧПУ для гравировки, например, для алюминиевых пластин, изображенных ниже. 3 ммобычно выбирают Режущий инструмент F4, что позволяет легко выявить три проблемы.
1. При обработке алюминия режущей головкой станка с ЧПУ-гравировкой происходит прямой контакт с металлическим материалом, что приводит к износу режущего инструмента и, как следствие, к дополнительным расходам для заказчика.
2. В процессе резки инструмент F4 будет резать соседний материал, что приведет к его потере.
3. Поскольку режущий инструмент гравировального станка может только закруглять углы, при необходимости вырезания углублений квадратной формы в металлической навесной стене невозможно выполнить резку под прямым углом, что ограничивает качество готового изделия.
01020304
План решений для отрасли производства навесных фасадных систем
Что касается отрасли навесных фасадов, мы рекомендуем заказчику выбрать волоконный лазерный резак.
Станок для лазерной резки генерирует лазерный луч с высокой плотностью энергии, который фокусируется на поверхности заготовки. Высокая плотность энергии лазерного луча локально нагревает, плавит или испаряет материал, что позволяет выполнять резку, гравировку, сверление и другие виды обработки.
Исходя из принципа работы станка лазерной резки, можно понять, что лазерное оборудование эффективно решает три проблемы обработки, с которыми сталкиваются клиенты.
1. Луч лазерного станка не контактирует напрямую с металлическим материалом, что исключает проблему износа инструмента и эффективно снижает эксплуатационные расходы;
2. После фокусировки лазерный луч становится более концентрированным, щель меньше, а потери материала и отходы меньше;
3. При резке острых углов можно эффективно обрабатывать материал в соответствии с чертежами для достижения максимального эффекта резки.
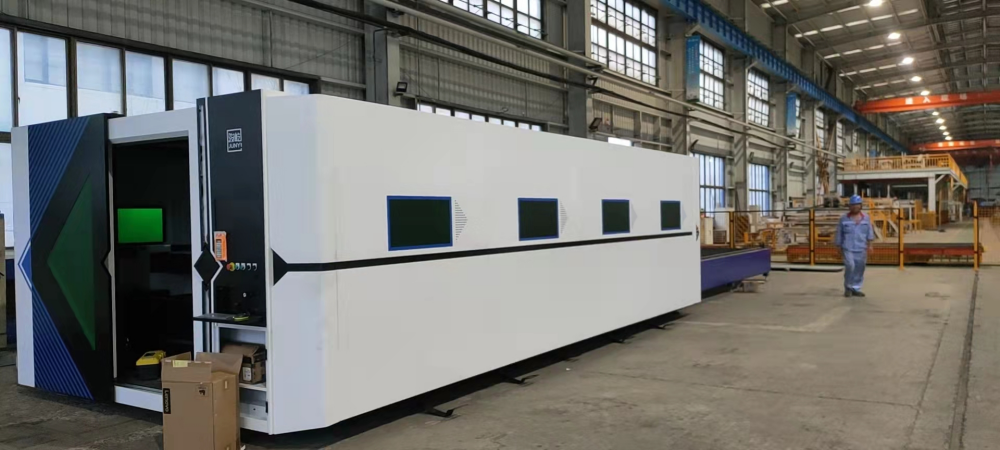
Свидетельство заказчика о лазерной резке VF6025H
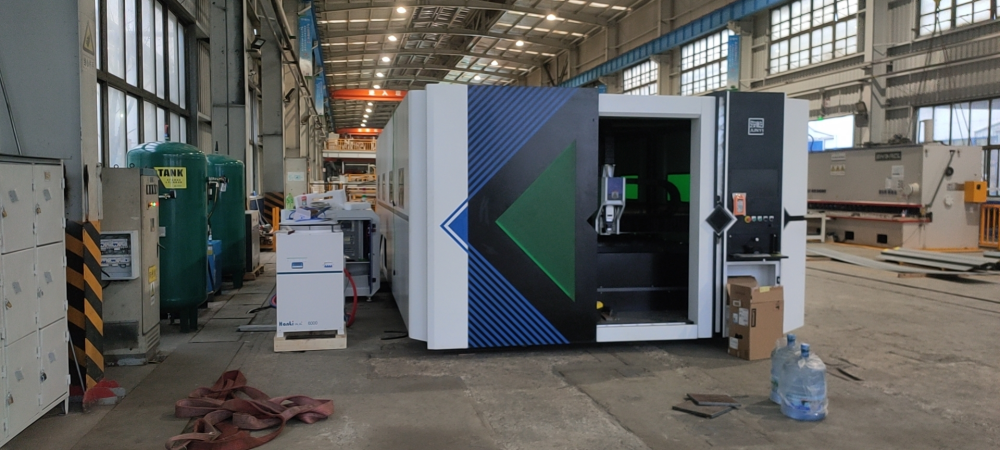
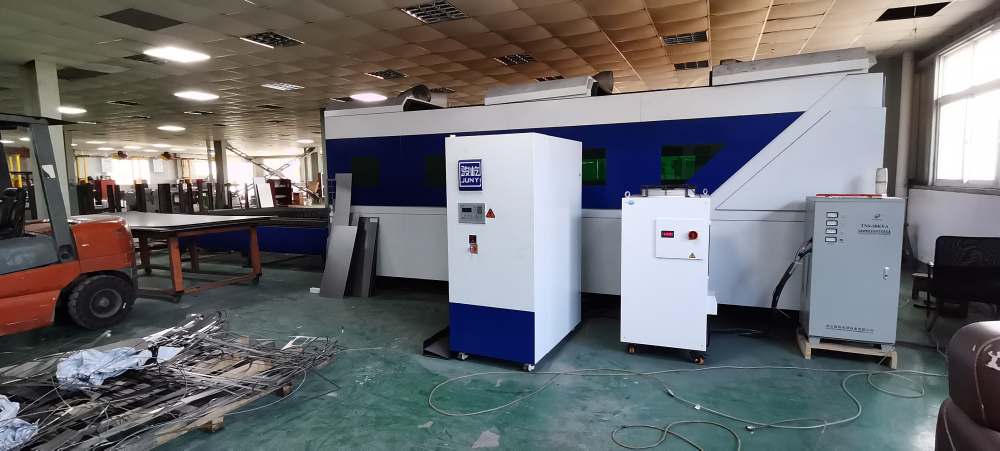
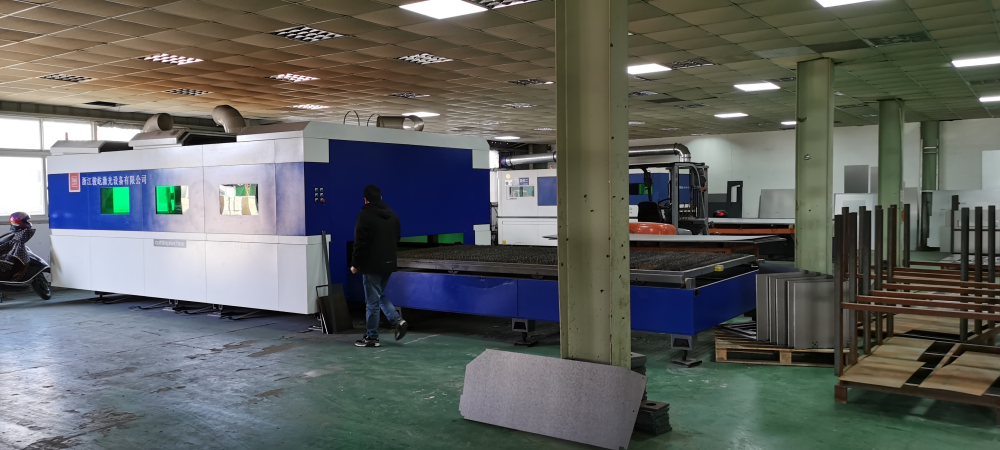
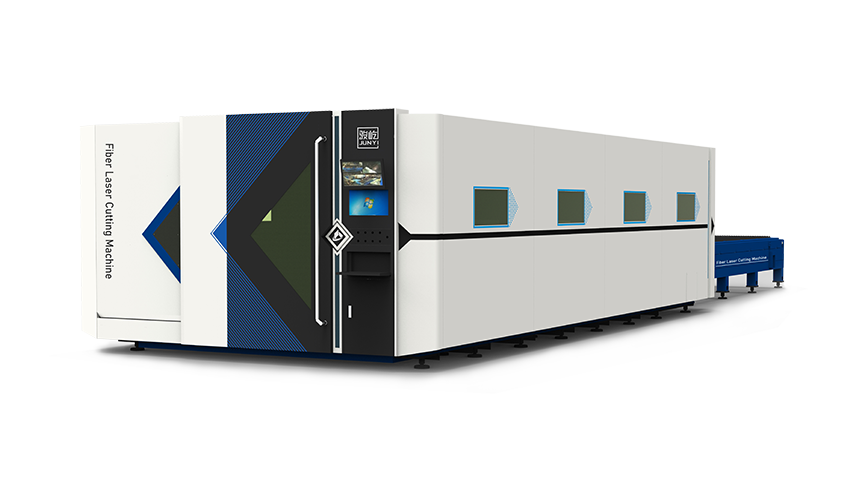
Подробная информация о волоконном лазерном резаке VF6025H
√ Профессиональный лазер с защитой от высокого отражения
√ Ускорение 1,2G позволяет добиться эффекта «летающего разреза».
√Высокий коэффициент безопасности, опциональная решетка для защиты от красного света.
√Сертификация CE, лидеры продаж на европейском и американском рынках.
√Дополнительная опция: разметочная и режущая двойная головка.
Дальнейшее развитие лазерного резака VF6025H
В отличие от гравировальных станков, которые позволяют напрямую резать многослойные алюминиевые пластины методом наложения, лазерные станки не могут этого делать. Для повышения эффективности обработки они оснащаются устройством для автоматической резки с помощью катушки и экрана.
Если вы хотите узнать больше об автоматическом устройстве подачи и резки рулонного материала с открытым ситом, вы можете обратиться к этой серии товаров:
Факторы, влияющие на эффективность резки
• Источник лазерного излучения: длина волны луча, распределение энергии в пятне, качество луча, угол расходимости, диаметр сердцевины волокна и т. д.;
·Параметры процесса: скорость, мощность, давление воздуха, высота резки, фокусировка, размер и тип сопла, округлость, состояние захода на резку, снятие фаски с дуги и т. д.;
·Последовательность раскроя: расстояние между графическими элементами, последовательность перфорации, последовательность раскроя и т. д.;
·Внешние условия: чистота газа, давление, стабильность;
·Состояние пластины: модель пластины, степень коррозии пластины, плоскостность пластины;
·Состояние режущей головки: коэффициент коллимации/фокусировки, наличие загрязнения линзы, вертикальность режущей головки, стабильность режущей головки;
·Условия эксплуатации станка: ускорение станка, стабильность работы, несущая способность, деформация при длительной эксплуатации и т. д.;
·Система резки: скорость отклика системы, функциональность системы, стабильность системы;
| Таблица тенденций изменения типа резки и мощности лазера | ||
| Материал | Вспомогательный газ | лазерная мощность |
| углеродистая сталь, яркая резка | O2 | 1. Чем выше мощность, тем больше толщина обрабатываемой поверхности; 2. Толщина листа определена, и существует диапазон мощности для резки блестящей поверхности. Если она слишком мала, резка блестящей поверхности невозможна, а если мощность слишком велика, качество и эффективность резки не улучшатся; 3. Чем выше мощность, тем быстрее скорость перфорации толстых пластин, и тем меньше вероятность образования взрывных отверстий; |
| Резка из углеродистой стали с матовым покрытием | O2 | 1. Толщина пластины определена. Существует диапазон мощности для резки матовых поверхностей. Если она слишком мала, резка невозможна. Если мощность слишком велика, вся поверхность резки расплавится. Если шов резки слишком большой, качество резки будет неудовлетворительным; 2. Чем выше мощность, тем быстрее скорость перфорации толстых пластин, и тем меньше вероятность образования взрывных отверстий; |
| Нержавеющая сталь/алюминиевый сплав/медный сплав и т. д. | N2/Воздух | 1. С увеличением мощности лазера эффективность резки пластин любой толщины демонстрирует тенденцию к росту; 2. С увеличением мощности лазера увеличивается толщина резания, а явление образования шлаковых отложений уменьшается или полностью устраняется; 3. Чем выше мощность, тем быстрее скорость перфорации толстых пластин, и тем меньше вероятность образования взрывных отверстий; |
01020304
Состояние форсунки
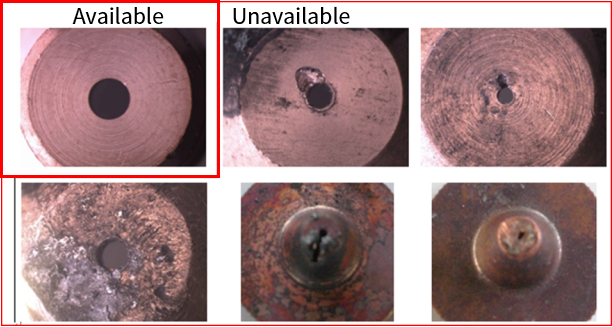
Центр сопла не совпадает с центром лазера, сопло деформировано или на сопле имеются пятна от расплава.
При отводе режущего газа выход газа будет неравномерным, что приведет к образованию расплавленных пятен на одной стороне режущего участка, но не на другой. Толстые листы будут подвергаться серьезному воздействию, иногда делая резку невозможной;
При резке заготовок с острыми углами или малыми углами высока вероятность локального переплавления;
При перфорации перед резкой перфорация нестабильна, условия проникновения трудно предсказать, а время трудно контролировать;
Состояние защитной линзы
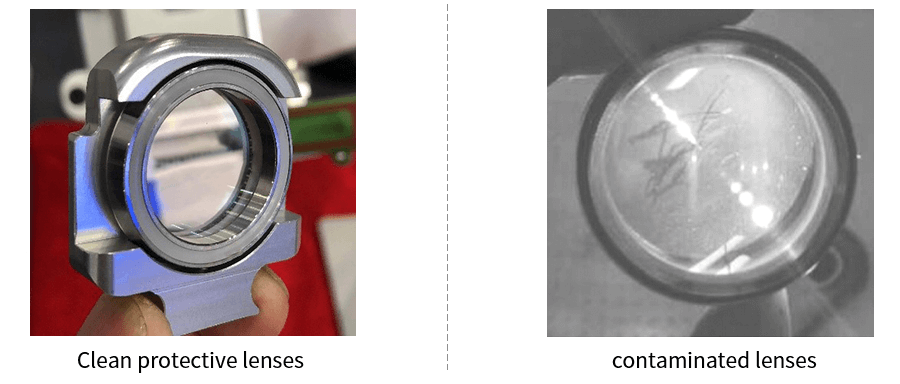
1. Не прикасайтесь руками непосредственно к поверхности оптических линз (отражателей, фокусирующих зеркал и т. д.), чтобы избежать царапин на зеркале. Если на зеркале есть масляные пятна или пыль, линзу следует своевременно очистить;
2. Не храните линзу в темном и влажном месте, так как это приведет к износу поверхности линзы.
3. Если поверхность линзы загрязнена пылью, грязью или водяным паром, она легко поглощает лазерный луч и повреждает покрытие линзы; как минимум, это повлияет на качество лазерного луча, а в худшем случае лазерный луч вообще не будет генерироваться.
4. При повреждении линзы следует своевременно обратиться в сервисный центр Junyi Laser для ремонта. Старайтесь не использовать поврежденную линзу, иначе это ускорит повреждение линзы, подлежащей ремонту.
5. При установке или замене отражателя или фокусирующего зеркала не следует прилагать слишком большое усилие, иначе это приведет к деформации линзы и, следовательно, повлияет на качество светового луча.
При лазерной резке алюминиевых сплавов из-за высокой светоотражающей способности самого сплава большая часть лазерного луча отражается, что приводит к недостаточной энергии и неудовлетворительным результатам обработки. При лазерной резке алюминиевых сплавов эффект обработки можно улучшить следующими способами:
1. Выберите подходящий лазер: Волоконные лазеры в основном используются для резки металла. Волоконные лазеры можно разделить на кристаллические волоконные лазеры, лазеры на основе редкоземельных волокон, лазеры с ретроотражающими резонансными полостями, оптические резонансы DBR и т. д. В зависимости от используемых материалов возбуждения и структуры резонансной полости, необходимо выбирать лазеры с высоким коэффициентом отражения для различных типов алюминиевых сплавов. Например, если мы используем лазер MAX, разъем должен быть G5.
2. Настройка параметров лазера: Параметры лазера являются одним из наиболее важных факторов, влияющих на лазерную резку. По сравнению с углеродистой сталью и другими металлами, резка алюминиевых сплавов требует большей мощности, и такие параметры, как частота импульсов, также необходимо настраивать в соответствии со свойствами обрабатываемого алюминиевого сплава. Кроме того, для алюминиевых сплавов различной толщины также требуется настройка фокуса и скорости.
3. Вспомогательный газ: При лазерной резке вспомогательный газ помогает увеличить скорость резки, уменьшить реакцию окисления и зону термического воздействия, а также одновременно удалить расплавленный шлак.
4. Покрытие: При лазерной резке алюминиевых сплавов можно повысить светоотражающую способность поверхности, нанеся на нее специальные пигменты или покрытие, тем самым улучшив эффект лазерной резки.
Видео работы волоконно-лазерного станка для резки VF6025H