

තිර බිත්ති සැකසුම් කර්මාන්තය හැඳින්වීම
තිර බිත්ති සැකසුම් කර්මාන්තය ඉදිකිරීම් කර්මාන්තය තුළ වැදගත් අංශයක් වන අතර, එය ප්රධාන වශයෙන් වාස්තු විද්යාත්මක තිර බිත්ති නිෂ්පාදන සැකසීම, නිෂ්පාදනය කිරීම සහ ස්ථාපනය කිරීමේ නිරත වේ.
තිර බිත්තියක් යනු ගොඩනැගිල්ලක බාහිර බිත්තියේ බරක් දරාගත නොහැකි කොටසයි, සාමාන්යයෙන් ඇලුමිනියම් මිශ්ර ලෝහය, වීදුරු, ගල් සහ ලෝහ පැනල් වැනි ද්රව්ය වලින් සමන්විත වන අතර එය සැරසිලි සහ තාප පරිවරණය සඳහා භාවිතා කරයි.
තිර බිත්ති සැකසුම් කර්මාන්තයට ඇලුමිනියම් මිශ්ර ලෝහ පැතිකඩ කැපීම, සිදුරු කිරීම සහ වෑල්ඩින් කිරීම, වීදුරු කැපීම සහ සැකසීම, ගල් කැපීම සහ හැඩගැන්වීම සහ අනෙකුත් ආශ්රිත ක්රියාකාරකම් ඇතුළුව විවිධ තිර බිත්ති ද්රව්ය සැකසීම සහ නිෂ්පාදනය කිරීම ඇතුළත් වේ. ලෝහ තිර බිත්ති සැකසීමේදී, තිර බිත්ති නිෂ්පාදනවල නිරවද්යතාවය සහ ගුණාත්මකභාවය සහතික කිරීම සඳහා කර්මාන්තයට CNC යන්ත්රෝපකරණ, නැමීම, කැපීම, සිදුරු කිරීම සහ ඉසීම වැනි විවිධ සැකසුම් ශිල්පීය ක්රම පිළිබඳ විශේෂඥතාව අවශ්ය වේ.
සාම්ප්රදායික CNC රවුටරයේ දුෂ්කරතා

ඇලුමිනියම් මිශ්ර ලෝහ තිර බිත්ති සැකසුම් සඳහා, බොහෝ පාරිභෝගිකයින් පහත ඇලුමිනියම් තහඩුව සඳහා නිෂ්පාදනය කිරීමට සහ සැකසීමට සාම්ප්රදායික CNC කැටයම් යන්ත්රය භාවිතා කරයි. 3 මි.මී., සාමාන්යයෙන් තෝරන්න F4 කැපුම් මෙවලම, ගැටළු තුනක් ඇති කිරීමට පහසුයි.
1.CNC කැටයම් යන්ත්රයේ කැපුම් හිස ඇලුමිනියම් සකසන විට, එය සෘජුවම ලෝහ ද්රව්ය සමඟ සම්බන්ධ වන අතර, කැපුම් මෙවලම අලාභයක් ඇති කරයි, එමඟින් පාරිභෝගිකයාට පරිභෝජන පිරිවැයක් දැරීමට සිදුවේ.
2. කැපීමේ ක්රියාවලියේදී, F4 මෙවලම ඒ අසල ඇති ද්රව්ය කපා දමනු ඇත, එහි ප්රතිඵලයක් ලෙස ද්රව්යමය අලාභයක් සිදු වේ.
3. කැටයම් යන්ත්රයේ කැපුම් මෙවලමට කොන් වට කළ හැක්කේ පමණක් බැවින්, ලෝහ තිර බිත්තියට හතරැස් හැඩයේ කුහර ඉල්ලුම ඇති විට, එය සෘජු කෝණයකින් කපා ගත නොහැක, එය තිර බිත්තියේ නිමි බලපෑම සීමා කරයි.
01 (අ)02 (අ)0304 -
තිර බිත්ති සැකසුම් කර්මාන්තය සඳහා විසඳුම් සැලැස්ම
තිර බිත්ති කර්මාන්තය සම්බන්ධයෙන් ගත් කල, අපි පාරිභෝගිකයාට ෆයිබර් ලේසර් කටර් තෝරා ගැනීමට යෝජනා කරමු.
ලේසර් කැපුම් යන්ත්රය ලේසර් කදම්භය හරහා ඉහළ ශක්ති ඝනත්වයක් සහිත ලේසර් කදම්භයක් නිපදවයි, ලේසර් කදම්භය වැඩ කොටසෙහි මතුපිටට යොමු කර ඇත, ලේසර් කදම්භයේ ඉහළ ශක්ති ඝනත්වය ද්රව්යය දේශීයව රත් කර, උණු කර හෝ වාෂ්ප කර, කැපීම, කැටයම් කිරීම හෝ කැණීම සහ අනෙකුත් සැකසුම් අරමුණු සාක්ෂාත් කර ගැනීම සඳහා.
ලේසර් කැපුම් යන්ත්රයේ ක්රියාකාරී මූලධර්මයට අනුව, ලේසර් උපකරණ මගින් පාරිභෝගිකයින්ගේ සැකසුම් ගැටළු තුන ඵලදායී ලෙස විසඳා ගත හැකි බව අපට තේරුම් ගත හැකිය.
1. ලේසර් කැපුම් යන්ත්රයේ කදම්භය ලෝහ ද්රව්ය සමඟ සෘජුවම සම්බන්ධ නොවේ, මෙවලම් නැතිවීමේ ගැටළුවක් ඇති නොවේ, භාවිතයේ පිරිවැය ඵලදායී ලෙස අඩු කරයි;
2. ලේසර් කැපුම් කදම්භය නාභිගත කිරීමෙන් පසු වැඩි සාන්ද්රණයක් ඇති කරයි, ස්ලිට් කුඩා වන අතර ද්රව්යමය අලාභය සහ අපද්රව්ය අඩු වේ;
3. තියුණු කොන් කපන විට, අපේක්ෂිත කැපුම් බලපෑම උපරිම කිරීම සඳහා කැපුම් ග්රැෆික්ස් අනුව එය ඵලදායී ලෙස සැකසිය හැක.
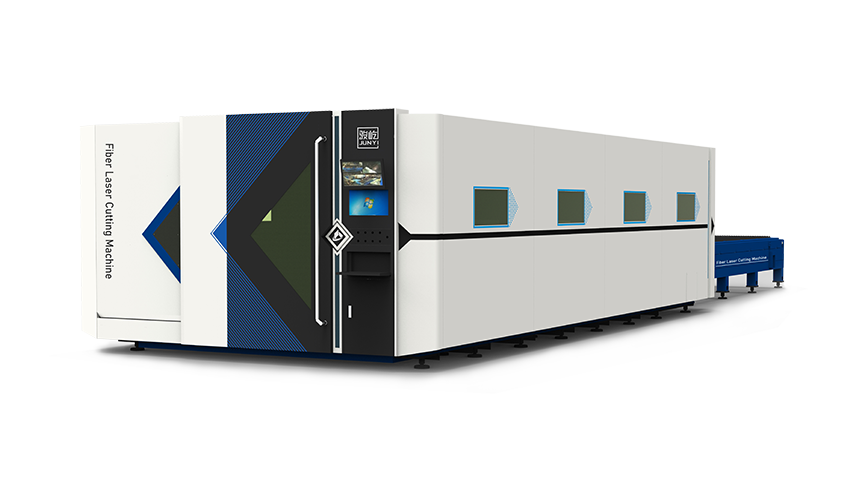
VF6025H ලේසර් කටර් හි පාරිභෝගික සාක්ෂිකරු
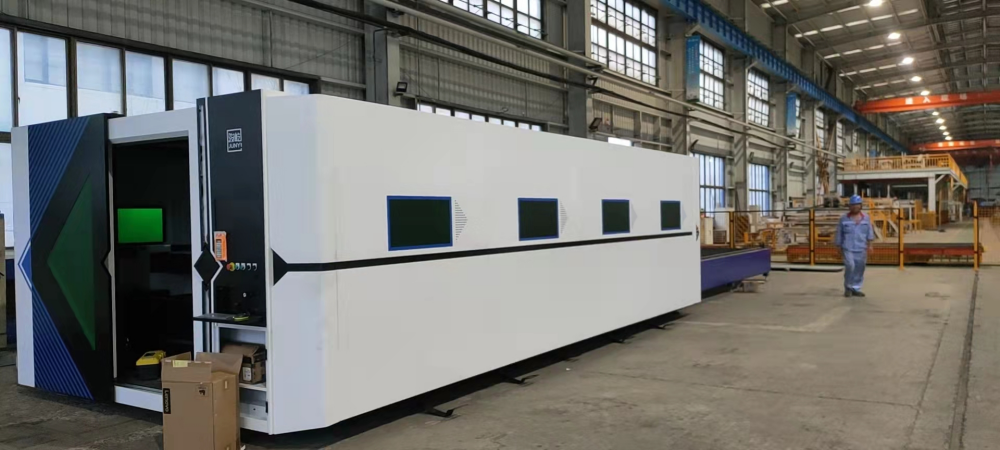
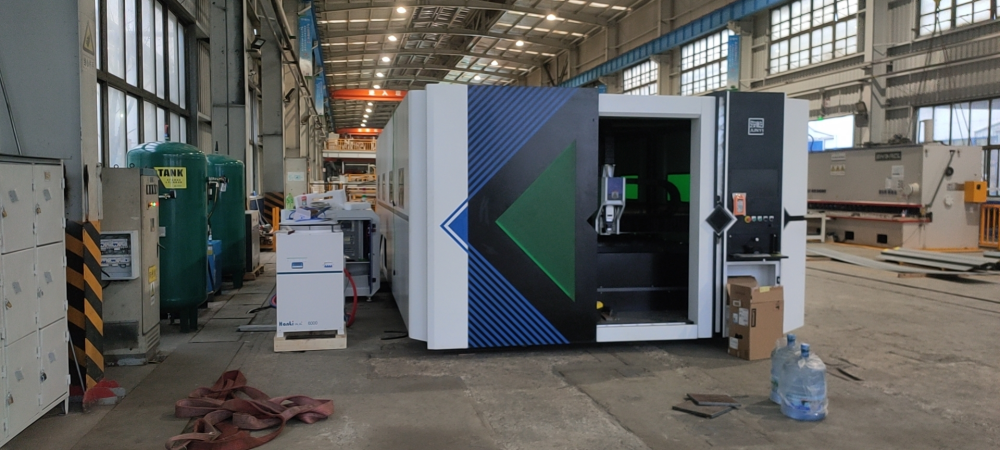
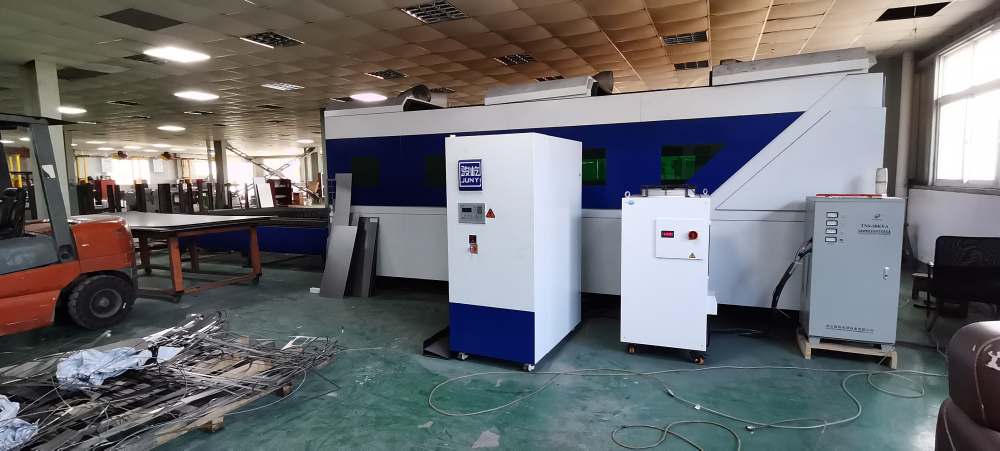
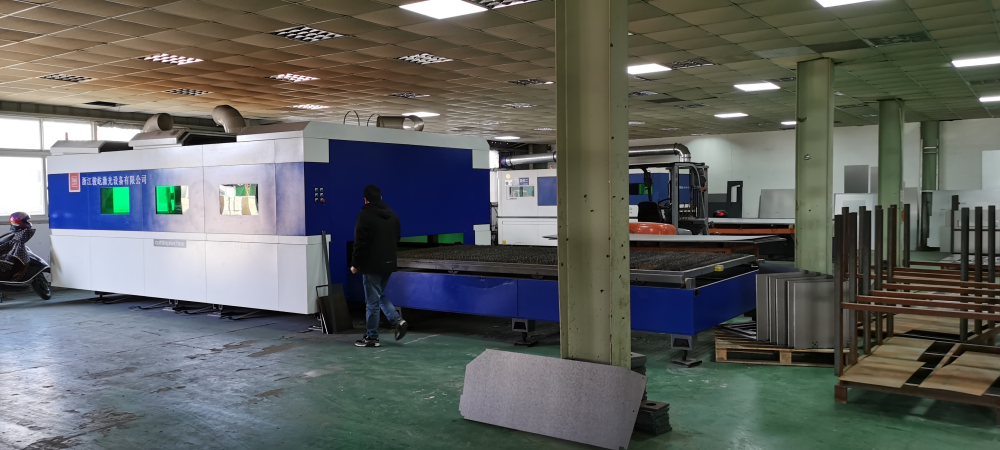
VF6025H ෆයිබර් ලේසර් කටර් පිළිබඳ විස්තර
√ ඉහළ පරාවර්තකතාවයට එරෙහි වෘත්තීය ලේසර්
√ 1.2G ත්වරණය මඟින් පියාසර කැපුම් ආචරණය ලබා ගත හැක
√ අයිතමයඉහළ ආරක්ෂිත සාධකය, විකල්ප රතු ආලෝක දැලකය
√ අයිතමයCE සහතිකය, වැඩියෙන්ම අලෙවි වන යුරෝපීය සහ ඇමරිකානු වෙළඳපොළවල්
√ අයිතමයවිකල්ප සලකුණු කිරීම සහ ද්විත්ව හිස කැපීම
ලේසර් කටර් VF6025H හි අනාගත සංවර්ධනය
කැටයම් යන්ත්රය හා සසඳන විට බහු ස්ථර ඇලුමිනියම් තහඩු සුපිරි ස්ථානගත කිරීම සෘජුවම කපා ගත හැකිය, ලේසර් කැපුම් යන්ත්රයට සුපිරි ස්ථාන කැපීම ලබා ගත නොහැක, කාර්යක්ෂම සැකසුම් වඩා හොඳින් ලබා ගැනීම සඳහා, ස්වයංක්රීය කැපීම ලබා ගැනීම සඳහා දඟර විවෘත තිර උපාංගයකින් සමන්විත වේ.
විවෘත තිර දඟර ස්වයංක්රීය පෝෂණය සහ කැපුම් උපාංගය පිළිබඳ වැඩිදුර දැන ගැනීමට ඔබට අවශ්ය නම්, ඔබට මෙම නිෂ්පාදන මාලාව වෙත යොමු විය හැකිය:
බලපෑම කැපීමේ බලපෑමේ සාධක
· ලේසර් මූලාශ්රය: කදම්භ තරංග ආයාමය, ස්ථාන ශක්ති ව්යාප්තිය, කදම්භ ගුණාත්මකභාවය, අපසරන කෝණය, තන්තු හර විෂ්කම්භය, ආදිය;
·ක්රියාවලි පරාමිතීන්: වේගය, බලය, වායු පීඩනය, කැපුම් උස, අවධානය, තුණ්ඩ ප්රමාණය සහ වර්ගය සහ වටකුරු බව, ඊයම් තත්ත්වය, චාප චැම්ෆරින් කිරීම, ආදිය;
·කැපුම් අනුපිළිවෙල: ග්රැෆික් පිරිසැලසුම් පරතරය, සිදුරු අනුපිළිවෙල, කැපුම් අනුපිළිවෙල, ආදිය;
·බාහිර තත්වයන්: වායු සංශුද්ධතාවය, පීඩනය, ස්ථාවරත්වය;
·තහඩු තත්ත්වය: තහඩු ආකෘතිය, තහඩු මලකඩ මට්ටම, තහඩු පැතලි බව;
·කැපුම් හිස තත්ත්වය: ගැටීම/නාභිගත අනුපාතය, කාචය දූෂිත වී තිබේද යන්න, කැපුම් හිස සිරස් බව, කැපුම් හිස ස්ථායිතාව;
·යන්ත්ර මෙවලම් කොන්දේසි: යන්ත්ර මෙවලම් ත්වරණය, මෙහෙයුම් ස්ථායිතාව, බර උසුලන ක්රියාකාරිත්වය, දිගුකාලීන භාවිත විරූපණය, ආදිය;
·කැපුම් පද්ධතිය: පද්ධති ප්රතිචාර වේගය, පද්ධති ක්රියාකාරිත්වය, පද්ධති ස්ථායිතාව;
| කැපුම් වර්ගය සහ ලේසර් බල ප්රවණතා වගුව | ||
| ද්රව්ය | සහායක වායුව | ලේසර් බලය |
| කාබන් වානේ දීප්තිමත් කැපීම | ඕ2 | 1. බලය වැඩි වන තරමට දීප්තිමත් මතුපිට කැපුම් ඝණකම ඝන වේ; 2. තහඩුවේ ඝණකම නිශ්චිත වන අතර, දීප්තිමත් මතුපිට කැපීම සඳහා බල පරාසයක් ඇත. එය ඉතා කුඩා නම්, දීප්තිමත් මතුපිට කැපීම ලබා ගත නොහැකි අතර, බලය ඉතා විශාල නම්, කැපුම් ගුණාත්මකභාවය සහ කාර්යක්ෂමතාව වැඩි දියුණු නොවේ; 3. බලය වැඩි වන තරමට ඝන තහඩු වල සිදුරු වේගය වේගවත් වන අතර පිපිරුම් සිදුරු සංසිද්ධිය අඩු වනු ඇත; |
| කාබන් වානේ තුහීන කැපීම | ඕ2 | 1. තහඩුවේ ඝණකම නිශ්චිතයි. හිම සහිත මතුපිට කැපීම සඳහා බල පරාසයක් ඇත. එය ඉතා කුඩා නම්, කැපීම ලබා ගත නොහැක. බලය ඉතා විශාල නම්, මුළු කැපුම් පෘෂ්ඨයම දිය වේ. කැපුම් මැහුම් ඉතා විශාල නම්, හොඳ කැපුම් ගුණාත්මක භාවයක් නොලැබේ; 2. බලය වැඩි වන තරමට ඝන තහඩු වල සිදුරු වේගය වේගවත් වන අතර පිපිරුම් සිදුරු සංසිද්ධිය අඩු වනු ඇත; |
| මල නොබැඳෙන වානේ/ඇලුමිනියම් මිශ්ර ලෝහ/තඹ මිශ්ර ලෝහ ආදිය. | N2/ගුවන් | 1. ලේසර් බලය වැඩි වන විට, එක් එක් තහඩු ඝණකමෙහි කැපුම් කාර්යක්ෂමතාව ඉහළ යාමේ ප්රවණතාවක් පෙන්නුම් කරයි; 2. ලේසර් බලය වැඩි වන විට, කැපුම් ඝණකම වැඩි වන අතර, ස්ලැග් එල්ලෙන සංසිද්ධිය අඩු වී හෝ ඉවත් කරනු ලැබේ; 3. බලය වැඩි වන තරමට ඝන තහඩු වල සිදුරු වේගය වේගවත් වන අතර පිපිරුම් සිදුරු සංසිද්ධිය අඩු වනු ඇත; |
01 (අ)02 (අ)0304 -
තුණ්ඩ තත්ත්වය
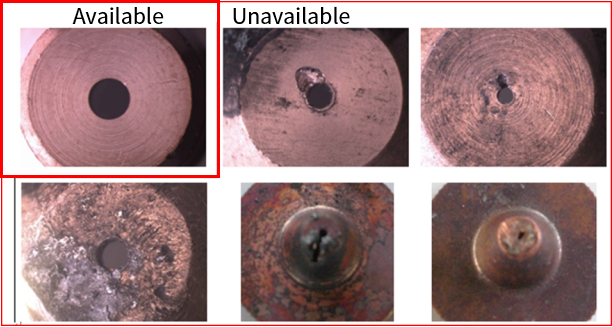
තුණ්ඩයේ කේන්ද්රය ලේසර් කේන්ද්රය සමඟ සමපාත නොවේ, තුණ්ඩය විකෘති වී ඇත, නැතහොත් තුණ්ඩයේ දියවන පැල්ලම් තිබේ.
කැපුම් වායුව නිවා දැමූ විට, වායු ප්රතිදානය අසමාන වන අතර, කැපුම් කොටසට එක් පැත්තකින් දියවන පැල්ලම් තිබීම පහසු වන අතර අනෙක් පැත්තෙන් නොවේ. ඝන තහඩු බරපතල බලපෑමක් ඇති කරයි, සමහර විට එය කැපීමට නොහැකි වනු ඇත;
තියුණු කොන් හෝ කුඩා කෝණ සහිත වැඩ කොටස් කපන විට, දේශීය අධික ලෙස දියවීම සිදුවීමට ඉඩ ඇත;
කැපීමට පෙර සිදුරු කරන විට, සිදුරු කිරීම අස්ථායී වේ, විනිවිද යාමේ තත්වයන් ග්රහණය කර ගැනීමට අපහසු වන අතර කාලය පාලනය කිරීමට අපහසු වේ;
ආරක්ෂිත කාච තත්ත්වය
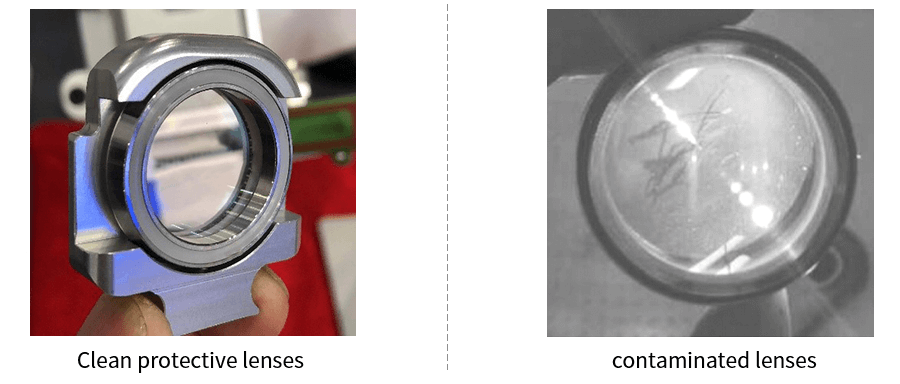
1. දර්පණයේ සීරීම් වළක්වා ගැනීම සඳහා දෘශ්ය කාච (පරාවර්තක, නාභිගත කරන දර්පණ ආදිය) මතුපිට ඔබේ දෑතින් කෙලින්ම ස්පර්ශ නොකරන්න. දර්පණය මත තෙල් පැල්ලම් හෝ දූවිලි තිබේ නම්, කාචය නියමිත වේලාවට පිරිසිදු කළ යුතුය;
2. කාචය අඳුරු හා තෙතමනය සහිත ස්ථානයක තබන්න එපා, මෙය කාච මතුපිට වයසට යාමට හේතු වේ.
3. කාචයේ මතුපිට දූවිලි, අපිරිසිදුකම් හෝ ජල වාෂ්ප වලින් පැල්ලම් වී ඇත්නම්, ලේසර් ආලෝකය අවශෝෂණය කර ගැනීම පහසු වන අතර කාච ආලේපනයට හානි සිදු වේ; අවම වශයෙන් එය ලේසර් කදම්භයේ ගුණාත්මක භාවයට බලපානු ඇති අතර නරකම අවස්ථාවක ලේසර් කදම්භයක් ජනනය නොවේ.
4. කාචයට හානි වූ විට, නියමිත වේලාවට අලුත්වැඩියා කිරීම සඳහා ඔබ Junyi Laser අලෙවියෙන් පසු සේවා දෙපාර්තමේන්තුව අමතන්න.හානියට පත් කාචය භාවිතා නොකිරීමට උත්සාහ කරන්න, එසේ නොමැතිනම් එය අලුත්වැඩියා කළ හැකි කාචයට සිදුවන හානිය වේගවත් කරනු ඇත.
5. පරාවර්තකය හෝ නාභිගත කිරීමේ දර්පණය ස්ථාපනය කිරීමේදී හෝ ප්රතිස්ථාපනය කිරීමේදී, අධික පීඩනයක් භාවිතා නොකරන්න, එසේ නොමැතිනම් එය කාචය විකෘති කිරීමට හේතු වන අතර එමඟින් කදම්භයේ ගුණාත්මක භාවයට බලපායි.
ඇලුමිනියම් මිශ්ර ලෝහයේ ඉහළ ආලෝක පරාවර්තනය හේතුවෙන්, ලේසර් කදම්භයෙන් වැඩි කොටසක් පරාවර්තනය වන අතර, එහි ප්රතිඵලයක් ලෙස ප්රමාණවත් ශක්තියක් නොමැති අතර දුර්වල සැකසුම් ප්රතිඵල ඇති වේ. ඇලුමිනියම් මිශ්ර ලෝහය ලේසර් කැපීමේදී, සැකසුම් බලපෑම පහත ආකාරවලින් වැඩිදියුණු කළ හැකිය:
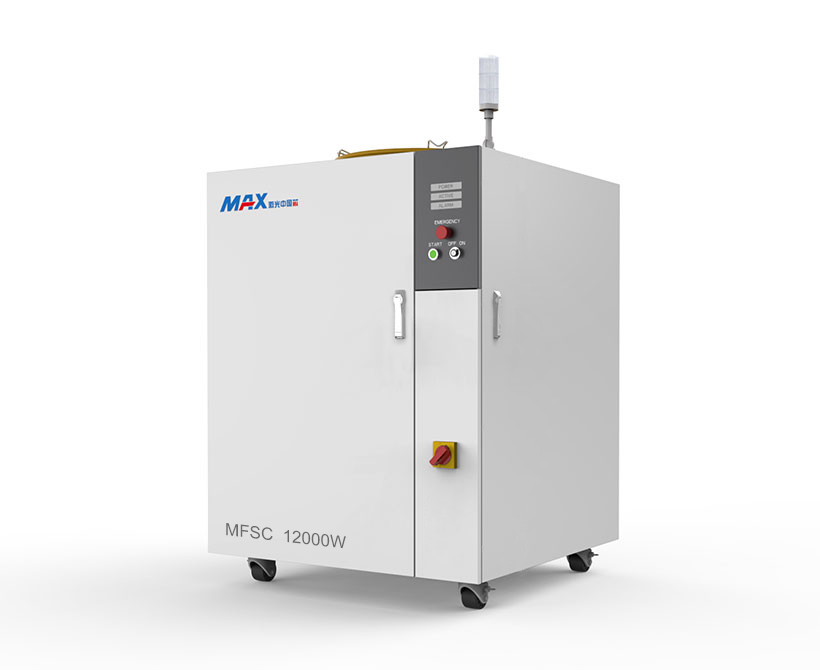
1. සුදුසු ලේසර් තෝරන්න: ෆයිබර් ලේසර් ප්රධාන වශයෙන් ලෝහ කැපීම සඳහා භාවිතා වේ. ෆයිබර් ලේසර් විවිධ උද්දීපන ද්රව්ය සහ අනුනාද කුහර ව්යුහයන් අනුව ස්ඵටික තන්තු ලේසර්, දුර්ලභ පෘථිවි තන්තු ලේසර්, ප්රතිවර්තන අනුනාද කුහර, DBR දෘශ්ය අනුනාද යනාදිය ලෙස බෙදිය හැකිය, විවිධ වර්ගයේ ඇලුමිනියම් මිශ්ර ලෝහ සඳහා ප්රති-ඉහළ පරාවර්තන ලේසර් තෝරා ගත යුතුය. උදාහරණයක් ලෙස, අපි MAX ලේසර් එකකින් සමන්විත නම්, සම්බන්ධකය G5 විය යුතුය.
2. ලේසර් පරාමිතීන් සකස් කරන්න: ලේසර් පරාමිතීන් ලේසර් කැපීමට බලපාන වැදගත්ම සාධකයකි. කාබන් වානේ සහ අනෙකුත් ලෝහ සමඟ සසඳන විට, ඇලුමිනියම් මිශ්ර ලෝහ කැපීම සඳහා ඉහළ බලයක් අවශ්ය වන අතර, ස්පන්දන සංඛ්යාතය වැනි පරාමිතීන් ද සකසන ඇලුමිනියම් මිශ්ර ලෝහයේ ගුණාංග අනුව සකස් කළ යුතුය, ඊට අමතරව, විවිධ ඝනකමේ ඇලුමිනියම් මිශ්ර ලෝහ සඳහා අවධානය සහ වේගය ගැලපීම ද අවශ්ය වේ.
3. සහායක වායුව: ලේසර් කැපුම් සැකසීමේදී, සහායක වායුව කැපුම් වේගය වැඩි කිරීමට, ඔක්සිකරණ ප්රතික්රියාව සහ තාප බලපෑමට ලක් වූ කලාපය අඩු කිරීමට සහ ඒ සමඟම උණු කළ ස්ලැග් ඉවත් කිරීමට උපකාරී වේ.
4.ආලේපනය: ඇලුමිනියම් මිශ්ර ලෝහය ලේසර් කැපීමේදී, ඇලුමිනියම් මිශ්ර ලෝහයේ මතුපිටට විශේෂ වර්ණක හෝ ආලේපනයක් යෙදීමෙන් මතුපිට ආලෝක පරාවර්තනය වැඩි කළ හැකි අතර එමඟින් ලේසර් කැපුම් බලපෑම වැඩි දියුණු වේ.
VF6025H ෆයිබර් ලේසර් කැපුම් යන්ත්රයේ වීඩියෝව