

Uvod v industrijo predelave zavesnih sten
Industrija predelave zavesnih sten je pomemben sektor v gradbeni industriji, ki se ukvarja predvsem s predelavo, proizvodnjo in montažo arhitekturnih zavesnih sten.
Zavesna stena se nanaša na nenosilen del zunanje stene stavbe, običajno sestavljen iz materialov, kot so aluminijeve zlitine, steklo, kamen in kovinske plošče, ki se uporabljajo za dekoracijo in toplotno izolacijo.
Industrija predelave fasadnih oblog vključuje predelavo in proizvodnjo različnih materialov za fasadne obloge, vključno z rezanjem, prebijanjem in varjenjem profilov iz aluminijevih zlitin, rezanjem in obdelavo stekla, rezanjem in oblikovanjem kamna ter drugimi sorodnimi dejavnostmi. V primeru predelave kovinskih fasadnih oblog industrija zahteva strokovno znanje o različnih tehnikah obdelave, kot so CNC obdelava, upogibanje, rezanje, prebijanje in brizganje, da se zagotovi natančnost in kakovost izdelkov za fasadne obloge.
Težave tradicionalnega CNC usmerjevalnika

Za obdelavo kovinskih zavesnih sten iz aluminijevih zlitin večina strank uporablja tradicionalni CNC gravirni stroj za izdelavo in obdelavo aluminijaste plošče spodaj 3 mm, na splošno izberejo Rezalno orodje F4, kar zlahka povzroči tri probleme.
1. Ko rezalna glava CNC gravirnega stroja obdeluje aluminij, bo neposredno v stiku s kovinskim materialom, rezalno orodje pa bo povzročilo izgubo, kar bo za stranko povzročilo potrošni strošek.
2. Med rezanjem bo orodje F4 rezalo material poleg sebe, kar bo povzročilo izgubo materiala.
3. Ker lahko rezalno orodje gravirnega stroja zaobljuje le vogale, ko ima kovinska zavesna stena votlo zahtevo po kvadratni obliki, je ni mogoče rezati pod pravim kotom, kar omejuje končni učinek zavesne stene.
01020304
Načrt rešitve za industrijo predelave zavesnih fasad
Kar zadeva industrijo zavesnih sten, strankam predlagamo, da izberejo rezalnik z vlaknenim laserjem.
Laserski rezalni stroj proizvaja laserski žarek z visoko gostoto energije, ki se osredotoči na površino obdelovanca, zaradi visoke gostote energije pa se material lokalno segreje, stopi ali upari, kar omogoča rezanje, graviranje ali vrtanje in druge obdelave.
Glede na princip delovanja laserskega rezalnega stroja lahko razumemo, da lahko laserska oprema učinkovito reši tri težave strank pri obdelavi.
1. Žarek laserskega rezalnega stroja se ne dotika neposredno kovinskega materiala, zato ne bo težav z izgubo orodja, kar bo učinkovito zmanjšalo stroške uporabe;
2. Laserski rezalni žarek je po fokusiranju bolj koncentriran, reža je manjša, izguba materiala in odpadki pa so manjši;
3. Pri rezanju ostrih vogalov lahko učinkovito obdeluje v skladu z rezalno grafiko, da se poveča pričakovani učinek rezanja.
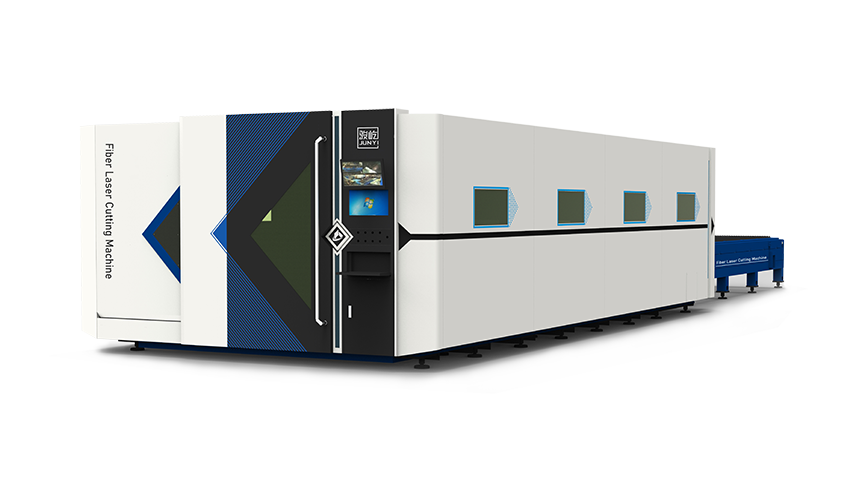
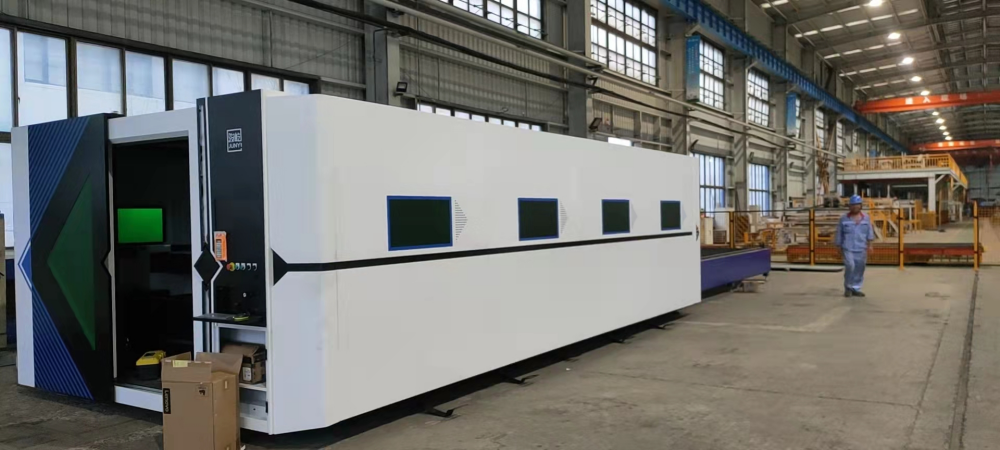
Priča stranke laserskega rezalnika VF6025H
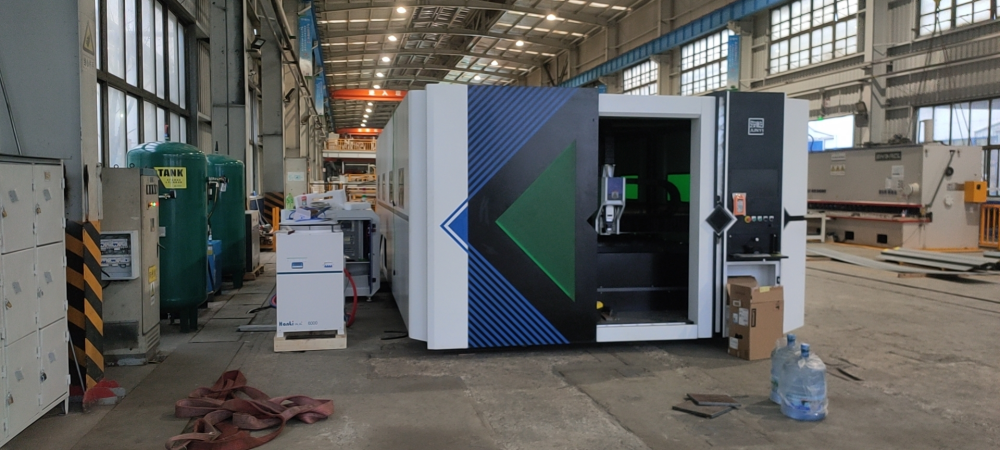
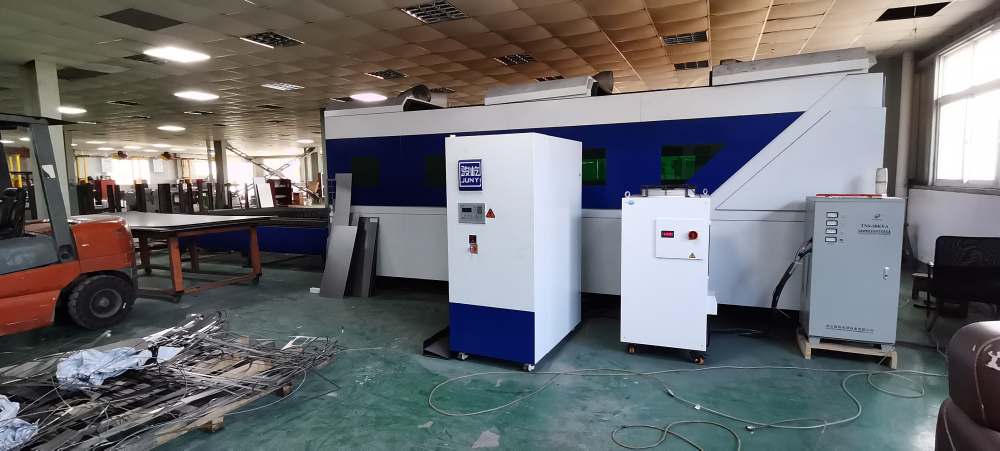
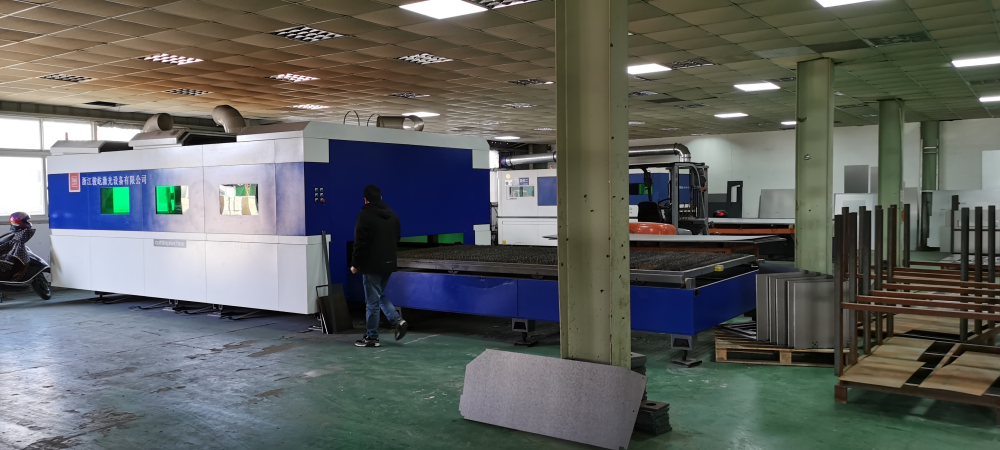
Podrobnosti o laserskem rezalniku vlaken VF6025H
√ Profesionalni laser z visoko odbojnostjo
√ Pospešek 1,2 G lahko doseže učinek letečega rezanja
√Visok varnostni faktor, opcijska rešetka rdeče svetlobe
√CE certifikat, najbolje prodajani evropski in ameriški trgi
√Dodatna dvojna glava za označevanje in rezanje
Prihodnji razvoj laserskega rezalnika VF6025H
V primerjavi z gravirnim strojem, ki lahko neposredno reže večplastne aluminijaste plošče s superpozicijo, laserski rezalni stroj ne more doseči superpozicijskega rezanja. Za boljšo učinkovitost obdelave bo opremljen z napravo za odprto sito tuljave za avtomatsko rezanje.
Če želite izvedeti več o napravi za samodejno podajanje in rezanje tuljav z odprtim zaslonom, si lahko ogledate to serijo izdelkov:
Vplivni dejavniki rezalnega učinka
· Laserski vir: valovna dolžina žarka, porazdelitev energije žarka, kakovost žarka, kot divergence, premer jedra vlakna itd.;
·Parametri procesa: hitrost, moč, zračni tlak, višina rezanja, ostrenje, velikost in vrsta šobe ter okroglost, stanje rezalne glave, posnemanje robov loka itd.;
·Zaporedje rezanja: razmik grafične postavitve, zaporedje perforacije, zaporedje rezanja itd.;
·Zunanji pogoji: čistost plina, tlak, stabilnost;
·Stanje plošče: model plošče, stopnja rjavenja plošče, ravnost plošče;
·Stanje rezalne glave: razmerje kolimacije/fokusiranja, ali je leča onesnažena, navpičnost rezalne glave, stabilnost rezalne glave;
·Pogoji obdelovalnega stroja: pospešek obdelovalnega stroja, stabilnost delovanja, nosilnost, deformacija pri dolgotrajni uporabi itd.;
·Rezalni sistem: odzivna hitrost sistema, funkcionalnost sistema, stabilnost sistema;
| Tabela trendov vrst rezanja in moči laserja | ||
| Material | Pomožni plin | Moč laserja |
| Svetlo rezanje ogljikovega jekla | O2 | 1. Višja kot je moč, debelejša je debelina reza na svetli površini; 2. Debelina plošče je določena in obstaja območje moči za rezanje svetle površine. Če je premajhna, rezanje svetle površine ni mogoče, če pa je moč prevelika, se kakovost in učinkovitost rezanja ne bosta izboljšali; 3. Višja kot je moč, hitrejša je hitrost perforacije debelih plošč in zmanjšan je pojav eksplozijskih lukenj; |
| Rezanje z matiranim ogljikovim jeklom | O2 | 1. Debelina plošče je določena. Za rezanje matirane površine obstaja določeno območje moči. Če je premajhna, rezanja ni mogoče doseči. Če je moč prevelika, se bo celotna rezalna površina stopila. Če je rezalni šiv prevelik, ne bo dosežena dobra kakovost rezanja; 2. Višja kot je moč, hitrejša je hitrost perforacije debelih plošč in zmanjšan je pojav eksplozijskih lukenj; |
| Nerjaveče jeklo/aluminijeva zlitina/bakrena zlitina itd. | N2/zrak | 1. Z naraščanjem moči laserja se učinkovitost rezanja vsake debeline plošče povečuje; 2. Z naraščanjem moči laserja se poveča debelina reza, pojav obešanja žlindre pa se zmanjša ali odpravi; 3. Višja kot je moč, hitrejša je hitrost perforacije debelih plošč in zmanjšan je pojav eksplozijskih lukenj; |
01020304
Stanje šobe
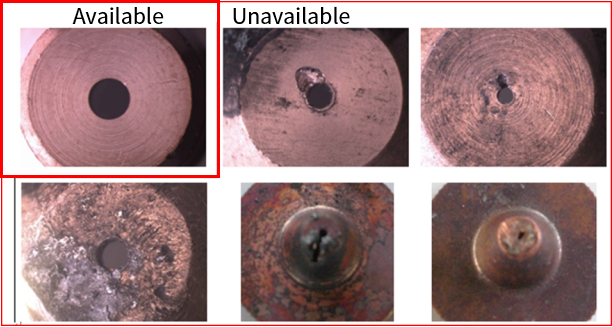
Središče šobe ni koaksialno s središčem laserja, šoba je deformirana ali pa so na šobi madeži taline.
Ko se rezalni plin izpihuje, bo izhod plina neenakomeren, zaradi česar se na rezalnem delu lažje pojavijo madeži taline na eni strani, na drugi pa ne. Debele plošče bodo imele resen vpliv, zaradi česar bo rezanje včasih nemogoče;
Pri rezanju obdelovancev z ostrimi vogali ali majhnimi koti lahko pride do lokalnega prekomernega taljenja;
Pri perforiranju pred rezanjem je perforacija nestabilna, pogoji prodiranja so težko dojemljivi in čas je težko nadzorovati;
Stanje zaščitne leče
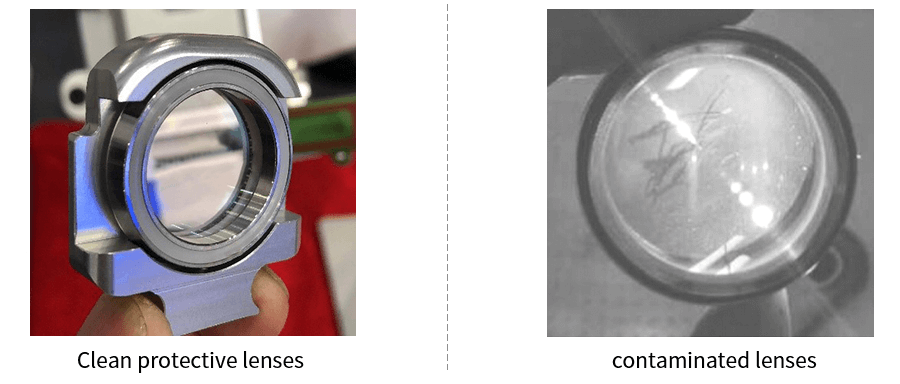
1. Ne dotikajte se površine optičnih leč (reflektorjev, fokusnih ogledal itd.) neposredno z rokami, da preprečite praske na ogledalu. Če so na ogledalu oljni madeži ali prah, je treba lečo pravočasno očistiti;
2. Leče ne postavljajte v temen in vlažen prostor, saj bo to povzročilo staranje površine leče.
3. Če je površina leče umazana s prahom, umazanijo ali vodno paro, lahko ta zlahka absorbira lasersko svetlobo in poškoduje premaz leče; to bo vsaj vplivalo na kakovost laserskega žarka, v najslabšem primeru pa laserski žarek ne bo ustvarjen.
4. Če je leča poškodovana, se pravočasno obrnite na poprodajni oddelek Junyi Laser za popravilo. Poškodovane leče ne uporabljajte, sicer boste pospešili poškodbe leče, ki jo je mogoče popraviti.
5. Pri nameščanju ali zamenjavi reflektorja ali fokusirnega zrcala ne pritiskajte premočno, saj se bo leča deformirala in s tem vplivala na kakovost žarka.
Pri laserskem rezanju aluminijeve zlitine se zaradi visoke odbojnosti svetlobe same aluminijeve zlitine večina laserskega žarka odbije, kar povzroči nezadostno energijo in slabe rezultate obdelave. Pri laserskem rezanju aluminijeve zlitine je mogoče učinek obdelave izboljšati na naslednje načine:
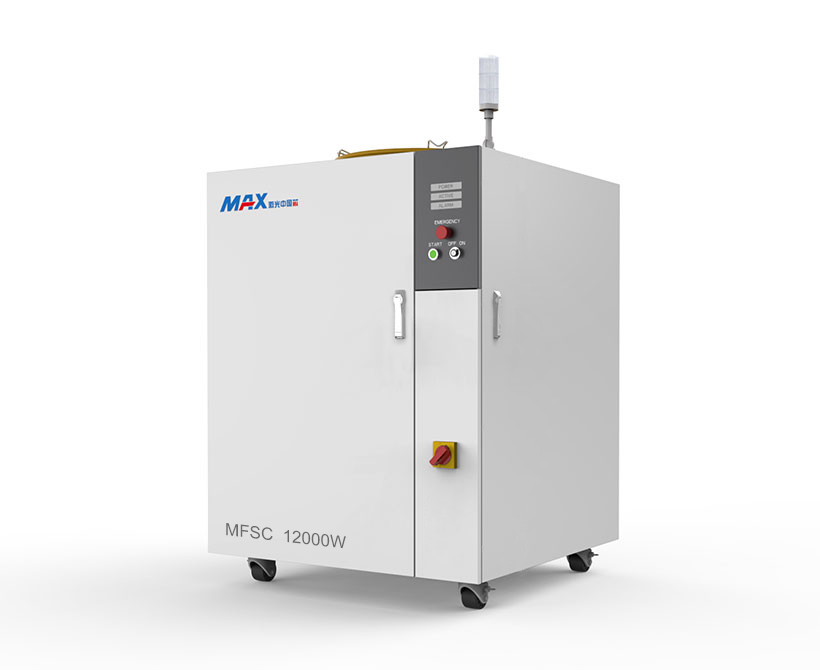
1. Izberite ustrezen laser: Vlaknasti laserji se uporabljajo predvsem za rezanje kovin. Vlaknaste laserje lahko razdelimo na kristalne vlaknaste laserje, vlaknaste laserje redkih zemelj, retroreflektivne resonančne votline, optične resonance DBR itd. Glede na različne vzbujevalne materiale in strukture resonančnih votlin moramo izbrati laserje z visokim odbojem za različne vrste aluminijevih zlitin. Na primer, če imamo laser MAX, mora biti priključek G5.
2. Prilagoditev parametrov laserja: Parametri laserja so eden najpomembnejših dejavnikov, ki vplivajo na lasersko rezanje. V primerjavi z ogljikovim jeklom in drugimi kovinami rezanje aluminijevih zlitin zahteva večjo moč, parametre, kot je frekvenca impulzov, pa je treba prilagoditi tudi glede na lastnosti obdelane aluminijeve zlitine. Poleg tega aluminijeve zlitine različnih debelin zahtevajo tudi prilagoditev ostrenja in hitrosti.
3. Pomožni plin: Pri laserskem rezanju lahko pomožni plin pomaga povečati hitrost rezanja, zmanjšati oksidacijsko reakcijo in območje, ki ga prizadene toplota, ter hkrati odpihniti staljeno žlindro.
4. Premaz: Pri laserskem rezanju aluminijeve zlitine lahko povečate odbojnost svetlobe površine z nanosom posebnih pigmentov ali premaza na površino aluminijeve zlitine, s čimer izboljšate učinek laserskega rezanja.
Videoposnetek stroja za lasersko rezanje vlaken VF6025H