

Introduktion till industrin för bearbetning av gardinväggar
Fasadbearbetningsindustrin är en viktig sektor inom byggbranschen, främst verksam inom bearbetning, tillverkning och installation av arkitektoniska fasadprodukter.
En utfackningsvägg avser den icke-bärande delen av en byggnads yttervägg, vanligtvis bestående av material som aluminiumlegering, glas, sten och metallpaneler, som används för dekoration och värmeisolering.
Fasadbearbetningsindustrin omfattar bearbetning och tillverkning av olika material för fasader, inklusive skärning, stansning och svetsning av aluminiumlegeringsprofiler, skärning och bearbetning av glas, skärning och formning av sten och andra relaterade aktiviteter. När det gäller bearbetning av metallfasader krävs expertis inom olika bearbetningstekniker som CNC-bearbetning, bockning, skärning, stansning och sprutning för att säkerställa precisionen och kvaliteten hos fasadprodukter.
Svårigheter med den traditionella CNC-routern

För bearbetning av metallgardinväggar i aluminiumlegering använder de flesta kunder den traditionella CNC-graveringsmaskinen för att producera och bearbeta aluminiumplattan nedan 3 mm, väljer i allmänhet F4 skärverktyg, vilket är enkelt att producera tre problem.
1. När skärhuvudet på CNC-graveringsmaskinen bearbetar aluminium kommer det i direkt kontakt med metallmaterialet, och skärverktyget kommer att producera förlust, vilket kommer att medföra en förbrukningskostnad för kunden.
2. Under skärprocessen kommer verktyget i F4 att skära materialet intill, vilket resulterar i materialförlust.
3. Eftersom gravyrmaskinens skärverktyg bara kan runda hörnen, när metallgardinväggen har den urholkningskrav som den fyrkantiga formen kräver, kan den inte skäras i rät vinkel, vilket begränsar gardinväggens färdiga effekt.
01020304
Lösningsplan för fasadbearbetningsindustrin
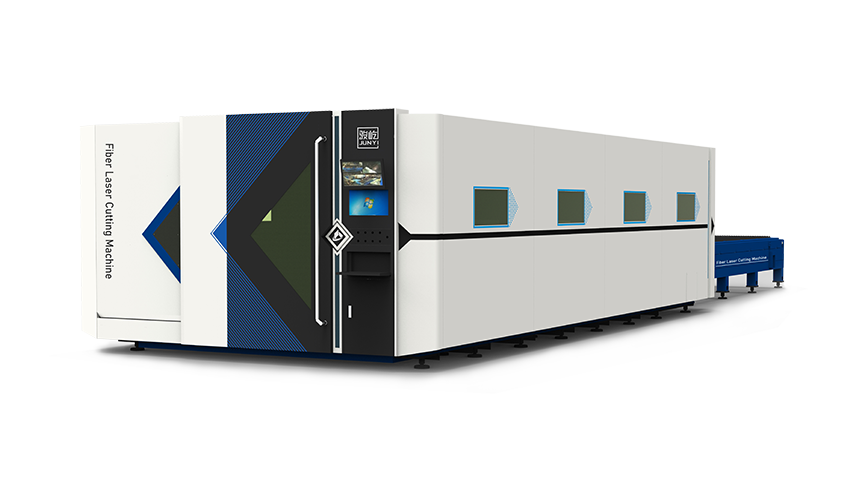
När det gäller fasadväggsindustrin föreslår vi att kunden väljer fiberlaserskärare.
Laserskärmaskinen producerar en laserstråle med hög energitäthet genom laserstrålen, som fokuserar laserstrålen på arbetsstyckets yta. Laserstrålens höga energitäthet gör att materialet värms upp, smälts eller förångas lokalt, vilket kan användas för skärning, gravering eller borrning och andra bearbetningsändamål.
Enligt laserskärmaskinens arbetsprincip kan vi förstå att laserutrustningen effektivt kan lösa kundernas tre bearbetningsproblem.
1. Laserskärmaskinens stråle kommer inte i direkt kontakt med metallmaterialet, det kommer inte att finnas några problem med verktygsförlust, vilket effektivt minskar användningskostnaden;
2. Laserskärstrålen är mer koncentrerad efter fokusering, slitsen är mindre och materialförlusten och avfallet är mindre;
3. Vid skärning av skarpa hörn kan den effektivt bearbetas enligt skärgrafik för att maximera den förväntade skäreffekten.
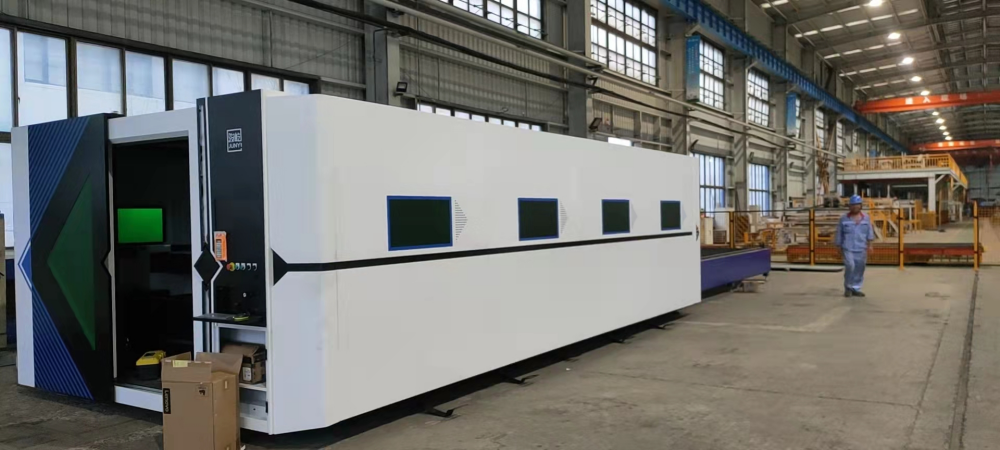
Kundvittne om VF6025H laserskärare
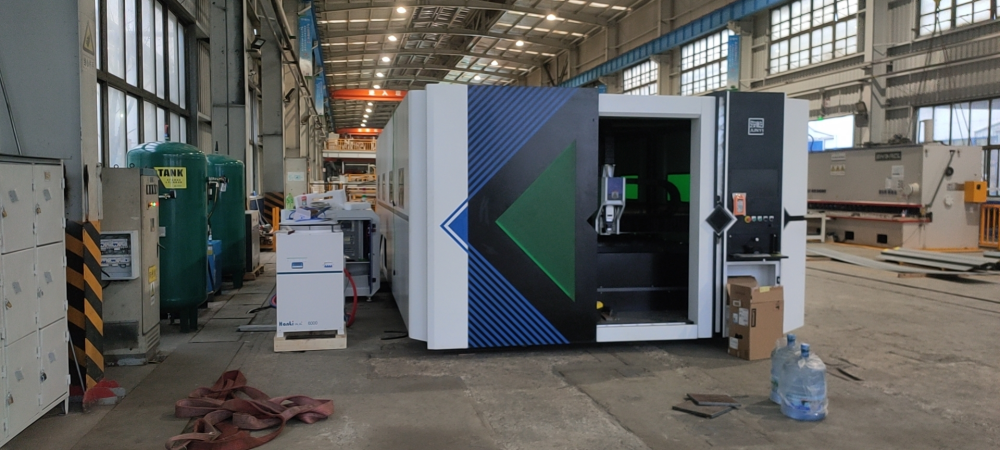
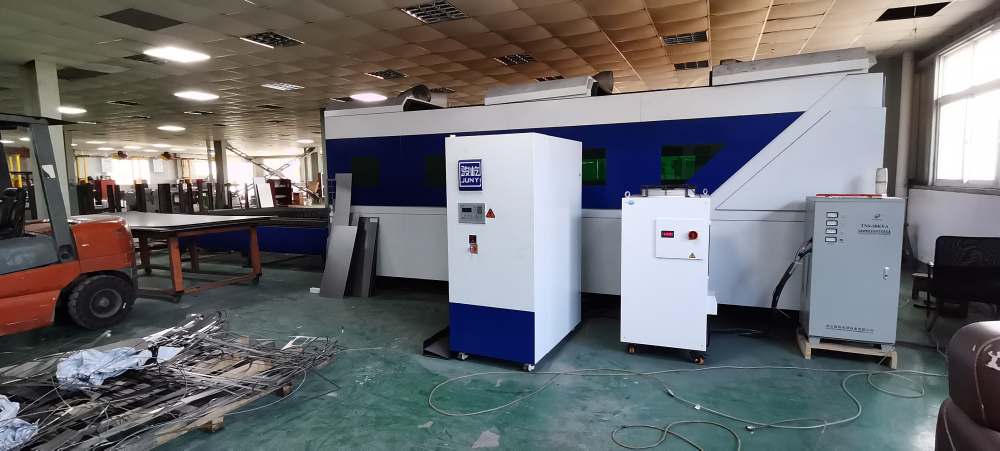
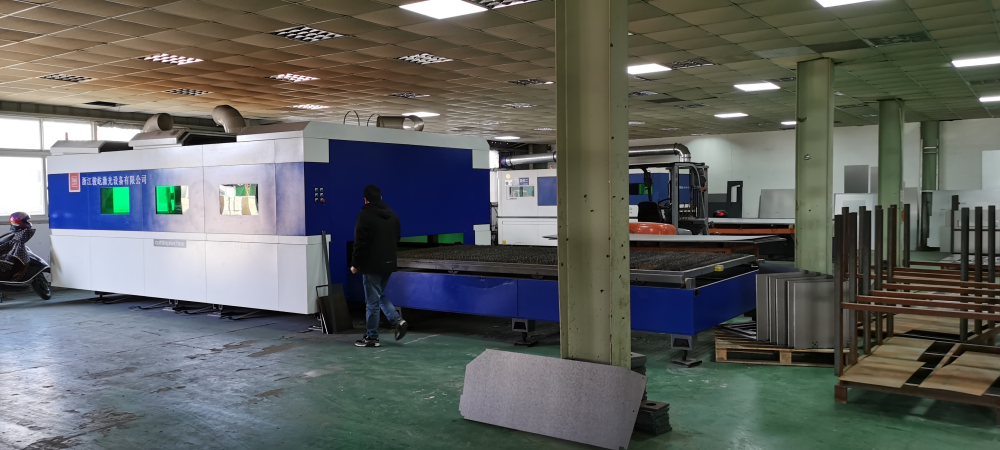
Detaljer om VF6025H fiberlaserskärare
√ Professionell laser med högreflektivitet
√ 1,2G acceleration kan uppnå den flygande skäreffekten
√Hög säkerhetsfaktor, valfritt rött ljusgaller
√CE-certifiering, bästsäljande på europeiska och amerikanska marknader
√Valfritt märknings- och skärhuvud med dubbelt huvud
Framtida utveckling av laserskäraren VF6025H
Jämfört med gravyrmaskiner som direkt kan skära flerskiktade aluminiumplåtar över varandra, kan laserskärmaskiner inte uppnå överlagringsskärning. För att uppnå effektivare bearbetning bör de utrustas med en spolöppningsskärm för att uppnå automatisk skärning.
Om du vill veta mer om den automatiska matnings- och skäranordningen för öppen skärmspolar kan du se den här produktserien:
Påverkningsfaktorer för skäreffekt
· Laserkälla: strålens våglängd, punktenergifördelning, strålkvalitet, divergensvinkel, fiberkärnans diameter, etc.;
·Processparametrar: hastighet, effekt, lufttryck, skärhöjd, fokus, munstycksstorlek och -typ samt rundhet, ledningskondition, bågfasning etc.;
·Skärsekvens: avstånd mellan grafiska layouter, perforeringssekvens, skärsekvens etc.;
·Externa förhållanden: gasens renhet, tryck, stabilitet;
·Plattans skick: plattmodell, plattans rostgrad, plattans planhet;
·Skärhuvudets status: kollimerings-/fokusförhållande, om linsen är förorenad, skärhuvudets vertikalitet, skärhuvudets stabilitet;
·Maskinverktygets skick: maskinverktygets acceleration, driftsstabilitet, lastbärande prestanda, deformation vid långvarig användning etc.;
·Skärsystem: systemets svarshastighet, systemfunktionalitet, systemstabilitet;
| Tabell för skärtyp och lasereffekttrend | ||
| Material | Hjälpgas | Laserkraft |
| Blankskärning av kolstål | Syre | 1. Ju högre effekt, desto tjockare blir den ljusa ytans skärtjocklek; 2. Plattans tjocklek är bestämd, och det finns ett effektområde för blank ytskärning. Om det är för litet kan blank ytskärning inte uppnås, och om effekten är för stor förbättras inte skärkvaliteten och effektiviteten; 3. Ju högre effekt, desto snabbare perforeringshastighet för tjocka plattor, och fenomenet med spränghål kommer att minska; |
| Frostad skärning av kolstål | Syre | 1. Plattans tjocklek är bestämd. Det finns ett effektområde för skärning av frostade ytor. Om det är för litet kan skärning inte uppnås. Om effekten är för stor kommer hela skärytan att smälta. Om skärsömmen är för stor kommer god skärkvalitet inte att uppnås; 2. Ju högre effekt, desto snabbare perforeringshastighet för tjocka plattor, och fenomenet med spränghål kommer att minska; |
| Rostfritt stål/aluminiumlegering/kopparlegering etc. | N2/Luft | 1. Allt eftersom lasereffekten ökar, visar skäreffektiviteten för varje plattjocklek en uppåtgående trend; 2. När lasereffekten ökar ökar skärtjockleken och slaggupphängningsfenomenet minskar eller elimineras; 3. Ju högre effekt, desto snabbare perforeringshastighet för tjocka plattor, och fenomenet med spränghål kommer att minska; |
01020304
Munstycksstatus
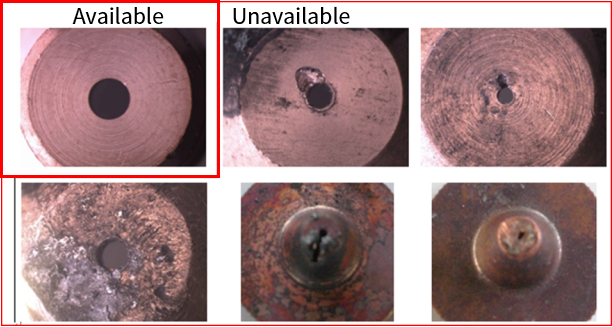
Munstyckets mitt är inte koaxiell med laserns mitt, munstycket är deformerat eller så finns det smältfläckar på munstycket.
När skärgasen blåses ut blir gasutmatningen ojämn, vilket gör det lättare för skärsektionen att få smältfläckar på ena sidan men inte på den andra. Tjocka plattor kan ha en allvarlig stöt och ibland göra det omöjligt att skära;
Vid skärning av arbetsstycken med vassa hörn eller små vinklar är det troligt att lokal översmältning uppstår;
Vid perforering före skärning är perforeringen instabil, penetrationsförhållandena är svåra att förstå och tiden är svår att kontrollera;
Status för skyddande lins
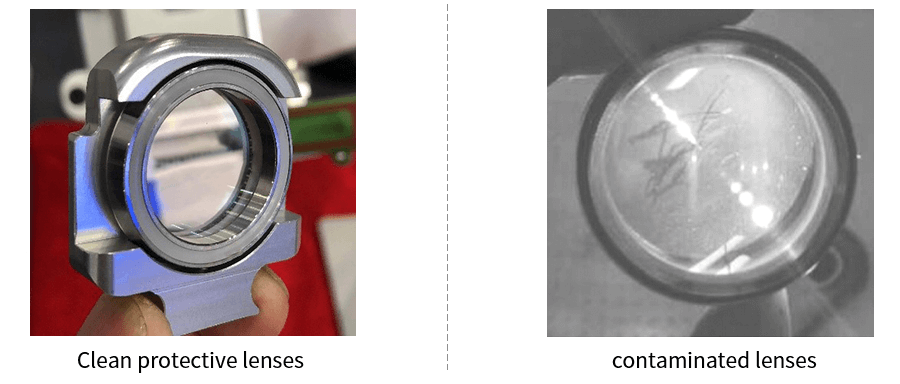
1. Rör inte ytan på optiska linser (reflektorer, fokuseringsspeglar etc.) direkt med händerna för att undvika repor på spegeln. Om det finns oljefläckar eller damm på spegeln bör linsen rengöras i tid;
2. Placera inte linsen på en mörk och fuktig plats, eftersom det kommer att orsaka att linsytan åldras.
3. Om linsens yta är fläckad med damm, smuts eller vattenånga är det lätt att absorbera laserljus och skada linsbeläggningen. Det kommer åtminstone att påverka laserstrålens kvalitet, och i värsta fall kommer ingen laserstråle att genereras.
4. Om linsen är skadad bör du kontakta Junyi Lasers kundtjänst för reparation i tid. Försök att inte använda den skadade linsen, annars kommer det att påskynda skadorna på den lins som kan repareras.
5. Använd inte för mycket tryck när du monterar eller byter ut reflektorn eller fokuseringsspegeln, annars kommer linsen att deformeras och därmed påverka ljusstrålens kvalitet.
Vid laserskärning av aluminiumlegering kommer det mesta av laserstrålen att reflekteras på grund av aluminiumlegeringens höga ljusreflektionsförmåga, vilket resulterar i otillräcklig energi och dåliga bearbetningsresultat. Vid laserskärning av aluminiumlegering kan bearbetningseffekten förbättras på följande sätt:
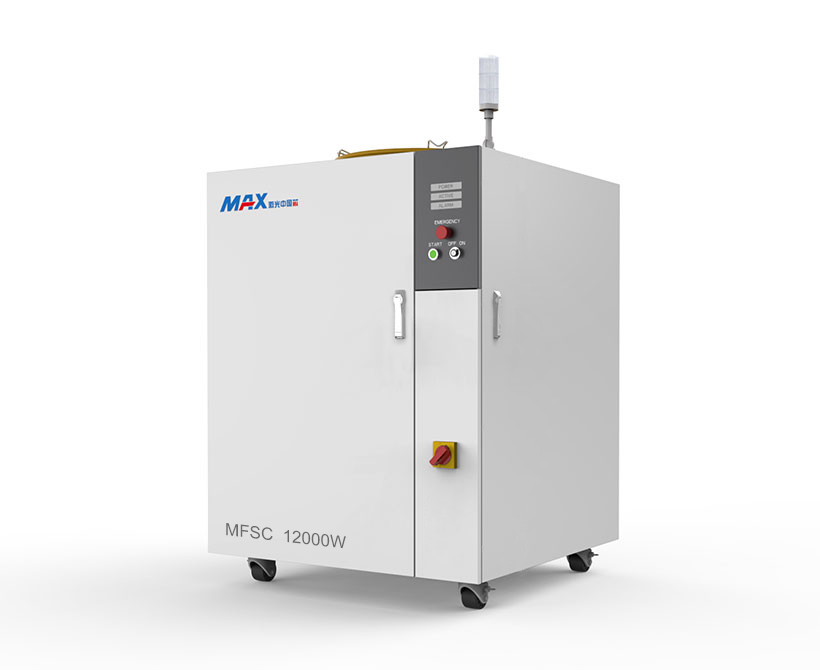
1. Välj lämplig laser: Fiberlasrar används huvudsakligen för att skära metall. Fiberlasrar kan delas in i kristallfiberlasrar, sällsynta jordartsmetallfiberlasrar, retroreflektiva resonanskaviteter, DBR-optiska resonanskaviteter etc. Beroende på de olika excitationsmaterialen och resonanskavitetsstrukturerna måste vi välja anti-högreflektionslasrar för olika typer av aluminiumlegeringar. Om vi till exempel är utrustade med en MAX-laser bör kontakten vara G5.
2. Justera laserparametrar: Laserparametrar är en av de viktigaste faktorerna som påverkar laserskärning. Jämfört med kolstål och andra metaller kräver skärning av aluminiumlegeringar högre effekt, och parametrar som pulsfrekvens måste också justeras enligt egenskaperna hos den aluminiumlegering som bearbetas. Dessutom kräver aluminiumlegeringar med olika tjocklekar justering av fokus och hastighet.
3. Hjälpgas: Vid laserskärning kan hjälpgas bidra till att öka skärhastigheten, minska oxidationsreaktionen och den värmepåverkade zonen, och samtidigt blåsa bort den smälta slaggen.
4. Beläggning: Vid laserskärning av aluminiumlegering kan man öka ytans ljusreflektionsförmåga genom att applicera speciella pigment eller beläggning på aluminiumlegeringens yta, vilket förbättrar laserskärningseffekten.
Video av VF6025H fiberlaserskärmaskin