

కర్టెన్ వాల్ ప్రాసెసింగ్ పరిశ్రమ పరిచయం
కర్టెన్ వాల్ ప్రాసెసింగ్ పరిశ్రమ అనేది నిర్మాణ పరిశ్రమలో ఒక ముఖ్యమైన రంగం, ఇది ప్రధానంగా ఆర్కిటెక్చరల్ కర్టెన్ వాల్ ఉత్పత్తుల ప్రాసెసింగ్, తయారీ మరియు సంస్థాపనలో నిమగ్నమై ఉంటుంది.
కర్టెన్ వాల్ అనేది భవనం యొక్క బయటి గోడలో బరువును మోయని భాగాన్ని సూచిస్తుంది, ఇది సాధారణంగా అలంకరణ మరియు ఉష్ణ నిరోధనం కోసం ఉపయోగించే అల్యూమినియం మిశ్రమం, గాజు, రాయి మరియు లోహ పలకల వంటి పదార్థాలతో నిర్మించబడుతుంది.
కర్టెన్ వాల్ ప్రాసెసింగ్ పరిశ్రమలో అల్యూమినియం మిశ్రమలోహ ప్రొఫైల్లను కత్తిరించడం, పంచింగ్ చేయడం మరియు వెల్డింగ్ చేయడం, గాజును కత్తిరించడం మరియు ప్రాసెస్ చేయడం, రాయిని కత్తిరించడం మరియు ఆకృతి ఇవ్వడం, ఇంకా ఇతర సంబంధిత కార్యకలాపాలతో సహా వివిధ కర్టెన్ వాల్ మెటీరియల్స్ యొక్క ప్రాసెసింగ్ మరియు తయారీ ఉంటుంది. మెటల్ కర్టెన్ వాల్లను ప్రాసెస్ చేసే సందర్భంలో, కర్టెన్ వాల్ ఉత్పత్తుల యొక్క కచ్చితత్వం మరియు నాణ్యతను నిర్ధారించడానికి, ఈ పరిశ్రమకు CNC మెషీనింగ్, బెండింగ్, కటింగ్, పంచింగ్ మరియు స్ప్రేయింగ్ వంటి వివిధ ప్రాసెసింగ్ టెక్నిక్లలో నైపుణ్యం అవసరం.
సాంప్రదాయ CNC రౌటర్ యొక్క ఇబ్బందులు

అల్యూమినియం మిశ్రమ లోహపు కర్టెన్ వాల్ ప్రాసెసింగ్ కోసం, చాలా మంది కస్టమర్లు కింద ఇవ్వబడిన అల్యూమినియం ప్లేట్ను ఉత్పత్తి చేయడానికి మరియు ప్రాసెస్ చేయడానికి సాంప్రదాయ CNC చెక్కే యంత్రాన్ని ఉపయోగిస్తారు. 3మిమీసాధారణంగా ఎంచుకోండి F4 కటింగ్ టూల్, మూడు సమస్యలను సృష్టించడం సులభం.
1. CNC చెక్కే యంత్రం యొక్క కటింగ్ హెడ్ అల్యూమినియంను ప్రాసెస్ చేసినప్పుడు, అది నేరుగా లోహ పదార్థంతో తాకుతుంది, మరియు కటింగ్ టూల్ నష్టాన్ని ఉత్పత్తి చేస్తుంది, దీనివల్ల కస్టమర్కు వినియోగ ఖర్చు ఏర్పడుతుంది.
2. కత్తిరించే ప్రక్రియలో, F4 పరికరం దాని పక్కన ఉన్న పదార్థాన్ని కత్తిరిస్తుంది, దీనివల్ల పదార్థ నష్టం జరుగుతుంది.
3. చెక్కే యంత్రం యొక్క కోత పరికరం మూలలను మాత్రమే గుండ్రంగా చేయగలదు కాబట్టి, లోహపు కర్టెన్ వాల్కు చతురస్రాకారంలో గుల్లగా చేయవలసిన అవసరం ఉన్నప్పుడు, దానిని లంబ కోణంలో కత్తిరించలేము, ఇది కర్టెన్ వాల్ యొక్క తుది రూపాన్ని పరిమితం చేస్తుంది.
01020304
కర్టెన్ వాల్ ప్రాసెసింగ్ పరిశ్రమకు పరిష్కార ప్రణాళిక
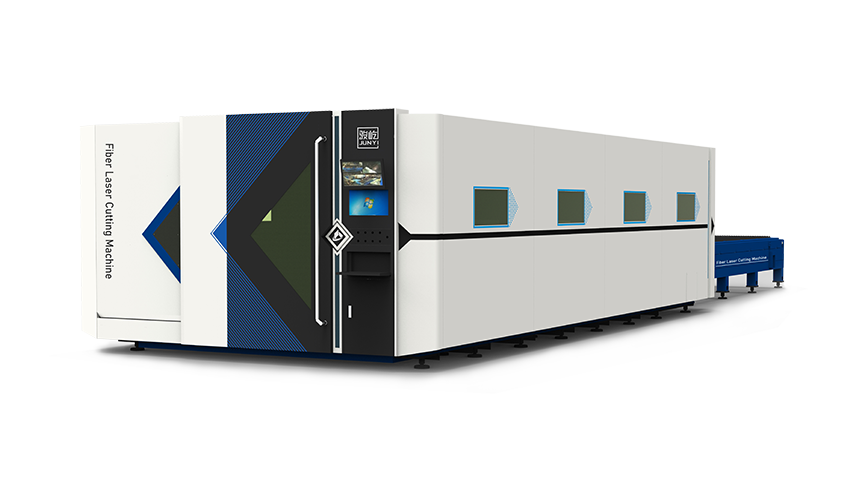
కర్టెన్ వాల్ పరిశ్రమ విషయానికొస్తే, కస్టమర్ ఫైబర్ లేజర్ కట్టర్ను ఎంచుకోవాలని మేము సూచిస్తున్నాము.
లేజర్ కటింగ్ మెషిన్ అధిక శక్తి సాంద్రత కలిగిన లేజర్ కిరణాన్ని ఉత్పత్తి చేస్తుంది. ఈ లేజర్ కిరణం వర్క్పీస్ ఉపరితలంపై కేంద్రీకరించబడుతుంది. లేజర్ కిరణం యొక్క అధిక శక్తి సాంద్రత కారణంగా, ఆ పదార్థం స్థానికంగా వేడెక్కి, కరిగి లేదా ఆవిరైపోతుంది. తద్వారా కటింగ్, చెక్కడం లేదా డ్రిల్లింగ్ వంటి ఇతర ప్రాసెసింగ్ పనులను సాధించవచ్చు.
లేజర్ కటింగ్ మెషిన్ యొక్క పని సూత్రం ప్రకారం, లేజర్ పరికరాలు వినియోగదారుల యొక్క మూడు ప్రాసెసింగ్ సమస్యలను సమర్థవంతంగా పరిష్కరించగలవని మనం అర్థం చేసుకోవచ్చు.
1. లేజర్ కటింగ్ మెషిన్ యొక్క కిరణపుంజం లోహ పదార్థాన్ని నేరుగా తాకదు, దీనివల్ల పరికరం కోల్పోయే సమస్య ఉండదు, తద్వారా వినియోగ ఖర్చు సమర్థవంతంగా తగ్గుతుంది;
2. ఫోకస్ చేసిన తర్వాత లేజర్ కటింగ్ కిరణం మరింత సాంద్రీకరించబడుతుంది, చీలిక చిన్నదిగా ఉంటుంది మరియు పదార్థ నష్టం మరియు వ్యర్థాలు తక్కువగా ఉంటాయి;
3. పదునైన మూలలను కత్తిరించేటప్పుడు, ఆశించిన కటింగ్ ప్రభావాన్ని గరిష్ఠంగా పెంచడానికి కటింగ్ గ్రాఫిక్స్ ప్రకారం సమర్థవంతంగా ప్రాసెస్ చేయవచ్చు.
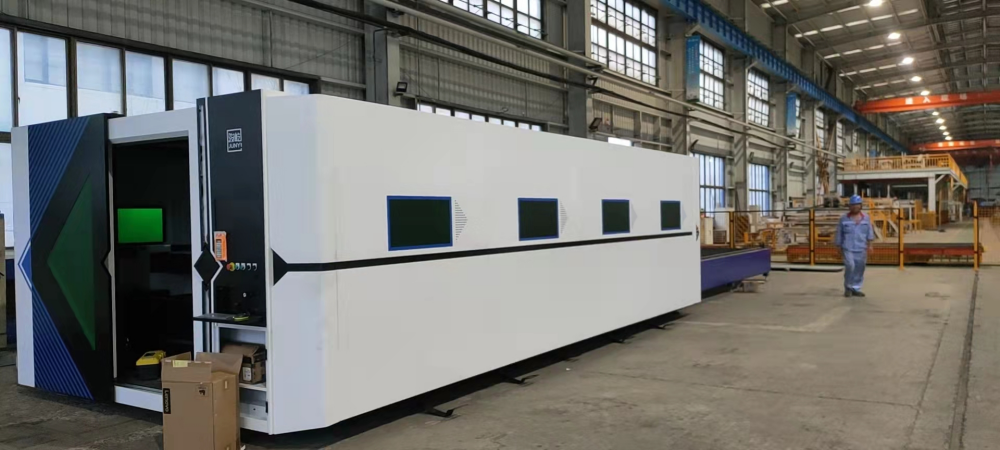
VF6025H లేజర్ కట్టర్ యొక్క కస్టమర్ సాక్షి
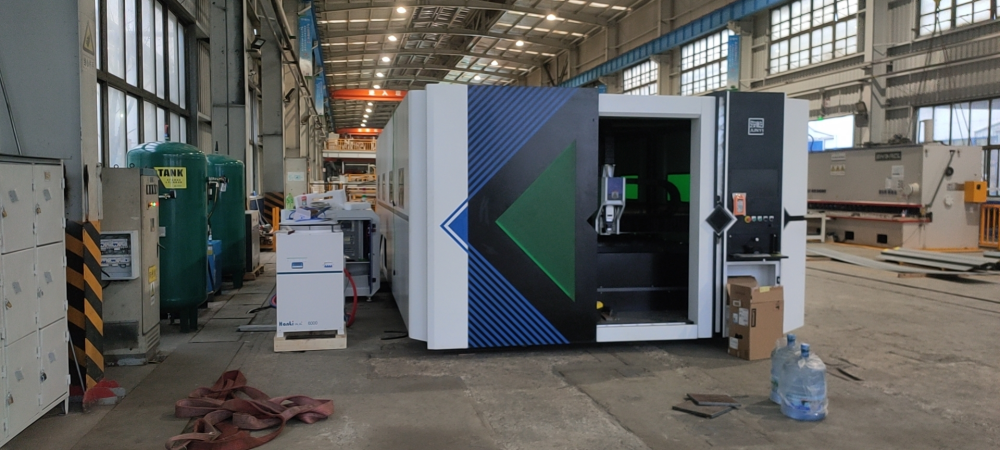
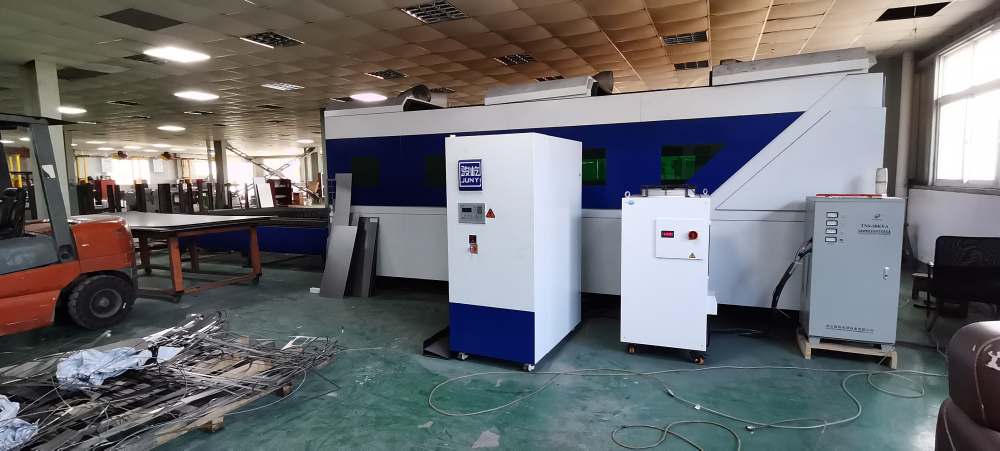
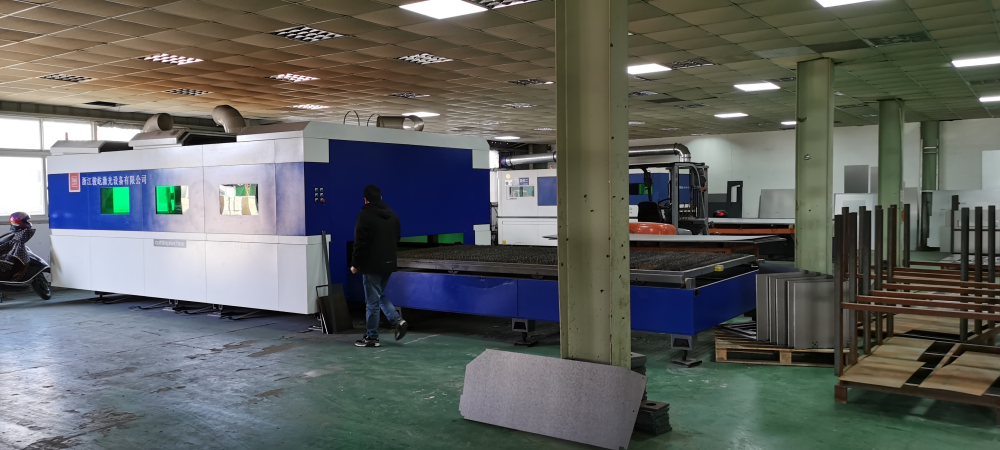
VF6025H ఫైబర్ లేజర్ కట్టర్ వివరాలు
√ అధిక పరావర్తన నిరోధకత కలిగిన ప్రొఫెషనల్ లేజర్
√ 1.2G త్వరణం ఎగిరే కోత ప్రభావాన్ని సాధించగలదు
√అధిక భద్రతా కారకం, ఐచ్ఛిక ఎరుపు లైట్ గ్రేటింగ్
√CE సర్టిఫికేషన్, యూరోపియన్ మరియు అమెరికన్ మార్కెట్లలో అత్యధికంగా అమ్ముడవుతోంది
√ఐచ్ఛిక మార్కింగ్ మరియు కటింగ్ డబుల్ హెడ్
లేజర్ కట్టర్ VF6025H యొక్క భవిష్యత్ అభివృద్ధి
బహుళ-పొరల అల్యూమినియం ప్లేట్లను ఒకదానిపై ఒకటి పేర్చి నేరుగా కత్తిరించగల చెక్కే యంత్రంతో పోలిస్తే, లేజర్ కటింగ్ యంత్రం అలా చేయలేదు. మరింత సమర్థవంతమైన ప్రాసెసింగ్ను సాధించడం కోసం, ఆటోమేటిక్ కటింగ్ కొరకు దీనికి కాయిల్ ఓపెన్ స్క్రీన్ పరికరాన్ని అమర్చడం జరుగుతుంది.
ఓపెన్ స్క్రీన్ కాయిల్ ఆటోమేటిక్ ఫీడింగ్ మరియు కటింగ్ పరికరం గురించి మరింత తెలుసుకోవాలంటే, మీరు ఈ ఉత్పత్తి శ్రేణిని చూడవచ్చు:
కోత ప్రభావం యొక్క ప్రభావ కారకాలు
· లేజర్ మూలం: కిరణ తరంగదైర్ఘ్యం, స్పాట్ శక్తి పంపిణీ, కిరణ నాణ్యత, విచలన కోణం, ఫైబర్ కోర్ వ్యాసం, మొదలైనవి;
·ప్రాసెస్ పారామితులు: వేగం, పవర్, గాలి పీడనం, కటింగ్ ఎత్తు, ఫోకస్, నాజిల్ పరిమాణం మరియు రకం మరియు గుండ్రదనం, లీడ్ కండిషన్, ఆర్క్ చాంఫరింగ్, మొదలైనవి;
·కటింగ్ సీక్వెన్స్: గ్రాఫిక్ లేఅవుట్ స్పేసింగ్, పెర్ఫోరేషన్ సీక్వెన్స్, కటింగ్ సీక్వెన్స్, మొదలైనవి;
·బాహ్య పరిస్థితులు: వాయువు స్వచ్ఛత, పీడనం, స్థిరత్వం;
·ప్లేట్ పరిస్థితి: ప్లేట్ మోడల్, ప్లేట్ తుప్పు పట్టిన స్థాయి, ప్లేట్ సమతలం;
·కటింగ్ హెడ్ స్థితి: కొలిమేషన్/ఫోకస్ నిష్పత్తి, లెన్స్ కలుషితమైందా లేదా, కటింగ్ హెడ్ నిలువుదనం, కటింగ్ హెడ్ స్థిరత్వం;
·యంత్ర పరికరాల పరిస్థితులు: యంత్ర పరికరాల త్వరణం, నిర్వహణ స్థిరత్వం, భారం మోసే సామర్థ్యం, దీర్ఘకాలిక ఉపయోగం వల్ల కలిగే వైకల్యం, మొదలైనవి;
·కటింగ్ సిస్టమ్: సిస్టమ్ ప్రతిస్పందన వేగం, సిస్టమ్ కార్యాచరణ, సిస్టమ్ స్థిరత్వం;
| కటింగ్ రకం మరియు లేజర్ పవర్ ట్రెండ్ టేబుల్ | ||
| పదార్థం | సహాయక వాయువు | లేజర్ శక్తి |
| కార్బన్ స్టీల్ బ్రైట్ కటింగ్ | O2 | 1. శక్తి పెరిగే కొద్దీ, మెరిసే ఉపరితల కోత మందం పెరుగుతుంది; 2. ప్లేట్ మందం నిర్దిష్టంగా ఉంటుంది మరియు మెరిసే ఉపరితల కోత కోసం ఒక పవర్ పరిధి ఉంటుంది. అది చాలా తక్కువగా ఉంటే, మెరిసే ఉపరితల కోతను సాధించలేము మరియు పవర్ చాలా ఎక్కువగా ఉంటే, కోత నాణ్యత మరియు సామర్థ్యం మెరుగుపడవు; 3. శక్తి ఎంత ఎక్కువగా ఉంటే, మందపాటి పలకలను కుట్టే వేగం అంత వేగంగా ఉంటుంది మరియు పేలుడు రంధ్రాల దృగ్విషయం తగ్గుతుంది; |
| కార్బన్ స్టీల్ ఫ్రాస్టెడ్ కటింగ్ | O2 | 1. ప్లేట్ యొక్క మందం నిర్దిష్టంగా ఉంటుంది. ఫ్రాస్టెడ్ ఉపరితలాన్ని కత్తిరించడానికి ఒక పవర్ పరిధి ఉంటుంది. అది చాలా తక్కువగా ఉంటే, కటింగ్ సాధ్యం కాదు. పవర్ చాలా ఎక్కువగా ఉంటే, మొత్తం కటింగ్ ఉపరితలం కరిగిపోతుంది. కటింగ్ సీమ్ చాలా పెద్దగా ఉంటే, మంచి కటింగ్ నాణ్యత లభించదు; 2. శక్తి ఎంత ఎక్కువగా ఉంటే, మందపాటి పలకలను కుట్టే వేగం అంత వేగంగా ఉంటుంది మరియు పేలుడు రంధ్రాల దృగ్విషయం తగ్గుతుంది; |
| స్టెయిన్లెస్ స్టీల్/అల్యూమినియం మిశ్రమలోహం/రాగి మిశ్రమలోహం, మొదలైనవి. | N2/గాలి | 1. లేజర్ శక్తి పెరిగేకొద్దీ, ప్రతి ప్లేట్ మందం యొక్క కోత సామర్థ్యం పెరుగుదల ధోరణిని చూపుతుంది; 2. లేజర్ శక్తి పెరిగేకొద్దీ, కోత మందం పెరుగుతుంది మరియు స్లాగ్ వేలాడే దృగ్విషయం తగ్గుతుంది లేదా తొలగించబడుతుంది; 3. శక్తి ఎంత ఎక్కువగా ఉంటే, మందపాటి పలకలను కుట్టే వేగం అంత వేగంగా ఉంటుంది మరియు పేలుడు రంధ్రాల దృగ్విషయం తగ్గుతుంది; |
01020304
నాజిల్ స్థితి
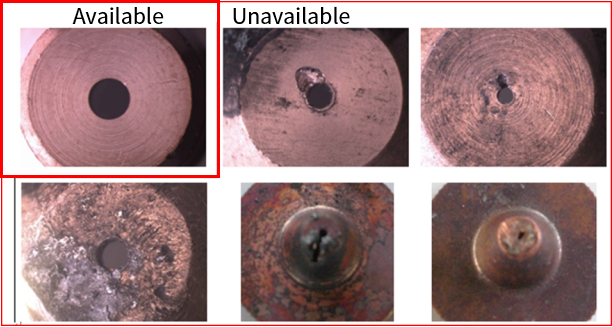
నాజిల్ కేంద్రం లేజర్ కేంద్రంతో ఏకకేంద్రకంగా లేదు, నాజిల్ వక్రీకరించబడింది, లేదా నాజిల్పై ద్రవీభవన మరకలు ఉన్నాయి.
కటింగ్ గ్యాస్ను బయటకు ఊదినప్పుడు, గ్యాస్ అవుట్పుట్ అసమానంగా ఉంటుంది, దీనివల్ల కటింగ్ భాగంలో ఒక వైపు కరిగిన మరకలు ఏర్పడి, మరో వైపు ఏర్పడకపోవడం సులభం అవుతుంది. మందపాటి ప్లేట్లపై ఇది తీవ్రమైన ప్రభావాన్ని చూపుతుంది, కొన్నిసార్లు వాటిని కత్తిరించడం అసాధ్యం అవుతుంది;
పదునైన మూలలు లేదా చిన్న కోణాలు ఉన్న పనిముట్లను కత్తిరించేటప్పుడు, స్థానికంగా అధికంగా కరిగే అవకాశం ఉంది;
కోయడానికి ముందు రంధ్రం చేసేటప్పుడు, రంధ్రం అస్థిరంగా ఉంటుంది, చొచ్చుకుపోయే పరిస్థితులను గ్రహించడం కష్టం, మరియు సమయాన్ని నియంత్రించడం కష్టం;
రక్షణ కటకం స్థితి
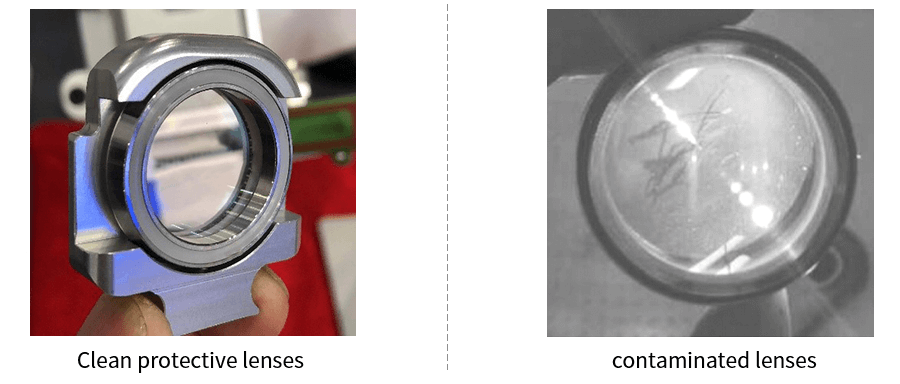
1. అద్దంపై గీతలు పడకుండా ఉండేందుకు ఆప్టికల్ లెన్స్ల (రిఫ్లెక్టర్లు, ఫోకసింగ్ మిర్రర్లు మొదలైనవి) ఉపరితలాన్ని మీ చేతులతో నేరుగా తాకవద్దు. అద్దంపై నూనె మరకలు లేదా దుమ్ము ఉంటే, లెన్స్ను సకాలంలో శుభ్రం చేయాలి;
2. లెన్స్ను చీకటిగా, తేమగా ఉండే ప్రదేశంలో ఉంచవద్దు, దీనివల్ల లెన్స్ ఉపరితలం పాతబడిపోతుంది.
3. లెన్స్ ఉపరితలంపై దుమ్ము, ధూళి లేదా నీటి ఆవిరి మరకలు ఏర్పడితే, అది లేజర్ కాంతిని సులభంగా గ్రహించి, లెన్స్ కోటింగ్కు నష్టం కలిగిస్తుంది; కనీసం అది లేజర్ పుంజం నాణ్యతను ప్రభావితం చేస్తుంది, లేదా అత్యంత చెత్తగా, అసలు లేజర్ పుంజం ఉత్పత్తి కాకపోవచ్చు.
4. లెన్స్ దెబ్బతిన్నప్పుడు, మీరు సకాలంలో మరమ్మత్తు కోసం జున్యి లేజర్ అమ్మకాల తర్వాత సేవా విభాగాన్ని సంప్రదించాలి. దెబ్బతిన్న లెన్స్ను ఉపయోగించకుండా ఉండటానికి ప్రయత్నించండి, లేకపోతే అది మరమ్మత్తు చేయగల లెన్స్కు మరింత నష్టాన్ని కలిగిస్తుంది.
5. రిఫ్లెక్టర్ లేదా ఫోకసింగ్ మిర్రర్ను ఇన్స్టాల్ చేసేటప్పుడు లేదా మార్చేటప్పుడు, ఎక్కువ ఒత్తిడిని ఉపయోగించవద్దు, లేకపోతే అది లెన్స్ వక్రీకరణకు కారణమవుతుంది, తద్వారా కాంతి పుంజం నాణ్యత ప్రభావితమవుతుంది.
అల్యూమినియం మిశ్రమాన్ని లేజర్తో కత్తిరించేటప్పుడు, ఆ మిశ్రమానికి సహజంగానే కాంతి పరావర్తనం ఎక్కువగా ఉండటం వల్ల, చాలా వరకు లేజర్ కిరణం పరావర్తనం చెందుతుంది. దీని ఫలితంగా శక్తి సరిపోక, ప్రాసెసింగ్ ఫలితాలు పేలవంగా ఉంటాయి. అల్యూమినియం మిశ్రమాన్ని లేజర్తో కత్తిరించేటప్పుడు, ఈ క్రింది మార్గాలలో ప్రాసెసింగ్ ప్రభావాన్ని మెరుగుపరచవచ్చు:
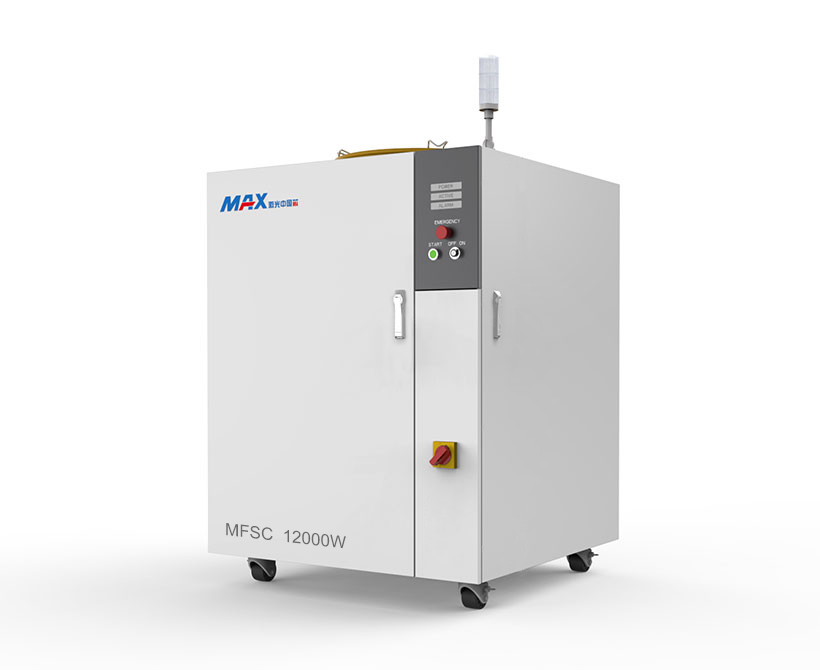
1. సరైన లేజర్ను ఎంచుకోండి: ఫైబర్ లేజర్లను ప్రధానంగా లోహాన్ని కత్తిరించడానికి ఉపయోగిస్తారు. విభిన్న ఉత్ప్రేరక పదార్థాలు మరియు రెసొనెంట్ కావిటీ నిర్మాణాలను బట్టి ఫైబర్ లేజర్లను క్రిస్టల్ ఫైబర్ లేజర్లు, రేర్ ఎర్త్ ఫైబర్ లేజర్లు, రెట్రోరిఫ్లెక్టివ్ రెసొనెంట్ కావిటీలు, DBR ఆప్టికల్ రెసొనెన్సెస్ మొదలైనవిగా విభజించవచ్చు. వివిధ రకాల అల్యూమినియం మిశ్రమ లోహాల కోసం మనం అధిక పరావర్తన నిరోధక లేజర్లను ఎంచుకోవాలి. ఉదాహరణకు, మనం MAX లేజర్ను ఉపయోగిస్తుంటే, దాని కనెక్టర్ G5 అయి ఉండాలి.
2. లేజర్ పారామితులను సర్దుబాటు చేయండి: లేజర్ కటింగ్ను ప్రభావితం చేసే అత్యంత ముఖ్యమైన కారకాలలో లేజర్ పారామితులు ఒకటి. కార్బన్ స్టీల్ మరియు ఇతర లోహాలతో పోలిస్తే, అల్యూమినియం మిశ్రమ లోహాలను కత్తిరించడానికి అధిక శక్తి అవసరం, మరియు ప్రాసెస్ చేయబడుతున్న అల్యూమినియం మిశ్రమ లోహం యొక్క లక్షణాలకు అనుగుణంగా పల్స్ ఫ్రీక్వెన్సీ వంటి పారామితులను కూడా సర్దుబాటు చేయాలి. అదనంగా, వివిధ మందాలు గల అల్యూమినియం మిశ్రమ లోహాలకు ఫోకస్ మరియు వేగాన్ని కూడా సర్దుబాటు చేయవలసి ఉంటుంది.
3. సహాయక వాయువు: లేజర్ కటింగ్ ప్రక్రియలో, సహాయక వాయువు కటింగ్ వేగాన్ని పెంచడానికి, ఆక్సీకరణ చర్య మరియు ఉష్ణ-ప్రభావిత మండలాన్ని తగ్గించడానికి, మరియు అదే సమయంలో కరిగిన స్లాగ్ను తొలగించడానికి సహాయపడుతుంది.
4. పూత: అల్యూమినియం మిశ్రమాన్ని లేజర్తో కత్తిరించేటప్పుడు, దాని ఉపరితలంపై ప్రత్యేక వర్ణద్రవ్యాలు లేదా పూతను పూయడం ద్వారా ఉపరితలం యొక్క కాంతి పరావర్తనాన్ని పెంచవచ్చు, తద్వారా లేజర్ కటింగ్ ప్రభావాన్ని మెరుగుపరచవచ్చు.
VF6025H ఫైబర్ లేజర్ కటింగ్ మెషిన్ వీడియో