

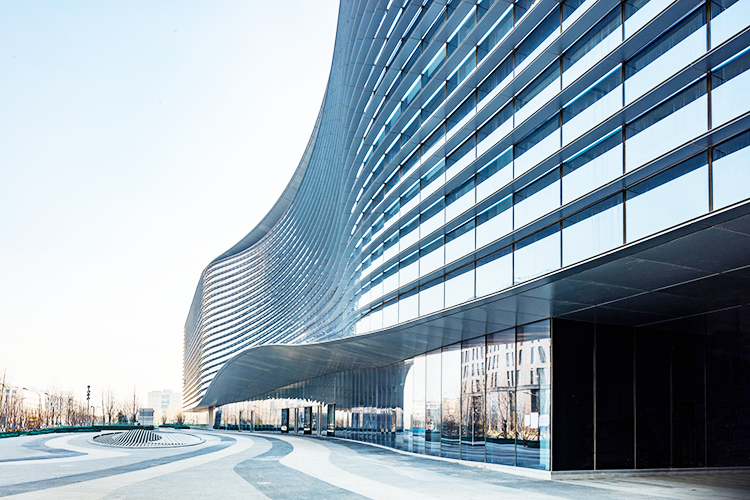
บทนำเกี่ยวกับอุตสาหกรรมการแปรรูปผนังกระจก
อุตสาหกรรมการแปรรูปผนังกระจกเป็นภาคส่วนที่สำคัญในอุตสาหกรรมการก่อสร้าง โดยมีส่วนร่วมหลักในการแปรรูป ผลิต และติดตั้งผลิตภัณฑ์ผนังกระจกทางสถาปัตยกรรม
ผนังกระจก หมายถึงส่วนที่ไม่รับน้ำหนักของผนังภายนอกอาคาร ซึ่งโดยทั่วไปประกอบด้วยวัสดุต่างๆ เช่น โลหะผสมอะลูมิเนียม กระจก หิน และแผ่นโลหะ ใช้เพื่อการตกแต่งและฉนวนกันความร้อน
อุตสาหกรรมการแปรรูปผนังกระจกเกี่ยวข้องกับการแปรรูปและการผลิตวัสดุผนังกระจกหลากหลายชนิด รวมถึงการตัด การเจาะ และการเชื่อมโปรไฟล์โลหะผสมอลูมิเนียม การตัดและการแปรรูปกระจก การตัดและการขึ้นรูปหิน และกิจกรรมอื่นๆ ที่เกี่ยวข้อง ในกรณีของการแปรรูปผนังกระจกโลหะ อุตสาหกรรมนี้ต้องการความเชี่ยวชาญในเทคนิคการแปรรูปต่างๆ เช่น การตัดเฉือนด้วยเครื่อง CNC การดัด การตัด การเจาะ และการพ่นสี เพื่อให้มั่นใจในความแม่นยำและคุณภาพของผลิตภัณฑ์ผนังกระจก
ข้อจำกัดของเครื่องเราเตอร์ CNC แบบดั้งเดิม

สำหรับการแปรรูปผนังกระจกโลหะผสมอลูมิเนียม ลูกค้าส่วนใหญ่ใช้เครื่องแกะสลัก CNC แบบดั้งเดิมในการผลิตและแปรรูปแผ่นอลูมิเนียมดังต่อไปนี้ 3 มม.โดยทั่วไปมักเลือก เครื่องมือตัด F4ซึ่งทำให้เกิดปัญหาขึ้นได้สามข้ออย่างง่ายดาย
1. เมื่อหัวตัดของเครื่องแกะสลัก CNC ทำการตัดเฉือนอะลูมิเนียม มันจะสัมผัสกับวัสดุโลหะโดยตรง และเครื่องมือตัดจะเกิดการสึกหรอ ซึ่งจะทำให้ลูกค้าต้องเสียค่าใช้จ่ายเพิ่มเติม
2. ในกระบวนการตัด เครื่องมือ F4 จะตัดวัสดุที่อยู่ใกล้เคียง ทำให้เกิดการสูญเสียวัสดุ
3. เนื่องจากเครื่องมือตัดของเครื่องแกะสลักสามารถตัดมุมให้โค้งมนได้เท่านั้น เมื่อผนังม่านโลหะต้องการเจาะเป็นรูปทรงสี่เหลี่ยม จึงไม่สามารถตัดเป็นมุมฉากได้ ซึ่งจำกัดคุณภาพของงานสำเร็จรูปของผนังม่าน
01020304
แผนการแก้ปัญหาสำหรับอุตสาหกรรมการแปรรูปผนังกระจก
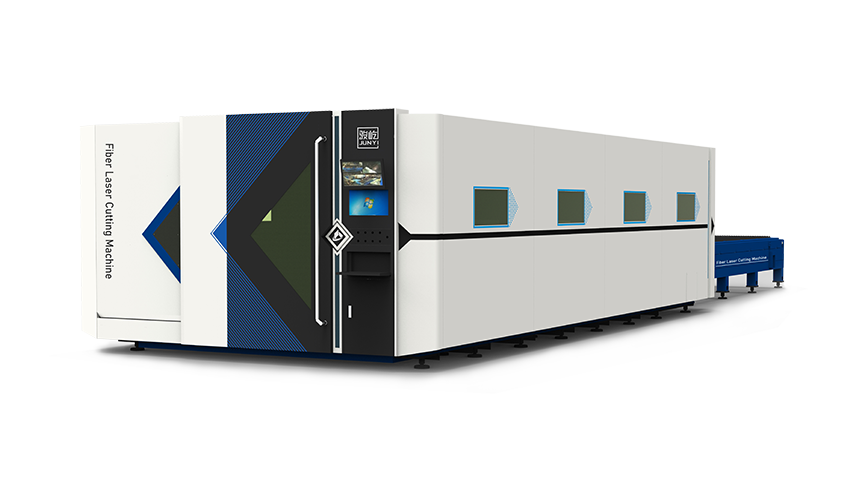
สำหรับอุตสาหกรรมผนังกระจก เราขอแนะนำให้ลูกค้าเลือกใช้เครื่องตัดเลเซอร์ไฟเบอร์
เครื่องตัดเลเซอร์สร้างลำแสงเลเซอร์ที่มีความหนาแน่นพลังงานสูง โดยลำแสงเลเซอร์จะถูกโฟกัสไปที่พื้นผิวของชิ้นงาน ความหนาแน่นพลังงานสูงของลำแสงเลเซอร์จะทำให้วัสดุร้อนขึ้น หลอมละลาย หรือระเหยไปในบริเวณนั้น เพื่อให้สามารถตัด แกะสลัก หรือเจาะ และทำการแปรรูปอื่นๆ ได้
จากหลักการทำงานของเครื่องตัดเลเซอร์ เราสามารถเข้าใจได้ว่าอุปกรณ์เลเซอร์สามารถแก้ปัญหาการประมวลผลทั้งสามประการของลูกค้าได้อย่างมีประสิทธิภาพ
1. ลำแสงของเครื่องตัดเลเซอร์ไม่สัมผัสกับวัสดุโลหะโดยตรง จึงไม่มีปัญหาเรื่องการสูญเสียเครื่องมือ ช่วยลดต้นทุนการใช้งานได้อย่างมีประสิทธิภาพ
2. ลำแสงเลเซอร์สำหรับการตัดจะมีความเข้มข้นมากขึ้นหลังจากปรับโฟกัสแล้ว ทำให้ช่องตัดเล็กลง และการสูญเสียวัสดุและของเสียจะน้อยลง
3. เมื่อทำการตัดมุมแหลม สามารถประมวลผลได้อย่างมีประสิทธิภาพตามแบบกราฟิกการตัด เพื่อให้ได้ผลลัพธ์การตัดที่คาดหวังไว้สูงสุด
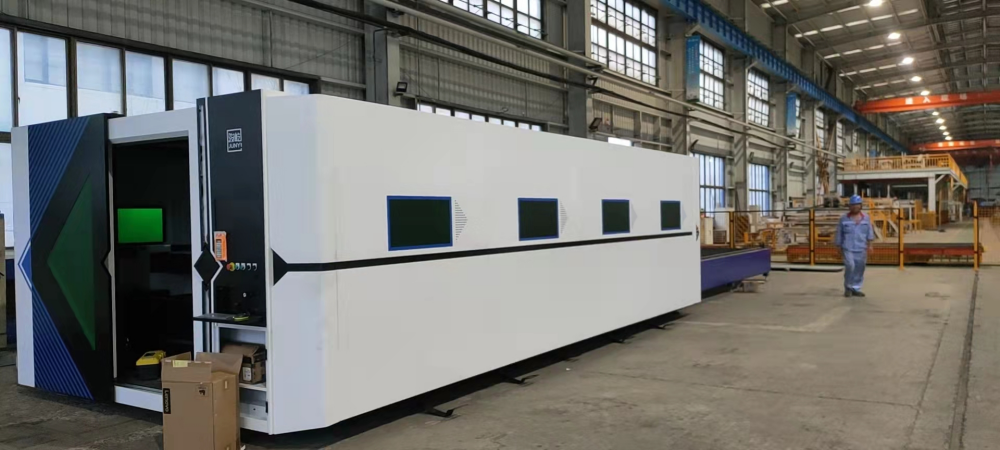
คำบอกเล่าจากลูกค้าเกี่ยวกับเครื่องตัดเลเซอร์ VF6025H
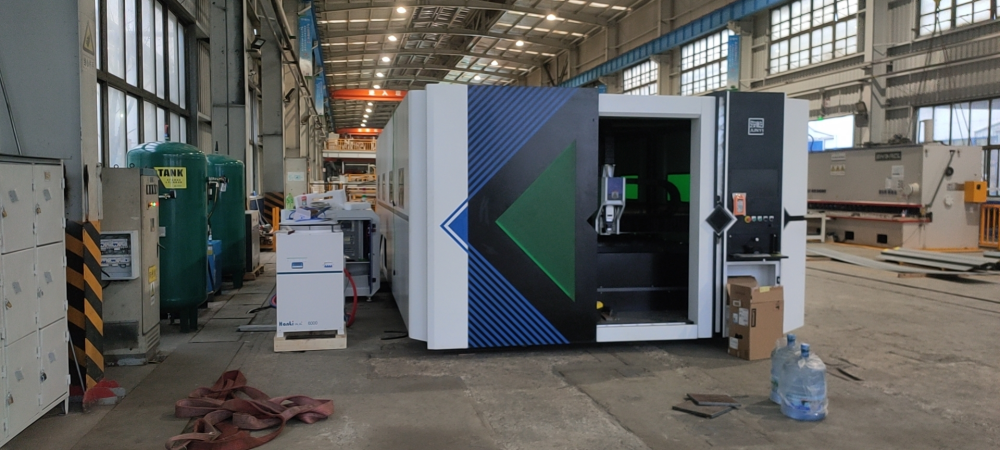
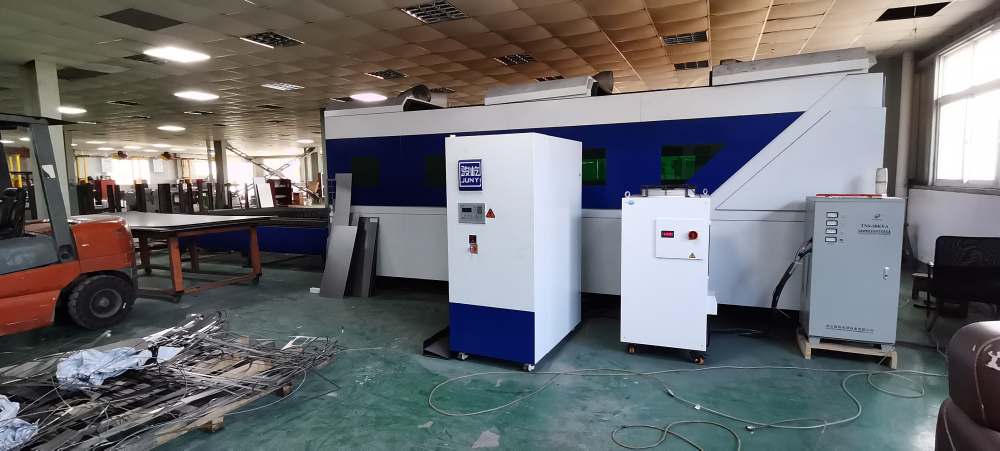
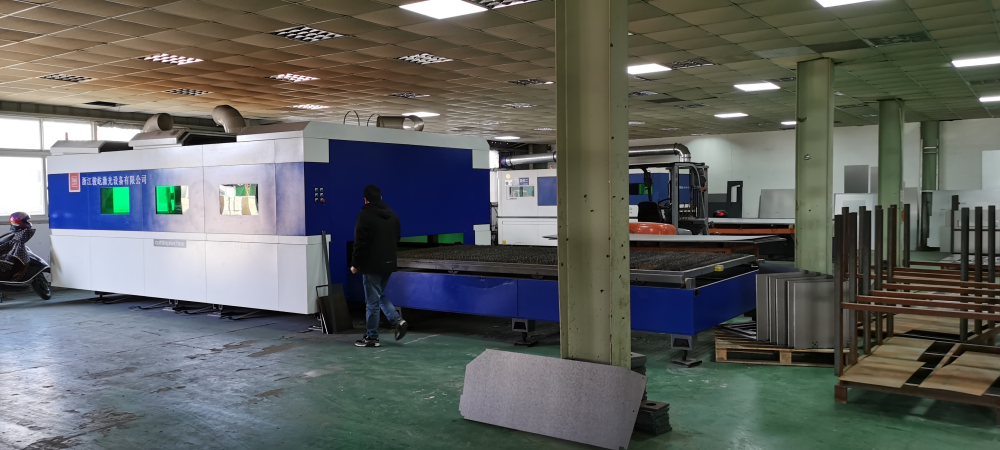
รายละเอียดของเครื่องตัดเลเซอร์ไฟเบอร์ VF6025H
√ เลเซอร์ระดับมืออาชีพพร้อมคุณสมบัติป้องกันการสะท้อนแสงสูง
√ อัตราเร่ง 1.2G สามารถสร้างเอฟเฟกต์การตัดแบบบินได้
√ปัจจัยด้านความปลอดภัยสูง มีตะแกรงไฟสีแดงให้เลือกใช้
√ได้รับการรับรองมาตรฐาน CE และเป็นสินค้าขายดีในตลาดยุโรปและอเมริกา
√หัวคู่สำหรับทำเครื่องหมายและตัด (เลือกได้)
การพัฒนาในอนาคตของเครื่องตัดเลเซอร์ VF6025H
เมื่อเปรียบเทียบกับเครื่องแกะสลักที่สามารถตัดแผ่นอลูมิเนียมหลายชั้นซ้อนกันได้โดยตรง เครื่องตัดเลเซอร์ไม่สามารถตัดแบบซ้อนกันได้ ดังนั้นเพื่อให้การประมวลผลมีประสิทธิภาพมากขึ้น จึงจะติดตั้งอุปกรณ์เปิดตะแกรงขดลวดเพื่อให้สามารถตัดได้โดยอัตโนมัติ
หากคุณต้องการเรียนรู้เพิ่มเติมเกี่ยวกับอุปกรณ์ป้อนและตัดขดลวดอัตโนมัติแบบเปิดหน้าจอ คุณสามารถดูได้จากชุดผลิตภัณฑ์นี้:
ปัจจัยที่มีอิทธิพลต่อผลลัพธ์ของการตัด
• แหล่งกำเนิดเลเซอร์: ความยาวคลื่นลำแสง การกระจายพลังงานเฉพาะจุด คุณภาพลำแสง มุมการกระจายแสง เส้นผ่านศูนย์กลางแกนไฟเบอร์ เป็นต้น
·พารามิเตอร์ของกระบวนการ: ความเร็ว กำลัง แรงดันลม ความสูงในการตัด โฟกัส ขนาดและชนิดของหัวฉีด ความกลม สภาพของตัวนำ การลบคมส่วนโค้ง ฯลฯ
·ลำดับการตัด: ระยะห่างของเค้าโครงกราฟิก ลำดับการเจาะรู ลำดับการตัด ฯลฯ
·สภาวะภายนอก: ความบริสุทธิ์ของก๊าซ ความดัน ความเสถียร;
·สภาพแผ่นโลหะ: รุ่นแผ่นโลหะ, ระดับการเกิดสนิมของแผ่นโลหะ, ความเรียบของแผ่นโลหะ;
·สถานะหัวตัด: อัตราส่วนการจัดเรียง/โฟกัส เลนส์ปนเปื้อนหรือไม่ ความตั้งฉากของหัวตัด ความเสถียรของหัวตัด
·สภาวะของเครื่องมือกล: การเร่งความเร็วของเครื่องมือกล ความเสถียรในการทำงาน ประสิทธิภาพการรับน้ำหนัก การเสียรูปจากการใช้งานระยะยาว เป็นต้น
·ระบบการตัด: ความเร็วในการตอบสนองของระบบ, ฟังก์ชันการทำงานของระบบ, ความเสถียรของระบบ;
| ตารางแสดงแนวโน้มประเภทการตัดและกำลังเลเซอร์ | ||
| วัสดุ | ก๊าซเสริม | พลังงานเลเซอร์ |
| เหล็กกล้าคาร์บอนตัดเงา | ออกซิเจน | 1. ยิ่งกำลังไฟสูง ความหนาของผิวตัดที่เงางามก็จะยิ่งมากขึ้น 2. ความหนาของแผ่นโลหะมีค่าแน่นอน และมีช่วงกำลังไฟที่เหมาะสมสำหรับการตัดผิวให้เงางาม หากกำลังไฟน้อยเกินไปจะไม่สามารถตัดผิวให้เงางามได้ และหากกำลังไฟมากเกินไป คุณภาพและประสิทธิภาพในการตัดก็จะไม่ดีขึ้น 3. ยิ่งกำลังสูง การเจาะแผ่นเหล็กหนาจะยิ่งเร็วขึ้น และปรากฏการณ์รูระเบิดก็จะลดลง |
| เหล็กกล้าคาร์บอนแบบตัดฝ้า | ออกซิเจน | 1. ความหนาของแผ่นโลหะมีค่าแน่นอน มีช่วงกำลังไฟที่เหมาะสมสำหรับการตัดพื้นผิวขัดเงา ถ้ากำลังไฟน้อยเกินไปจะไม่สามารถตัดได้ ถ้ากำลังไฟมากเกินไป พื้นผิวที่ตัดทั้งหมดจะละลาย ถ้าแนวรอยตัดกว้างเกินไป คุณภาพการตัดจะไม่ดี 2. ยิ่งกำลังสูง การเจาะแผ่นเหล็กหนาจะยิ่งเร็วขึ้น และปรากฏการณ์รูระเบิดก็จะลดลง |
| เหล็กกล้าไร้สนิม/โลหะผสมอะลูมิเนียม/โลหะผสมทองแดง เป็นต้น | ไนโตรเจน/อากาศ | 1. เมื่อกำลังเลเซอร์เพิ่มขึ้น ประสิทธิภาพการตัดของแผ่นโลหะแต่ละความหนาจะแสดงแนวโน้มสูงขึ้น 2. เมื่อกำลังเลเซอร์เพิ่มขึ้น ความหนาของการตัดก็จะเพิ่มขึ้น และปรากฏการณ์เศษโลหะติดค้างจะลดลงหรือหมดไป 3. ยิ่งกำลังสูง การเจาะแผ่นเหล็กหนาจะยิ่งเร็วขึ้น และปรากฏการณ์รูระเบิดก็จะลดลง |
01020304
สถานะหัวฉีด
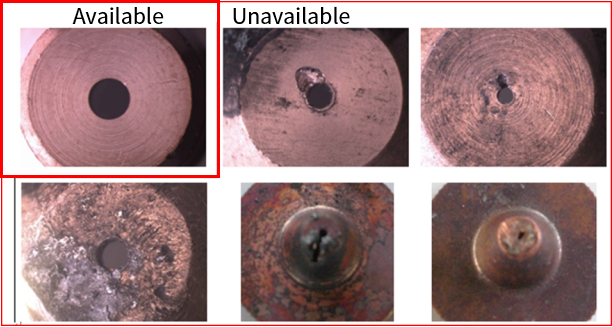
ศูนย์กลางของหัวฉีดไม่ตรงกับศูนย์กลางของเลเซอร์ หัวฉีดเสียรูป หรือมีคราบหลอมเหลวบนหัวฉีด
เมื่อเป่าก๊าซตัดออกมา ปริมาณก๊าซที่ออกมาจะไม่สม่ำเสมอ ทำให้บริเวณที่ตัดอาจเกิดรอยหลอมเหลวด้านหนึ่งแต่ไม่หลอมเหลวอีกด้านหนึ่ง แผ่นโลหะหนาจะได้รับผลกระทบอย่างมาก บางครั้งอาจทำให้ตัดไม่ได้เลย
เมื่อตัดชิ้นงานที่มีมุมแหลมหรือมุมเล็กๆ อาจเกิดการหลอมละลายเฉพาะจุดได้
เมื่อทำการเจาะรูก่อนตัด รูเจาะจะไม่คงที่ เงื่อนไขการเจาะจะเข้าใจได้ยาก และควบคุมเวลาได้ยาก
สถานะเลนส์ป้องกัน
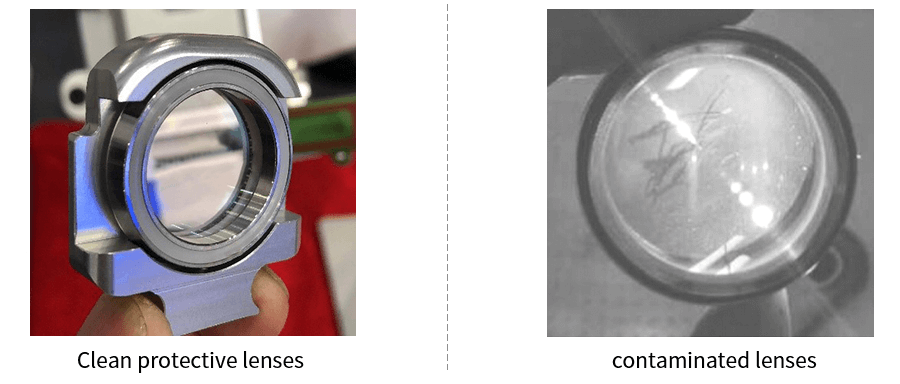
1. ห้ามสัมผัสพื้นผิวของเลนส์ (แผ่นสะท้อนแสง กระจกปรับโฟกัส ฯลฯ) โดยตรงด้วยมือ เพื่อป้องกันรอยขีดข่วนบนกระจก หากมีคราบน้ำมันหรือฝุ่นบนกระจก ควรทำความสะอาดเลนส์ทันที
2. ห้ามวางเลนส์ไว้ในที่มืดและชื้น เพราะจะทำให้พื้นผิวเลนส์เสื่อมสภาพ
3. หากพื้นผิวเลนส์เปื้อนฝุ่นละออง สิ่งสกปรก หรือไอน้ำ จะทำให้แสงเลเซอร์ถูกดูดซับและทำให้สารเคลือบเลนส์เสียหาย อย่างน้อยที่สุดก็จะส่งผลต่อคุณภาพของลำแสงเลเซอร์ และในกรณีที่แย่ที่สุด อาจทำให้ไม่มีลำแสงเลเซอร์เกิดขึ้นเลย
4. เมื่อเลนส์เสียหาย คุณควรติดต่อแผนกบริการหลังการขายของ Junyi Laser เพื่อทำการซ่อมแซมโดยเร็วที่สุด พยายามอย่าใช้เลนส์ที่เสียหาย มิเช่นนั้นจะทำให้เลนส์ที่สามารถซ่อมแซมได้เสียหายเร็วขึ้น
5. เมื่อติดตั้งหรือเปลี่ยนแผ่นสะท้อนแสงหรือกระจกปรับโฟกัส อย่าใช้แรงกดมากเกินไป มิเช่นนั้นจะทำให้เลนส์เสียรูปทรง ส่งผลต่อคุณภาพของลำแสง
ในการตัดโลหะผสมอะลูมิเนียมด้วยเลเซอร์ เนื่องจากโลหะผสมอะลูมิเนียมมีความสะท้อนแสงสูง ลำแสงเลเซอร์ส่วนใหญ่จึงถูกสะท้อนกลับ ส่งผลให้พลังงานไม่เพียงพอและผลลัพธ์การตัดไม่ดี สามารถปรับปรุงผลลัพธ์การตัดโลหะผสมอะลูมิเนียมด้วยเลเซอร์ได้ด้วยวิธีต่อไปนี้:
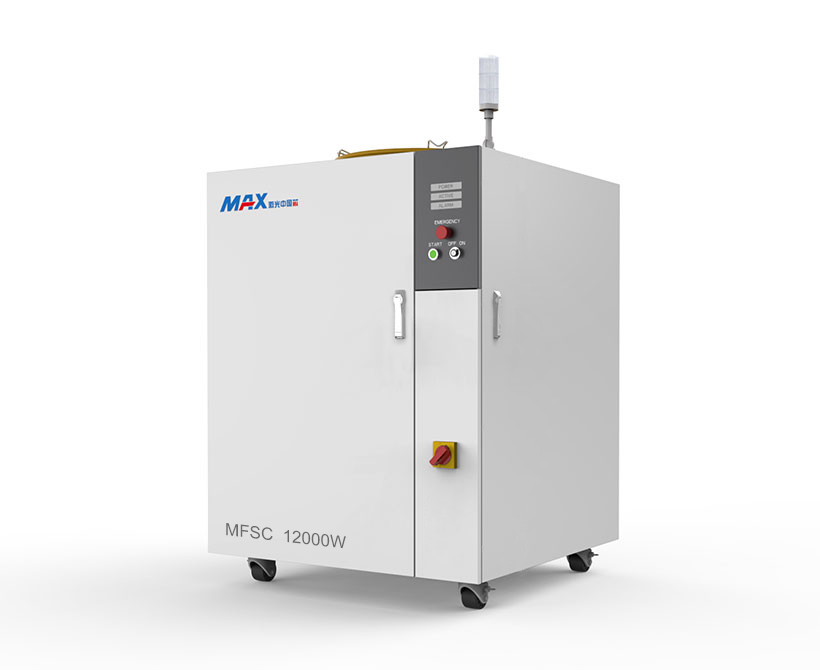
1. เลือกเลเซอร์ที่เหมาะสม: เลเซอร์ไฟเบอร์ส่วนใหญ่ใช้สำหรับตัดโลหะ เลเซอร์ไฟเบอร์สามารถแบ่งออกเป็นเลเซอร์ไฟเบอร์คริสตัล เลเซอร์ไฟเบอร์ธาตุหายาก โพรงเรโซแนนซ์แบบสะท้อนกลับ โพรงเรโซแนนซ์แบบ DBR เป็นต้น โดยขึ้นอยู่กับวัสดุที่ใช้กระตุ้นและโครงสร้างโพรงเรโซแนนซ์ที่แตกต่างกัน เราจึงต้องเลือกเลเซอร์ที่มีการสะท้อนแสงต่ำสำหรับโลหะผสมอะลูมิเนียมชนิดต่างๆ ตัวอย่างเช่น หากเราใช้เลเซอร์ MAX ตัวเชื่อมต่อควรเป็น G5
2. ปรับพารามิเตอร์เลเซอร์: พารามิเตอร์เลเซอร์เป็นหนึ่งในปัจจัยที่สำคัญที่สุดที่ส่งผลต่อการตัดด้วยเลเซอร์ เมื่อเทียบกับเหล็กกล้าคาร์บอนและโลหะอื่นๆ การตัดโลหะผสมอะลูมิเนียมต้องใช้กำลังสูงกว่า และพารามิเตอร์ต่างๆ เช่น ความถี่พัลส์ ก็จำเป็นต้องปรับตามคุณสมบัติของโลหะผสมอะลูมิเนียมที่กำลังแปรรูป นอกจากนี้ โลหะผสมอะลูมิเนียมที่มีความหนาต่างกันยังต้องปรับโฟกัสและความเร็วด้วย
3. ก๊าซเสริม: ในกระบวนการตัดด้วยเลเซอร์ ก๊าซเสริมสามารถช่วยเพิ่มความเร็วในการตัด ลดปฏิกิริยาออกซิเดชันและบริเวณที่ได้รับผลกระทบจากความร้อน และในขณะเดียวกันก็ช่วยเป่าเศษโลหะหลอมเหลวออกไปได้
4. การเคลือบผิว: เมื่อทำการตัดโลหะผสมอะลูมิเนียมด้วยเลเซอร์ คุณสามารถเพิ่มการสะท้อนแสงของพื้นผิวได้โดยการใช้สีพิเศษหรือสารเคลือบผิวบนพื้นผิวของโลหะผสมอะลูมิเนียม ซึ่งจะช่วยปรับปรุงประสิทธิภาพการตัดด้วยเลเซอร์ให้ดียิ่งขึ้น
วิดีโอแสดงเครื่องตัดเลเซอร์ไฟเบอร์รุ่น VF6025H