

Perde Duvar İşleme Endüstrisine Giriş
Perde duvar işleme endüstrisi, inşaat sektörünün önemli bir alt dalıdır ve esas olarak mimari perde duvar ürünlerinin işlenmesi, üretimi ve montajı ile ilgilenir.
Perde duvar, bir binanın dış cephesinin yük taşımayan kısmını ifade eder ve genellikle dekorasyon ve ısı yalıtımı amacıyla kullanılan alüminyum alaşımı, cam, taş ve metal paneller gibi malzemelerden oluşur.
Perde duvar işleme endüstrisi, alüminyum alaşımlı profillerin kesilmesi, delinmesi ve kaynaklanması, camın kesilmesi ve işlenmesi, taşın kesilmesi ve şekillendirilmesi ve diğer ilgili faaliyetler de dahil olmak üzere çeşitli perde duvar malzemelerinin işlenmesi ve imalatını içerir. Metal perde duvarların işlenmesi söz konusu olduğunda, sektör, perde duvar ürünlerinin hassasiyetini ve kalitesini sağlamak için CNC işleme, bükme, kesme, delme ve püskürtme gibi çeşitli işleme tekniklerinde uzmanlık gerektirir.
Geleneksel CNC Router'ın Zorlukları

Alüminyum alaşımlı metal giydirme cephe işlemesinde, çoğu müşteri geleneksel CNC gravür makinesini kullanarak üretim ve işleme yapmaktadır; aşağıdaki alüminyum levha için de aynı yöntem geçerlidir. 3 mmgenellikle seçerler F4 kesici takımBu da üç sorunun ortaya çıkmasını kolaylaştırır.
1. CNC gravür makinesinin kesme başlığı alüminyumu işlerken doğrudan metal malzemeyle temas eder ve kesme aletinde aşınma meydana gelir; bu da müşteri için sarf malzemesi maliyeti oluşturur.
2. Kesme işlemi sırasında, F4 aleti yanındaki malzemeyi de kesecek ve bu da malzeme kaybına yol açacaktır.
3. Oyma makinesinin kesici ucu yalnızca köşeleri yuvarlayabildiğinden, metal giydirme cephenin kare şeklinde oyuk açma gereksinimi olduğunda dik açıyla kesim yapılamaz, bu da giydirme cephenin nihai etkisini sınırlar.
01020304
Perde Duvar İşleme Sektörü için Çözüm Planı
Perde duvar sektörü söz konusu olduğunda, müşterinin fiber lazer kesiciyi tercih etmesini öneriyoruz.
Lazer kesim makinesi, lazer ışını aracılığıyla yüksek enerji yoğunluğuna sahip bir lazer ışını üretir; lazer ışını iş parçasının yüzeyine odaklanır, lazer ışınının yüksek enerji yoğunluğu, malzemenin yerel olarak ısınmasına, erimesine veya buharlaşmasına neden olarak kesme, oyma, delme ve diğer işleme amaçlarını gerçekleştirir.
Lazer kesim makinesinin çalışma prensibine göre, lazer ekipmanının müşterilerin üç işleme sorununu etkili bir şekilde çözebileceğini anlayabiliriz.
1. Lazer kesim makinesinin ışını metal malzemeye doğrudan temas etmediğinden, takım kaybı sorunu yaşanmaz ve kullanım maliyeti etkin bir şekilde azalır;
2. Odaklama sonrasında lazer kesim ışını daha yoğun hale gelir, yarık daha küçük olur ve malzeme kaybı ile israf daha az olur;
3. Keskin köşeleri keserken, beklenen kesim etkisini en üst düzeye çıkarmak için kesim grafiklerine göre etkili bir şekilde işlem yapabilir.
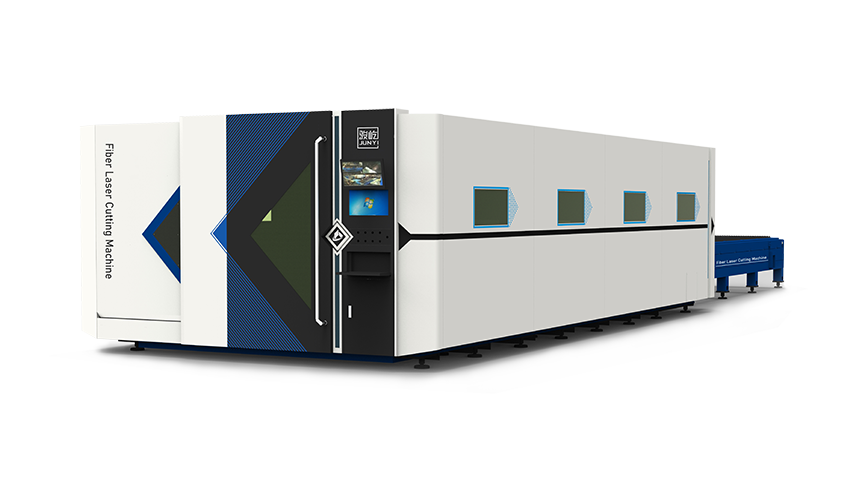
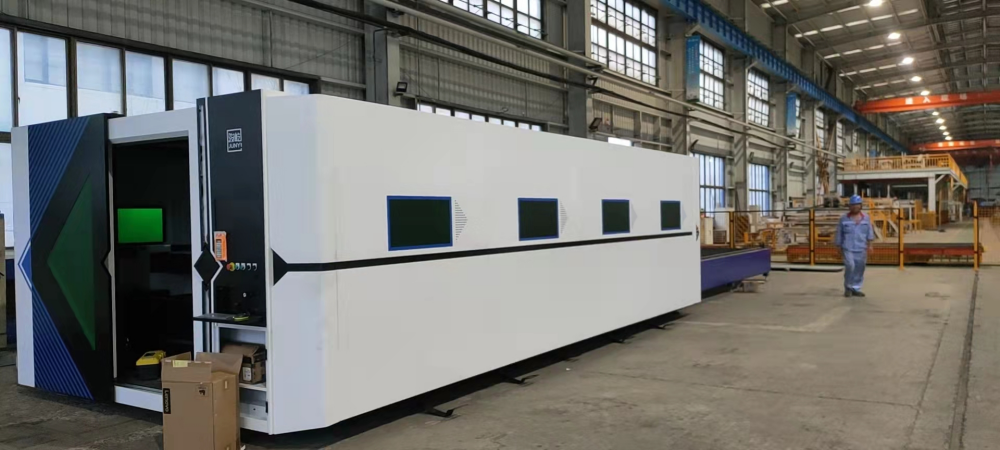
VF6025H Lazer Kesiciye İlişkin Müşteri Görüşü
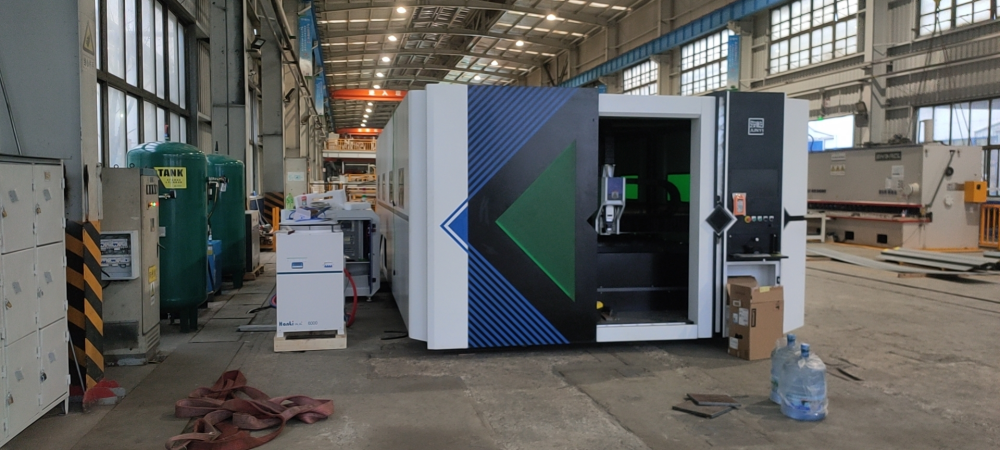
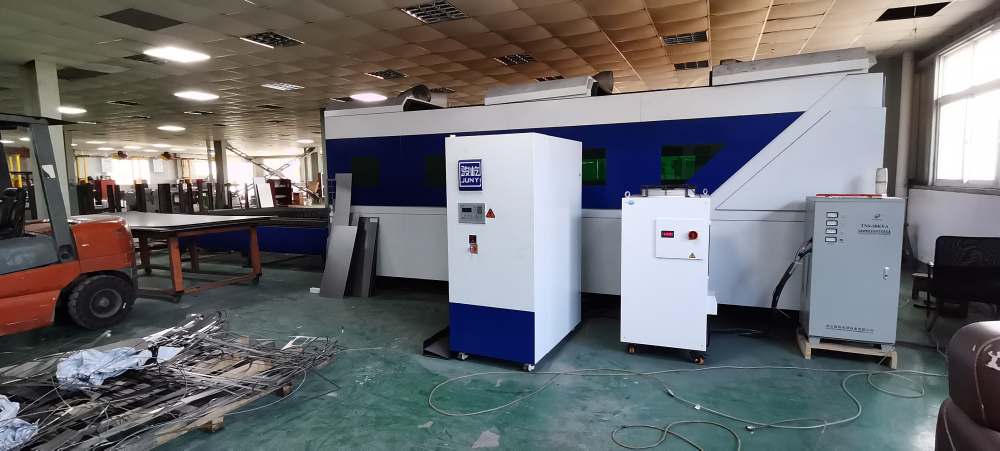
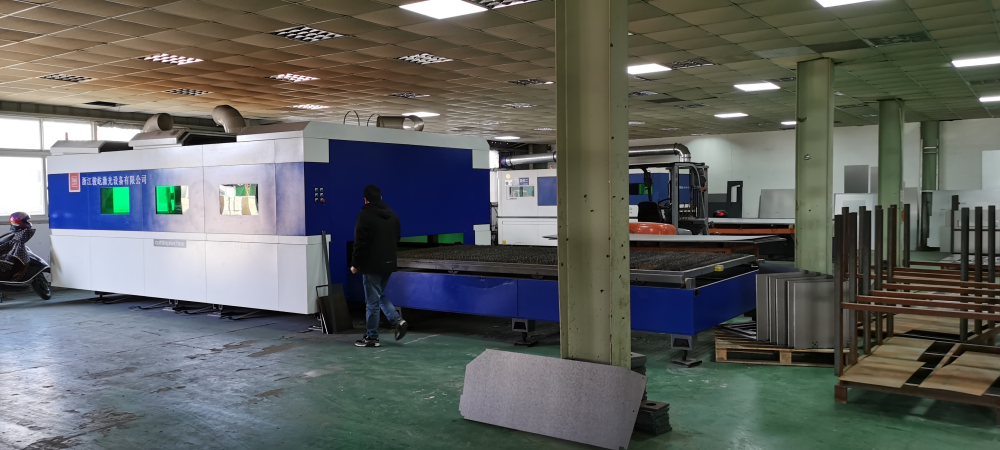
VF6025H Fiber Lazer Kesiciye Ait Detaylar
√ Yüksek yansıma önleyici özelliğe sahip profesyonel lazer
√ 1.2G ivme, uçan kesme etkisini sağlayabilir.
√Yüksek güvenlik faktörü, isteğe bağlı kırmızı ışık ızgarası
√CE sertifikası, Avrupa ve Amerika pazarlarında en çok satan ürün.
√İsteğe bağlı işaretleme ve kesme çift başlığı
VF6025H Lazer Kesicinin Gelecekteki Gelişimi
Oyma makinesi çok katmanlı alüminyum levhaları doğrudan kesebilirken, lazer kesim makinesi üst üste kesim yapamamakta; daha verimli işleme sağlamak için otomatik kesim yapabilen bir bobin açma ekran cihazı ile donatılacaktır.
Açık ekranlı bobinli otomatik besleme ve kesme cihazı hakkında daha fazla bilgi edinmek isterseniz, bu ürün serisine başvurabilirsiniz:
Kesme Etkisini Etkileyen Faktörler
• Lazer kaynağı: ışın dalga boyu, nokta enerji dağılımı, ışın kalitesi, sapma açısı, fiber çekirdek çapı vb.;
·İşlem parametreleri: hız, güç, hava basıncı, kesme yüksekliği, odaklama, nozul boyutu ve tipi ve yuvarlaklığı, kılavuz durumu, ark pahı vb.;
·Kesim sırası: grafik düzeni aralığı, delme sırası, kesim sırası vb.;
·Dış koşullar: gaz saflığı, basınç, kararlılık;
·Plaka durumu: plaka modeli, plaka paslanma derecesi, plaka düzlüğü;
·Kesme başlığı durumu: kolimasyon/odak oranı, lensin kirlenmiş olup olmadığı, kesme başlığının dikeyliği, kesme başlığının stabilitesi;
·Takım tezgahı koşulları: takım tezgahının ivmelenmesi, çalışma kararlılığı, yük taşıma performansı, uzun süreli kullanım deformasyonu vb.;
·Kesme sistemi: sistem tepki hızı, sistem işlevselliği, sistem kararlılığı;
| Kesme Tipi ve Lazer Gücü Eğilim Tablosu | ||
| Malzeme | Yardımcı gaz | Lazer gücü |
| Karbon çelik parlak kesim | O2 | 1. Güç ne kadar yüksek olursa, parlak yüzey kesim kalınlığı da o kadar fazla olur; 2. Plakanın kalınlığı bellidir ve parlak yüzey kesimi için bir güç aralığı vardır. Kalınlık çok küçükse parlak yüzey kesimi elde edilemez, güç çok yüksekse kesim kalitesi ve verimliliği artmaz; 3. Güç ne kadar yüksek olursa, kalın levhaların delinme hızı o kadar artar ve patlama deliği oluşumu o kadar azalır; |
| Karbon çelik buzlu kesim | O2 | 1. Plakanın kalınlığı bellidir. Buzlu yüzey kesimi için bir güç aralığı vardır. Çok düşükse kesim yapılamaz. Güç çok yüksekse, tüm kesim yüzeyi erir. Kesim dikişi çok büyükse, iyi kesim kalitesi elde edilemez; 2. Güç ne kadar yüksek olursa, kalın levhaların delinme hızı o kadar artar ve patlama deliği oluşumu o kadar azalır; |
| Paslanmaz çelik/alüminyum alaşımı/bakır alaşımı, vb. | N2/Hava | 1. Lazer gücü arttıkça, her plaka kalınlığı için kesme verimliliğinde yukarı yönlü bir eğilim görülmektedir; 2. Lazer gücü arttıkça kesme kalınlığı artar ve cüruf birikme fenomeni azalır veya ortadan kalkar; 3. Güç ne kadar yüksek olursa, kalın levhaların delinme hızı o kadar artar ve patlama deliği oluşumu o kadar azalır; |
01020304
Meme durumu
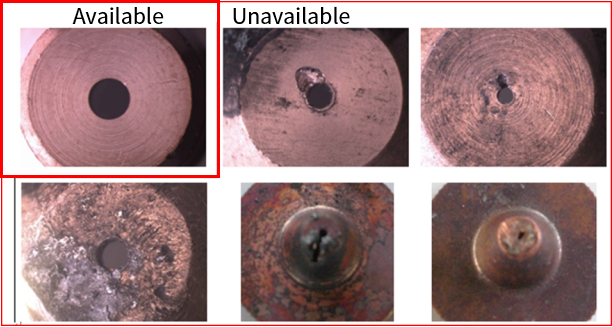
Nozulun merkezi lazerin merkeziyle aynı eksende değil, nozul deforme olmuş veya nozul üzerinde erime lekeleri var.
Kesme gazı dışarı üflendiğinde, gaz çıkışı düzensiz olur ve bu da kesme yüzeyinin bir tarafında erime lekeleri oluşurken diğer tarafında oluşmamasına neden olur. Kalın plakalar ciddi şekilde etkilenir ve bazen kesmeyi imkansız hale getirir;
Keskin köşeleri veya küçük açıları olan iş parçalarını keserken, yerel aşırı erime olasılığı yüksektir;
Kesmeden önce delme işlemi yapıldığında, delme işlemi istikrarsızdır, penetrasyon koşullarını kavramak zordur ve zamanlamayı kontrol etmek güçtür;
Koruyucu lens durumu
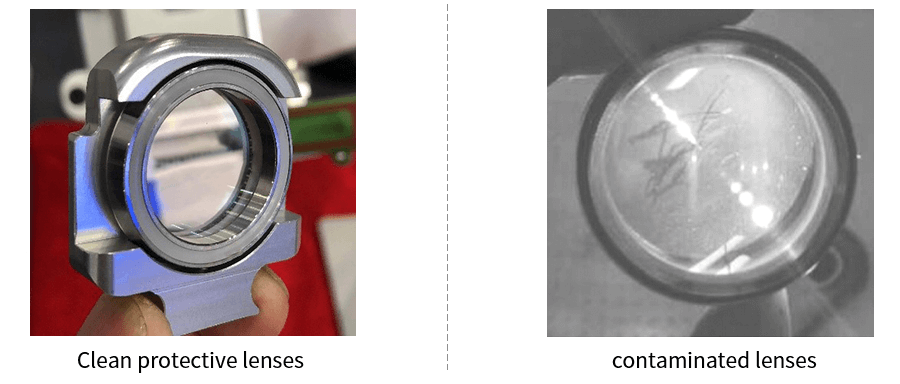
1. Çizilmelere neden olmamak için optik lenslerin (reflektörler, odaklama aynaları vb.) yüzeyine doğrudan ellerinizle dokunmayın. Aynada yağ lekeleri veya toz varsa, lens zamanında temizlenmelidir;
2. Lensi karanlık ve nemli bir yere koymayın, çünkü bu lens yüzeyinin eskimesine neden olur.
3. Merceğin yüzeyi toz, kir veya su buharı ile kirlenmişse, lazer ışığını kolayca emebilir ve mercek kaplamasına zarar verebilir; en azından lazer ışınının kalitesini etkiler, en kötü ihtimalle ise hiç lazer ışını üretilemez.
4. Lens hasar gördüğünde, onarım için zamanında Junyi Laser satış sonrası servis departmanıyla iletişime geçmelisiniz. Hasarlı lensi kullanmamaya çalışın, aksi takdirde onarılabilecek lensin hasar görmesini hızlandıracaktır.
5. Reflektörü veya odaklama aynasını takarken veya değiştirirken çok fazla baskı uygulamayın, aksi takdirde mercek deforme olur ve bu da ışın kalitesini etkiler.
Alüminyum alaşımının lazerle kesilmesi sırasında, alaşımın yüksek ışık yansıtma özelliği nedeniyle lazer ışınının büyük bir kısmı yansıtılır; bu da yetersiz enerjiye ve kötü işleme sonuçlarına yol açar. Alüminyum alaşımının lazerle kesilmesinde işleme etkisi aşağıdaki yöntemlerle iyileştirilebilir:
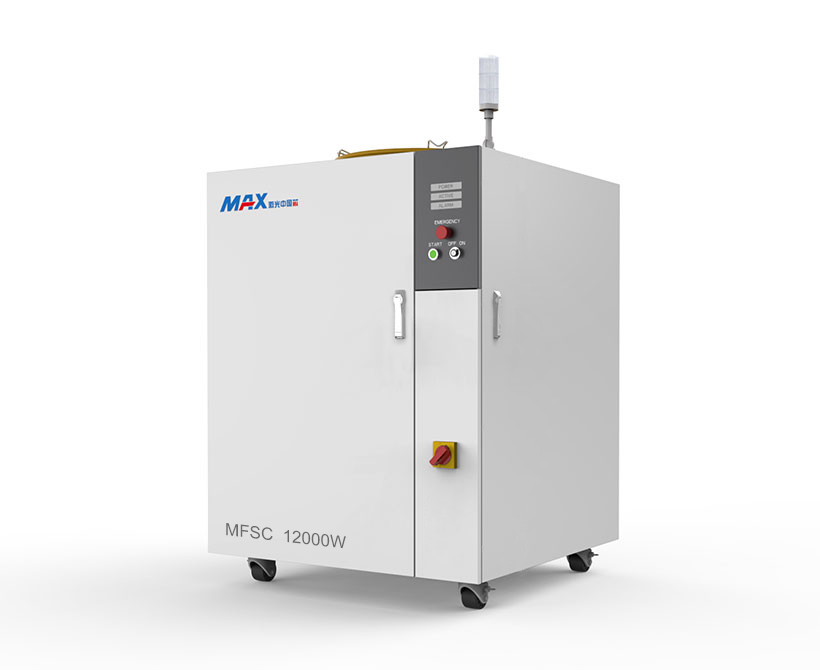
1. Uygun lazeri seçin: Fiber lazerler esas olarak metal kesiminde kullanılır. Fiber lazerler, farklı uyarıcı malzemelere ve rezonans boşluğu yapılarına göre kristal fiber lazerler, nadir toprak fiber lazerler, retroreflektif rezonans boşlukları, DBR optik rezonansları vb. olarak sınıflandırılabilir. Farklı alüminyum alaşımları için yüksek yansıma önleyici lazerler seçmemiz gerekir. Örneğin, MAX lazer kullanıyorsak, bağlantı noktası G5 olmalıdır.
2. Lazer parametrelerini ayarlayın: Lazer parametreleri, lazer kesimini etkileyen en önemli faktörlerden biridir. Karbon çeliği ve diğer metallere kıyasla, alüminyum alaşımlarının kesimi daha yüksek güç gerektirir ve darbe frekansı gibi parametrelerin de işlenen alüminyum alaşımının özelliklerine göre ayarlanması gerekir. Ayrıca, farklı kalınlıktaki alüminyum alaşımları için odak ve hız ayarı da gereklidir.
3. Yardımcı gaz: Lazer kesim işleminde yardımcı gaz, kesim hızını artırmaya, oksidasyon reaksiyonunu ve ısıdan etkilenen bölgeyi azaltmaya ve aynı zamanda erimiş cürufu uzaklaştırmaya yardımcı olur.
4. Kaplama: Alüminyum alaşımını lazerle keserken, alüminyum alaşımının yüzeyine özel pigmentler veya kaplama uygulayarak yüzeyin ışık yansıtma özelliğini artırabilir ve böylece lazer kesim etkisini iyileştirebilirsiniz.
VF6025H Fiber Lazer Kesim Makinesinin Videosu